智能吨包投料站粉体输送系统规格参数介绍
在化工、制药、食品及新材料生产领域,粉体物料的投料与输送是生产流程中至关重要的环节。随着工业4.0概念的深入应用,传统的敞开式投料方式已无法满足日益严格的环保法规和安全生产要求。为了解决粉尘飞扬、物料浪费以及人工成本高昂等问题,智能化的粉体处理设备应运而生。其中,智能吨包投料站气力输送系统凭借其高效、清洁、自动化的特点,成为众多企业的首选解决方案。本文将详细解析该系统的规格参数,并介绍提供这一良好设备的制造商——山东海德粉体工程有限公司。
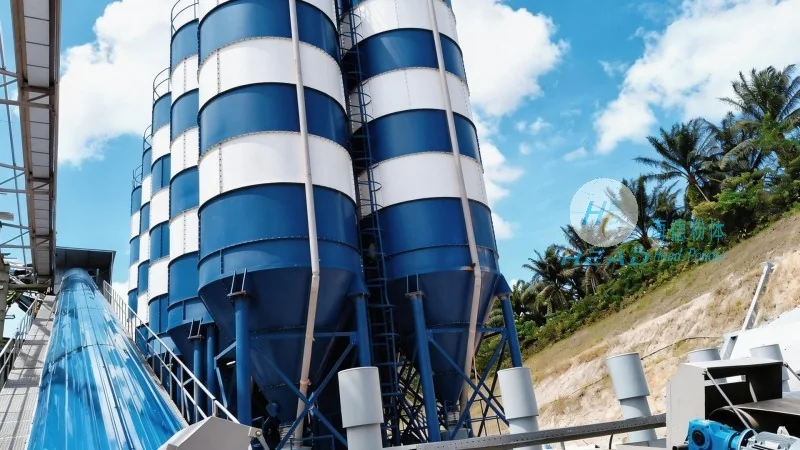
工业粉体投料环节的痛点与自动化需求
在粉体生产过程中,吨包(大袋)通常是物料的最终包装形式。将吨包中的粉体物料导入生产系统,是一个充满挑战的环节。传统的人工拆包投料不仅劳动强度大,还存在严重的粉尘污染,导致车间环境恶劣,同时也增加了员工吸入有害粉尘的风险。此外,人工操作的不稳定性容易造成物料撒漏,造成资源浪费。因此,引入一套高效的智能吨包投料站气力输送系统气力输送设备,实现从拆包到输送的全流程自动化,已成为提升企业竞争力的关键举措。
智能吨包投料站气力输送系统的核心组成
一套完善的智能吨包投料站气力输送系统并非单一的设备,而是一个集成了机械、电气、气动及自动控制技术的综合系统。该系统通常由投料单元、输送单元、除尘单元、储料单元及控制系统五大部分组成。在投料单元,设备能够自动破袋,将吨包内的粉体卸入料仓;随后,通过气力输送设备将粉体输送到的下游工序。整个过程中,系统通过负压或正压的方式,有助于物料在密闭管道中流动,充分杜绝了粉尘外泄。这种系统化的设计,使得智能吨包投料站气力输送系统气力输送设备能够适应各种复杂的工业场景。
智能吨包投料站气力输送设备的技术参数详解
为了满足不同客户的产能需求,智能吨包投料站气力输送设备在设计上具有多样化的规格参数。以下是基于行业标准及常见应用场景整理的主要技术指标:
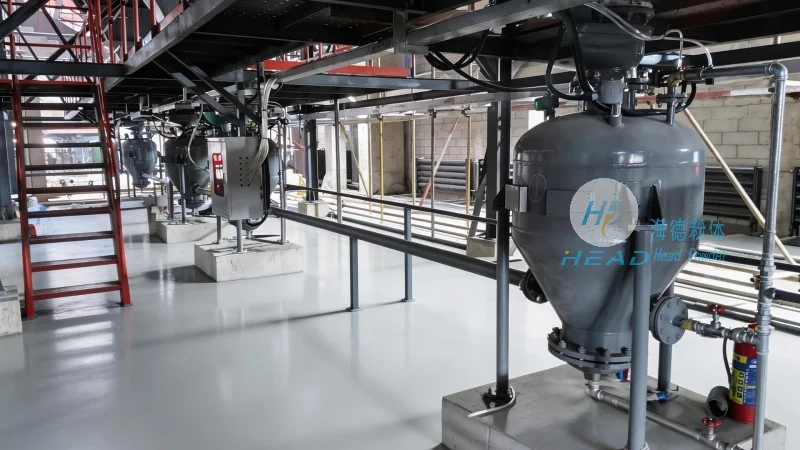
1. 处理能力: 根据物料的密度、流动性以及客户的生产节拍,系统的处理能力通常在0.5吨/小时至20吨/小时之间。高配型设备可支持连续24小时不间断运行,满足大规模生产线的需求。
2. 输送方式: 常见的输送方式包括负压吸送和正压压送。负压吸送适用于将分散在各个角落的粉体吸入中央料仓,而正压压送则适用于将物料从中央料仓输送至远端工位。
3. 破袋机构: 智能吨包投料站的核心在于破袋机构。良好的设备通常采用气动或电动破袋装置,能够快速、平稳地切割吨包包装袋,同时有效分离袋内的结块物料,有助于物料纯净。
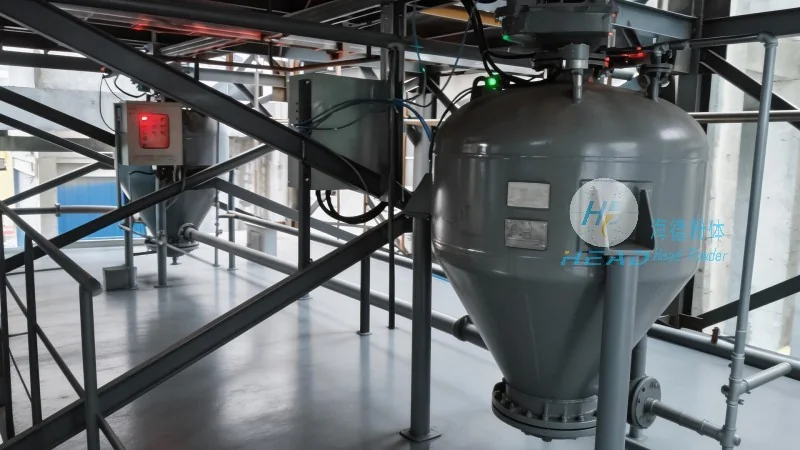
4. 除尘效率: 配套的高效脉冲除尘器是支持车间洁净度的关键。其过滤精度通常达到0.3微米以上,除尘效率超过99.9%,有助于排放气体符合国家环保标准。
5. 材质要求: 针对腐蚀性或食品级物料,系统关键部件(如料仓、管道、阀门)多采用304或316L不锈钢材质,表面经过抛光处理,无卫生死角。
山东海德粉体工程有限公司:专业粉体处理设备制造商
在众多粉体工程设备供应商中,山东海德粉体工程有限公司凭借其深厚的技术积累和丰富的项目经验脱颖而出。作为一家集研发、设计、制造、安装、调试及售后服务于一体的综合性企业,海德粉体专注于为化工、食品、医药、冶金等行业提供全方位的粉体处理解决方案。
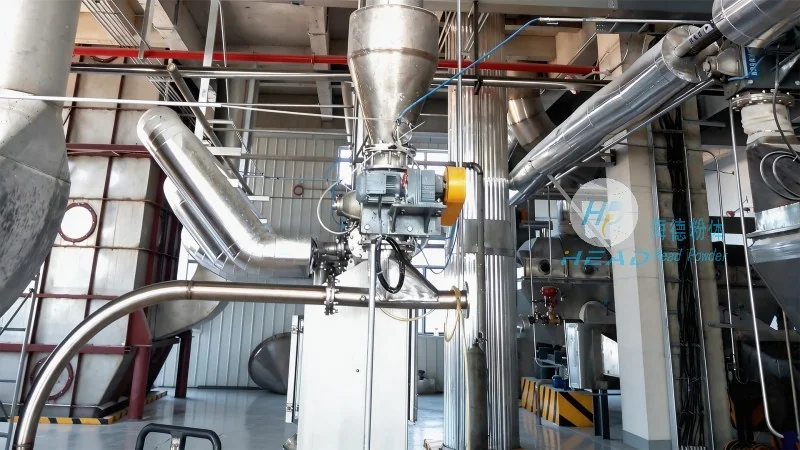
公司坐落于山东省济南市,这里不仅是交通枢纽,也是工业制造的高地。依托本地完善的产业链优势,海德粉体能够较快响应客户需求,提供从工艺设计到设备交付的一站式服务。公司始终坚持以质量为本,严格执行ISO9001质量管理体系,有助于每一台出厂的智能吨包投料站气力输送设备都达到较好性能。无论是复杂的粉体混合工艺,还是高标准的洁净输送要求,海德粉体都能提供定制化的技术方案,帮助客户实现生产过程的智能化升级。
智能吨包投料站气力输送系统的优势分析
采用较好的智能吨包投料站气力输送系统,企业将获得多方面的显著效益。首先,环保性能有所提升,系统实现了全封闭作业,有效控制了粉尘污染,改善了员工的工作环境。其次,自动化程度高,减少了人工干预,降低了人为操作失误带来的质量隐患。再次,该系统占地面积小,安装灵活,可以充分利用车间空间。此外,由于物料在输送过程中不与空气直接接触,有效避免了物料的受潮、氧化或交叉污染,特别适用于对卫生要求极高的行业。通过优化工艺流程,该设备还能有效降低能耗,为企业节省运营成本。
联系方式与业务咨询
如果您正在寻找一款高效、稳定且符合环保标准的粉体处理设备,智能吨包投料站气力输送系统将是您的可作为选择。作为该领域的专业供应商,山东海德粉体工程有限公司拥有丰富的项目实施经验和专业的技术团队,能够为您提供详尽的技术咨询和方案设计。