提升煤渣颗粒输送效率的清洁之选:气力输送技术详解
在工业生产中,煤渣颗粒作为一种常见的固体废物或工业原料,其输送效率直接关系到生产线的整体运行效率。传统的人工或机械输送方式往往存在诸多弊端,比如输送距离有限、设备磨损严重、粉尘飞扬污染环境等。面对这些难题,气力输送技术凭借其高效、清洁、灵活的特点,逐渐成为煤渣颗粒输送领域的可作为选择。它不仅能够解决传统输送方式的瓶颈,还能为工业生产带来更优的解决方案。
气力输送技术原理与煤渣颗粒适配性
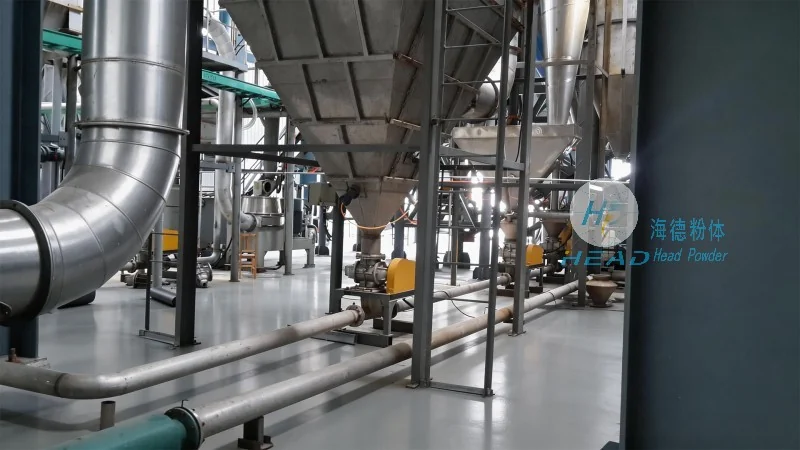
气力输送是通过压缩空气或真空设备,将物料(如煤渣颗粒)与空气混合,形成气固两相流,从而实现物料的输送。根据输送压力的不同,气力输送可分为吸送式和压送式两种。对于煤渣颗粒这类密度较大(通常为1.0-1.5g/cm³)、颗粒尺寸不均(通常为0.1-10mm)的物料,海德粉体工程有限公司(简称海德粉体)研发的气力输送系统,通过优化管道设计、选择合适的输送风速(通常为15-25m/s)和压力(吸送式为-5kPa至-20kPa,压送式为0.1-0.5MPa),有助于了物料在输送过程中的稳定性和连续性。例如,吸送式系统通过真空泵产生负压,将煤渣颗粒从料斗吸入输送管道,适用于短距离(通常≤50m)或需要从多个点收集物料的场景,如锅炉底部的煤渣收集;而压送式系统则通过鼓风机提供正压,将物料从料仓压送至目的地,适用于长距离(通常≥100m)或需要集中输送的场合,如将煤渣输送至储灰库或用于建材生产的原料仓。海德粉体在气力输送技术上的深入研究和实践,使其能够根据客户的具体需求,定制化设计输送方案,比如针对不同颗粒尺寸的煤渣,调整管道直径和输送风速,有助于物料在管道内保持悬浮状态,减少堵塞和磨损。此外,系统还配备了料位传感器和流量监测装置,实时监控物料输送状态,当出现堵塞或流量异常时,系统能自动报警并采取相应措施,支持输送过程的正常运行。
海德粉体气力输送系统的主要特点
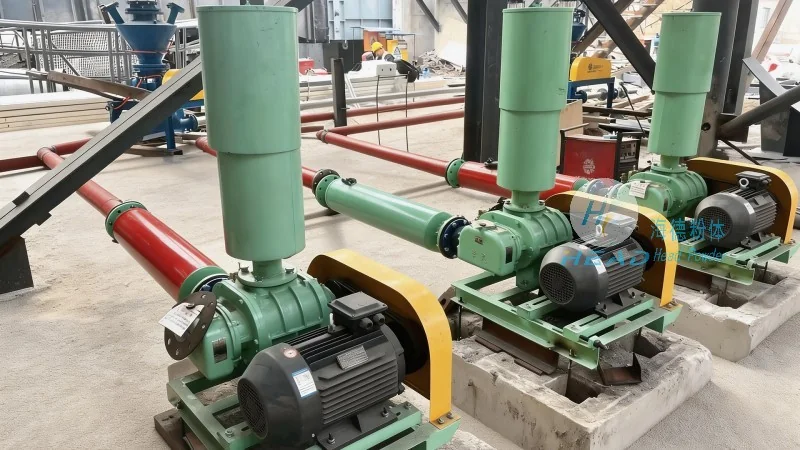
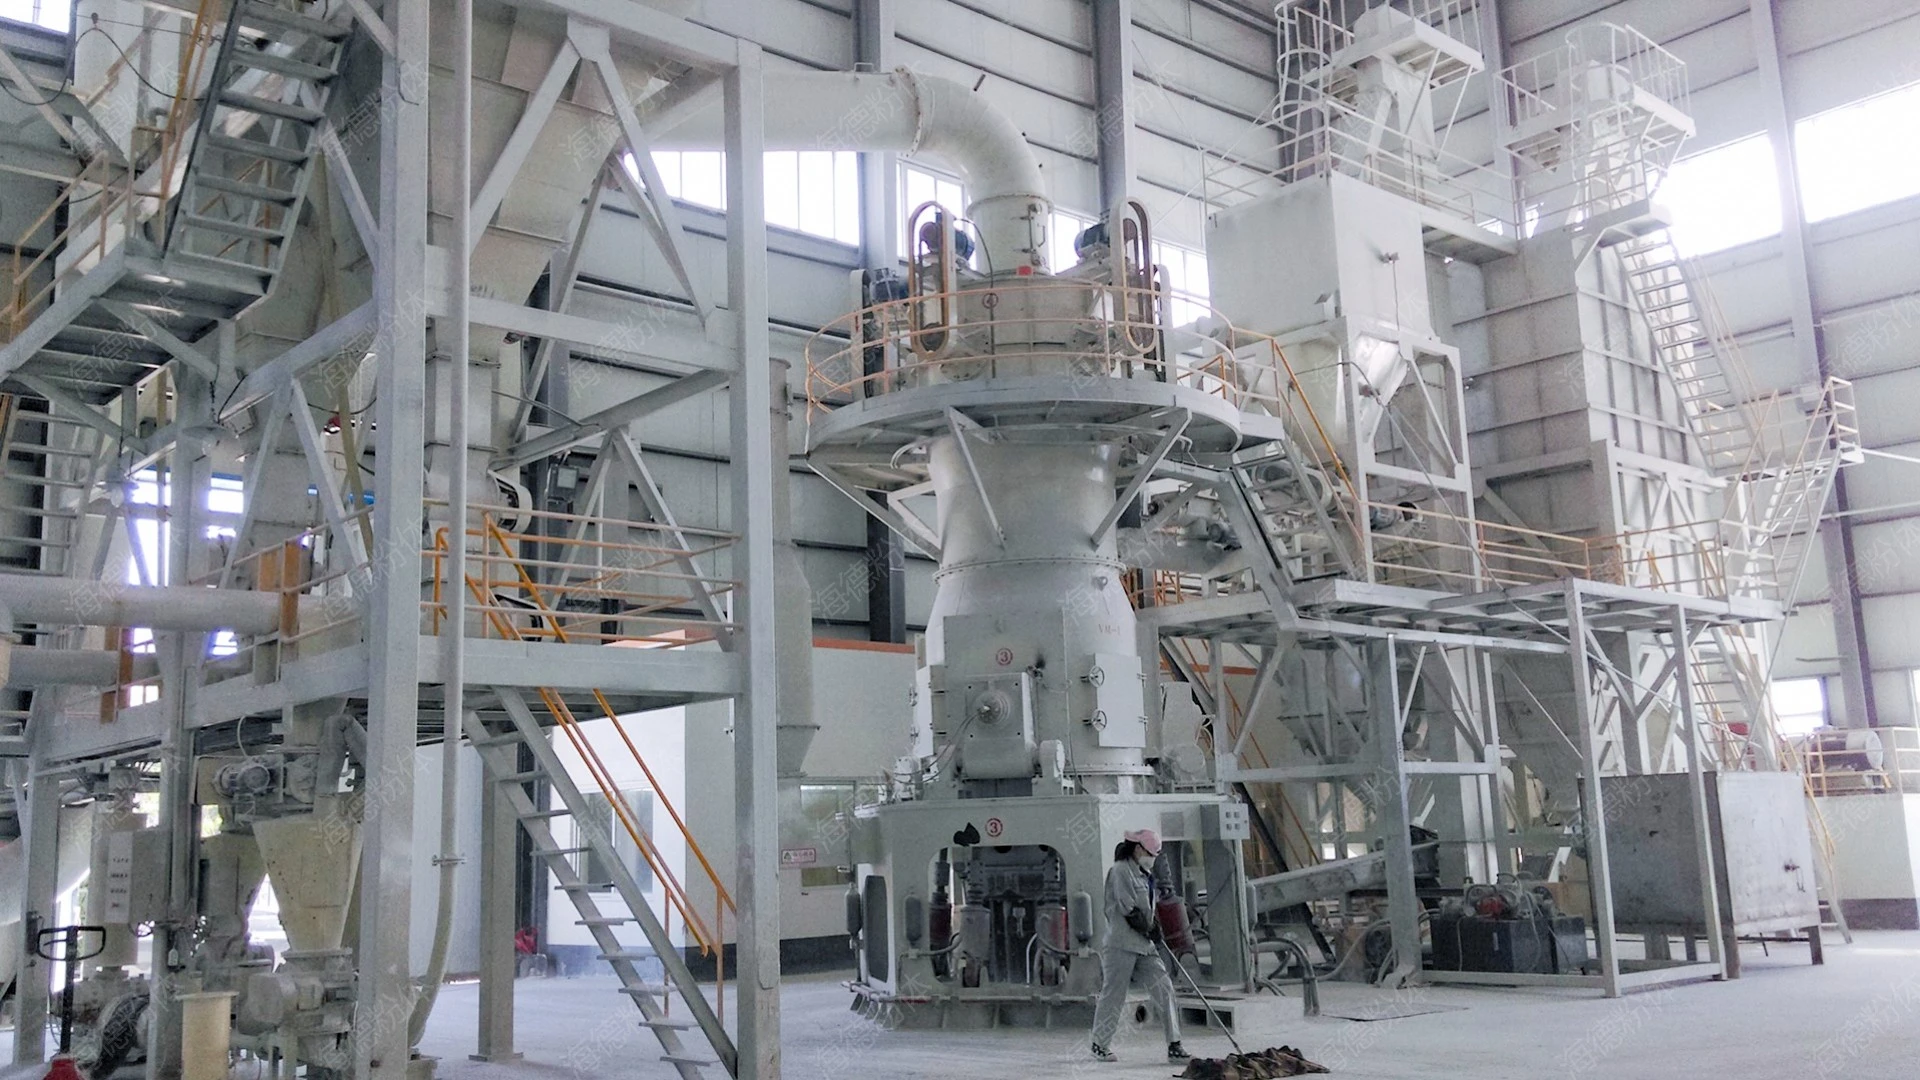
海德粉体工程有限公司作为专业的粉体工程解决方案提供商,其煤渣颗粒气力输送设备在行业内享有良好声誉。公司凭借多年的技术积累和丰富的项目经验,为用户提供了一系列具有主要特点的气力输送解决方案。首先,高效性是海德粉体系统的显著特点。通过优化气流速度和管道布局,系统能够实现大流量(通常为10-100t/h)、高效率的煤渣颗粒输送,满足工业生产对输送速度的要求。例如,某火力发电厂采用海德粉体的气力输送系统后,输送效率提高了30%,输送时间从原来的2小时缩短至1.4小时,有所提升了生产效率。其次,清洁环保是海德粉体系统的重要优势。与传统机械输送相比,气力输送过程中物料与空气混合,减少了粉尘飞扬,有效降低了环境污染。系统配备的除尘装置(如旋风分离器、布袋除尘器)能够将输送过程中的粉尘收集,处理后的空气达标排放,符合国家环保标准。此外,海德粉体的气力输送系统还具备操作简便、维护成本低的特点。系统采用PLC自动化控制,用户可以通过触摸屏界面监控输送过程,包括压力、流量、温度等参数,减少了人工干预的需求。对于煤渣颗粒这类易磨损的物料,海德粉体在设备选型上采用了耐磨材料(如高铬合金、陶瓷涂层),延长了设备的使用寿命。例如,输送管道的耐磨涂层寿命可达2-3年,比普通管道延长了1倍以上,降低了用户的运营成本。同时,系统还配备了自动清洗装置,定期清理管道内的积灰,进一步减少了维护工作量。
应用场景与实际效果
海德粉体的煤渣颗粒气力输送系统已成功应用于多个行业,如火力发电厂、水泥厂、建材厂等。在火力发电厂中,气力输送系统用于将煤渣从锅炉底部输送至储灰库,取代了传统的皮带输送机,不仅提高了输送效率,还减少了粉尘污染。以某大型火力发电厂为例,该厂日处理煤渣约200吨,采用海德粉体的气力输送系统后,输送效率提高了25%,输送距离从原来的30米延长至80米,同时粉尘排放量减少了60%,有所提升了生产效率和环保水平。在水泥厂中,气力输送系统用于将煤渣作为原料输送至生料磨,优化了生产流程,提高了原料利用率。某水泥厂通过采用海德粉体的气力输送系统,将煤渣的输送量从原来的每小时50吨提高到80吨,原料利用率提高了15%,降低了生产成本。这些实际应用案例充分证明了海德粉体气力输送系统在煤渣颗粒输送中的高效性和可靠性。除了工业生产,海德粉体的气力输送系统还可用于环保领域,如将煤渣输送至垃圾焚烧厂或建材再生利用设施,实现资源的循环利用。例如,某环保公司采用海德粉体的气力输送系统,将煤渣作为燃料输送至焚烧炉,不仅提高了焚烧效率,还减少了碳排放,符合绿色发展的要求。这些实际效果不仅验证了技术的优化性,也为其他企业提供了参考和借鉴,帮助它们解决煤渣颗粒输送的难题,提升生产效率,降低运营成本。