专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在工业生产中,粉体物料的输送是许多流程的关键环节,传统输送方式可能面临磨损、堵塞或污染等问题。聚氨酯气力输送机作为一种高效、灵活的输送设备,正逐渐成为解决这些挑战的可作为选择。它通过气力输送原理,利用压缩空气或惰性气体将粉体物料从一处输送到另一处,同时借助聚氨酯材料的耐磨、耐腐蚀特性,有助于设备在恶劣工况下的持续运行。这种设备广泛应用于化工、食品、制药、建材等多个行业,满足不同物料的输送需求。例如,在化工行业,可用于输送化学品、颜料等;在食品行业,可处理面粉、奶粉等;在制药行业,适用于药品原料的输送,有助于卫生与安全;在建材行业,则用于水泥、石英砂等物料的输送,适应高磨蚀性环境。其应用场景的广泛性,使得聚氨酯气力输送机成为现代工业生产中不可或缺的设备之一。
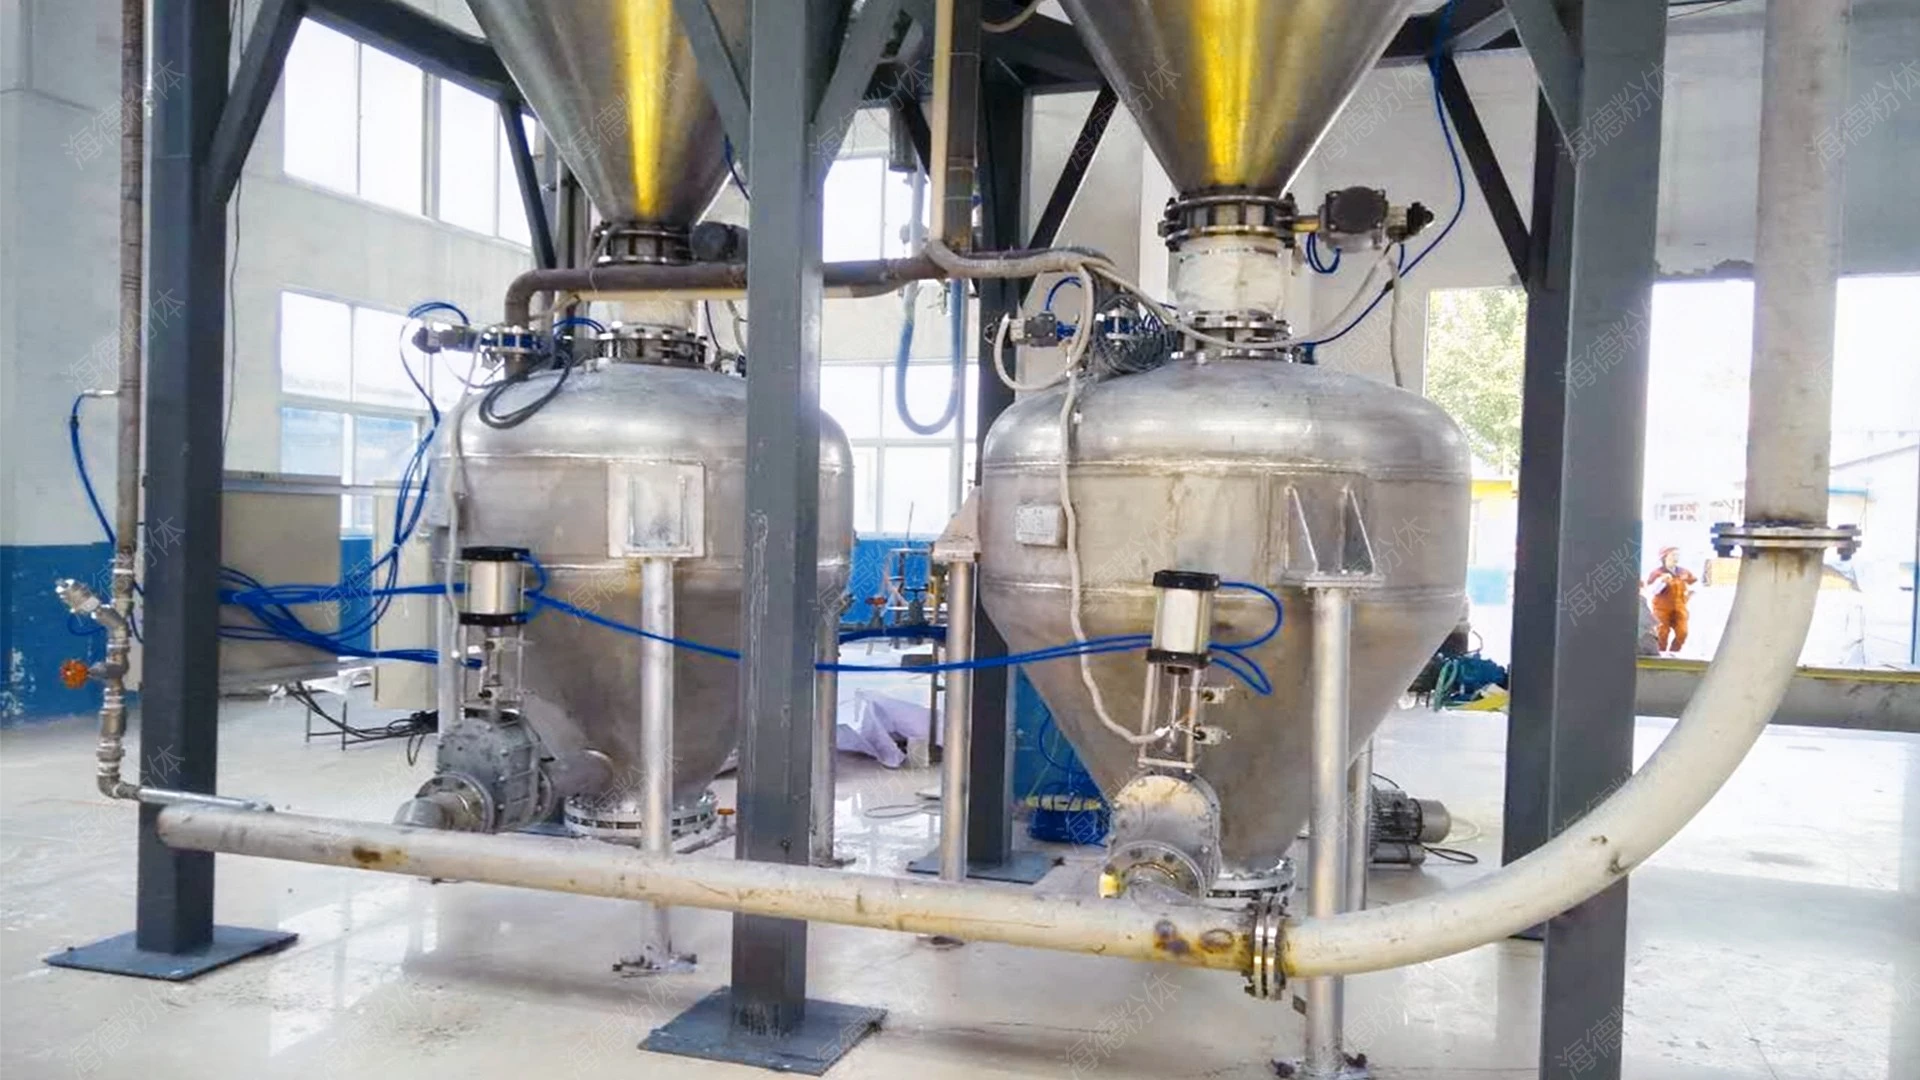


聚氨酯气力输送机的设计基于气力输送的基本理论,核心是通过气流将粉体物料悬浮并输送。其工作原理可概括为:当压缩空气进入输送管道时,气流速度达到通常值(通常为15-30m/s),能够将粉体颗粒悬浮,形成气固两相流。物料在管道内随气流运动,最终被输送到目的地。而聚氨酯材料的应用则体现在关键部件,如输送管道、弯头、阀门等,这些部件直接与物料接触,聚氨酯的耐磨性(如抗磨粒磨损、抗冲刷)和耐化学腐蚀性(针对酸、碱等介质)使其成为可作为选择。具体来说,硬质聚氨酯材料具有高硬度、高抗压强度,耐磨系数可达金属的1.5-2倍,能够有效抵抗物料的冲刷和摩擦;软质聚氨酯则具备良好的柔韧性和回弹性,适用于需要弯曲或频繁启停的输送场景。此外,设备还可能配备气固分离装置,如旋风分离器或袋式过滤器,用于将输送后的空气与物料分离,实现物料的回收和空气的排放。整个系统的设计需要考虑物料的特性(如粒度、密度、湿度)、输送距离(短距离可达几十米,长距离可达数公里)、输送量(从几十公斤每小时到数百吨每小时)以及环境要求(如防爆、防腐),通过优化气流速度、管道直径(通常为50-200mm,根据输送量调整)、弯头角度(一般采用45°或90°弯头,减少阻力损失)、分离器效率等参数,有助于输送效率与设备寿命的平衡。例如,对于粒度较细、密度较小的物料,可能采用稀相输送(气流速度较高,物料呈悬浮状态),而对于粒度较大、密度较高的物料,则可能采用密相输送(气流速度较低,物料呈栓状或柱塞状,输送效率更高但设备复杂度稍高)。
相较于传统输送设备,聚氨酯气力输送机具有多项应用优势。首先,其输送过程无机械接触,避免了物料与金属部件的摩擦,减少了物料破碎和污染风险,特别适用于食品、医药等对卫生要求严格的行业。例如,在食品加工中,聚氨酯管道不会与食品接触产生化学反应,也不会吸附异味,有助于食品的卫生安全。其次,聚氨酯材料的耐磨性远高于普通塑料或金属,在输送高磨蚀性物料(如水泥、石英砂、石英粉)时,设备寿命可延长数倍,降低了维护成本。据行业数据显示,采用聚氨酯气力输送机输送水泥,设备的使用寿命比传统金属管道输送设备高出5-10倍,每年可节省大量的更换和维护费用。再者,气力输送的灵活性高,可适应复杂的输送路径,包括垂直、水平或倾斜输送,甚至实现多点进料或出料,满足多工位生产需求。例如,在化工生产中,物料可能需要从多个反应釜输送到同一个储存罐,聚氨酯气力输送机可通过分支管道实现多路输送,而无需复杂的机械连接。此外,设备结构相对简单,安装维护方便,部分型号还支持自动控制,可根据生产需求调整输送量,实现生产过程的智能化管理。例如,通过PLC控制系统,设备可根据反应釜的物料剩余量自动调整输送速度,避免物料积压或短缺。这些优势使得聚氨酯气力输送机在提高生产效率、降低运营成本、支持产品质量方面展现出应用特点,成为现代工业生产中的高效输送解决方案。
服务热线
微信咨询
回到顶部


