什么是火药物料气力输送机?设计原理又是什么?
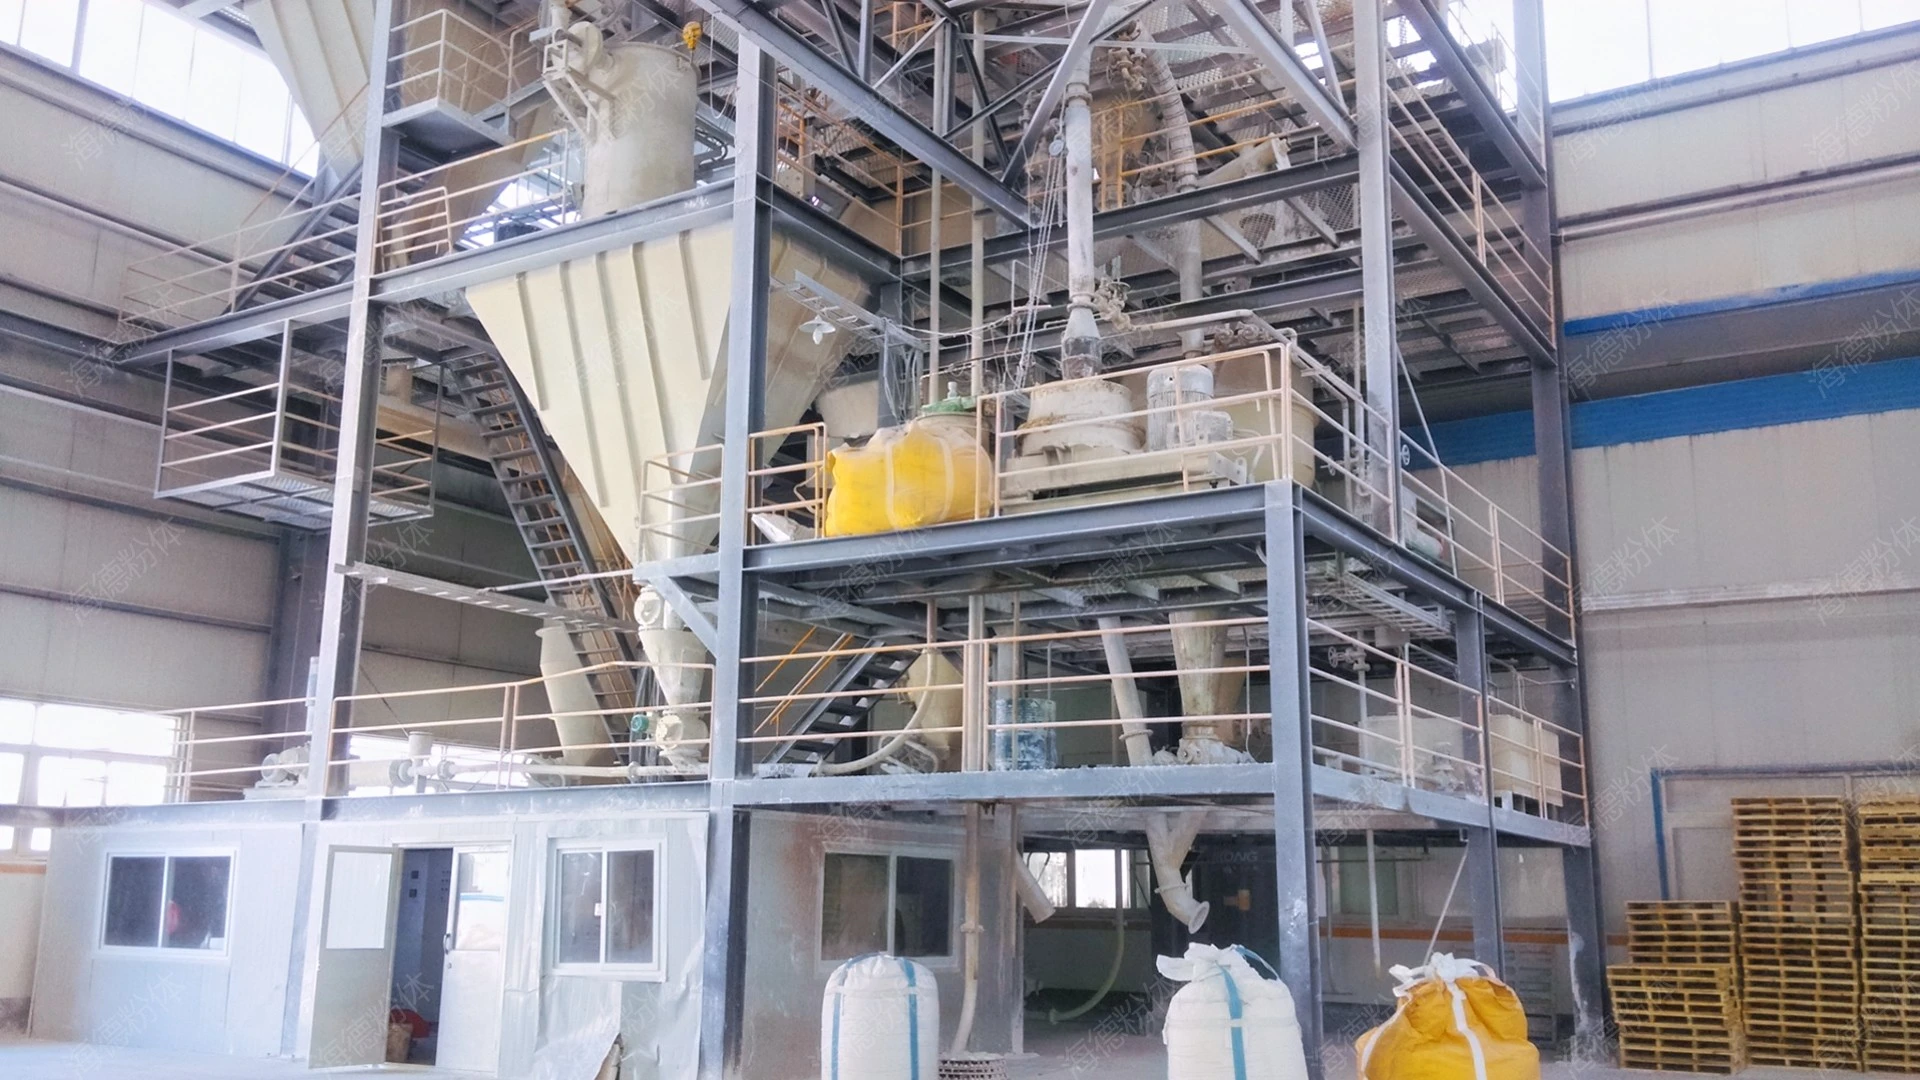
火药物料气力输送机是专为火药等易燃易爆、粉尘浓度高的物料设计的气力输送设备。它通过气流驱动物料颗粒在管道内输送,实现了火药从原料处理到成品包装的连续化、自动化传输。该设备的核心作用在于解决火药生产中传统输送方式(如皮带、斗式提升机)存在的粉尘飞扬、污染环境、易引发火灾等安全隐患,同时提升生产效率与物料处理精度。在火药制造过程中,火药物料气力输送机通常用于火药原料的输送、混合工序后的物料输送、成品火药的包装前输送等关键环节,有助于整个生产流程的稳定与安全。
气力输送的核心设计原理解析
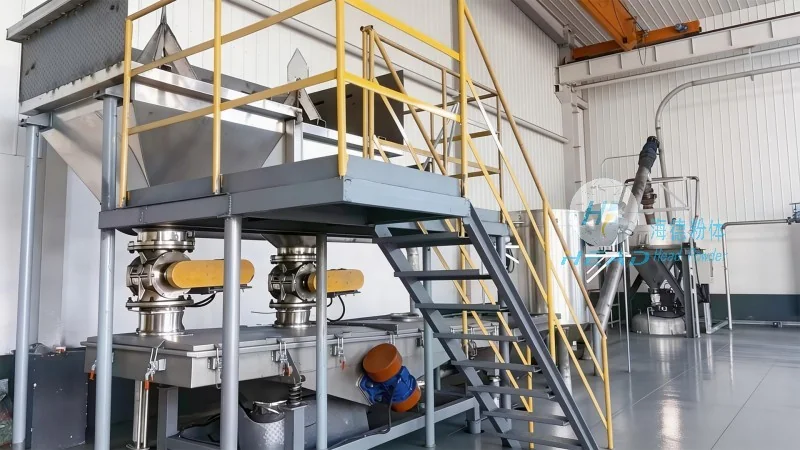
火药物料气力输送机的核心设计基于气力输送技术,主要分为正压输送和负压输送两种模式。正压输送系统通过风机将压缩空气注入输送管道,推动物料颗粒随气流移动,适用于短距离(通常≤50米)、高浓度(物料浓度可达10-20%)物料的输送;负压输送则通过风机在输送管道内形成负压,吸入物料与空气的混合物,适用于长距离(可达数百米)、低浓度(物料浓度≤5%)物料的输送。针对火药等特殊物料,设备设计需重点考虑防爆、密封、防静电等安全特性。例如,输送管道采用耐腐蚀、耐磨损的材料(如304/316L不锈钢或特种工程塑料),风机与电机采用隔爆型(如Ex d IIB T4)设计,输送系统配备静电消除装置(如金属丝刷、放电针),有助于在输送过程中不会因摩擦、撞击产生火花,引发爆炸。此外,设备还设有压力传感器(精度±0.1kPa)、流量计(精度±1%)等监控装置,实时监测输送压力、流量等参数,当出现压力突变(如压力骤降)、流量异常(如流量骤增或骤降)时,系统会通过声光报警器提醒操作人员,并自动停止输送,支持生产安全。同时,为了适应火药物料的颗粒特性(如细粉、颗粒混合物,颗粒直径通常为0.1-2mm),设备采用特殊设计的输送管路(如螺旋管、大曲率半径弯头),减少物料在输送过程中的堆积与堵塞,提高输送效率与稳定性。输送管道内壁采用耐磨涂层(如陶瓷涂层或橡胶涂层),防止火药颗粒对管道的磨损,延长设备使用寿命。
火药物料气力输送机的优势与应用场景
相比传统输送设备,火药物料气力输送机具有应用优势。首先,在安全性方面,气力输送通过管道封闭输送,有效防止火药粉尘飞扬,降低火灾与爆炸风险;其次,在效率方面,连续化输送模式减少了人工干预,提高了生产线的自动化水平,提升了物料处理速度(相比传统皮带输送,输送效率可提高30%以上);再者,在环保性方面,设备密封输送,减少了粉尘对环境的污染,符合现代工业环保要求。在实际应用中,火药物料气力输送机广泛应用于火药生产企业的原料输送、火药混合后的物料输送、成品火药的包装前输送等环节。例如,在火药原料的输送过程中,设备可将火药原料从仓库直接输送到生产线的混合设备中,实现“点对点”的连续输送;在火药成品包装前,设备可将包装好的火药从生产线输送到仓库或包装车间,有助于物料在输送过程中不受污染,保持产品质量。此外,设备可根据火药生产企业的具体需求进行定制化设计,如调整输送距离、输送量、物料颗粒大小等参数,满足不同生产规模与工艺要求。某火药企业使用海德粉体的火药物料气力输送机后,实现了从原料到成品的全程自动化输送,生产效率提升40%,同时粉尘排放量减少80%,显著改善了车间环境与生产安全。