专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在工业生产中,水泥干灰的输送是关键环节,直接影响生产效率与安全。传统输送方式可能存在粉尘飞扬、设备磨损等问题,而现代气力输送设备为解决这些问题提供了有效方案。本文将详细解析水泥干灰物料输送设备的工作原理与核心特点,帮助用户全面了解该技术的应用价值。


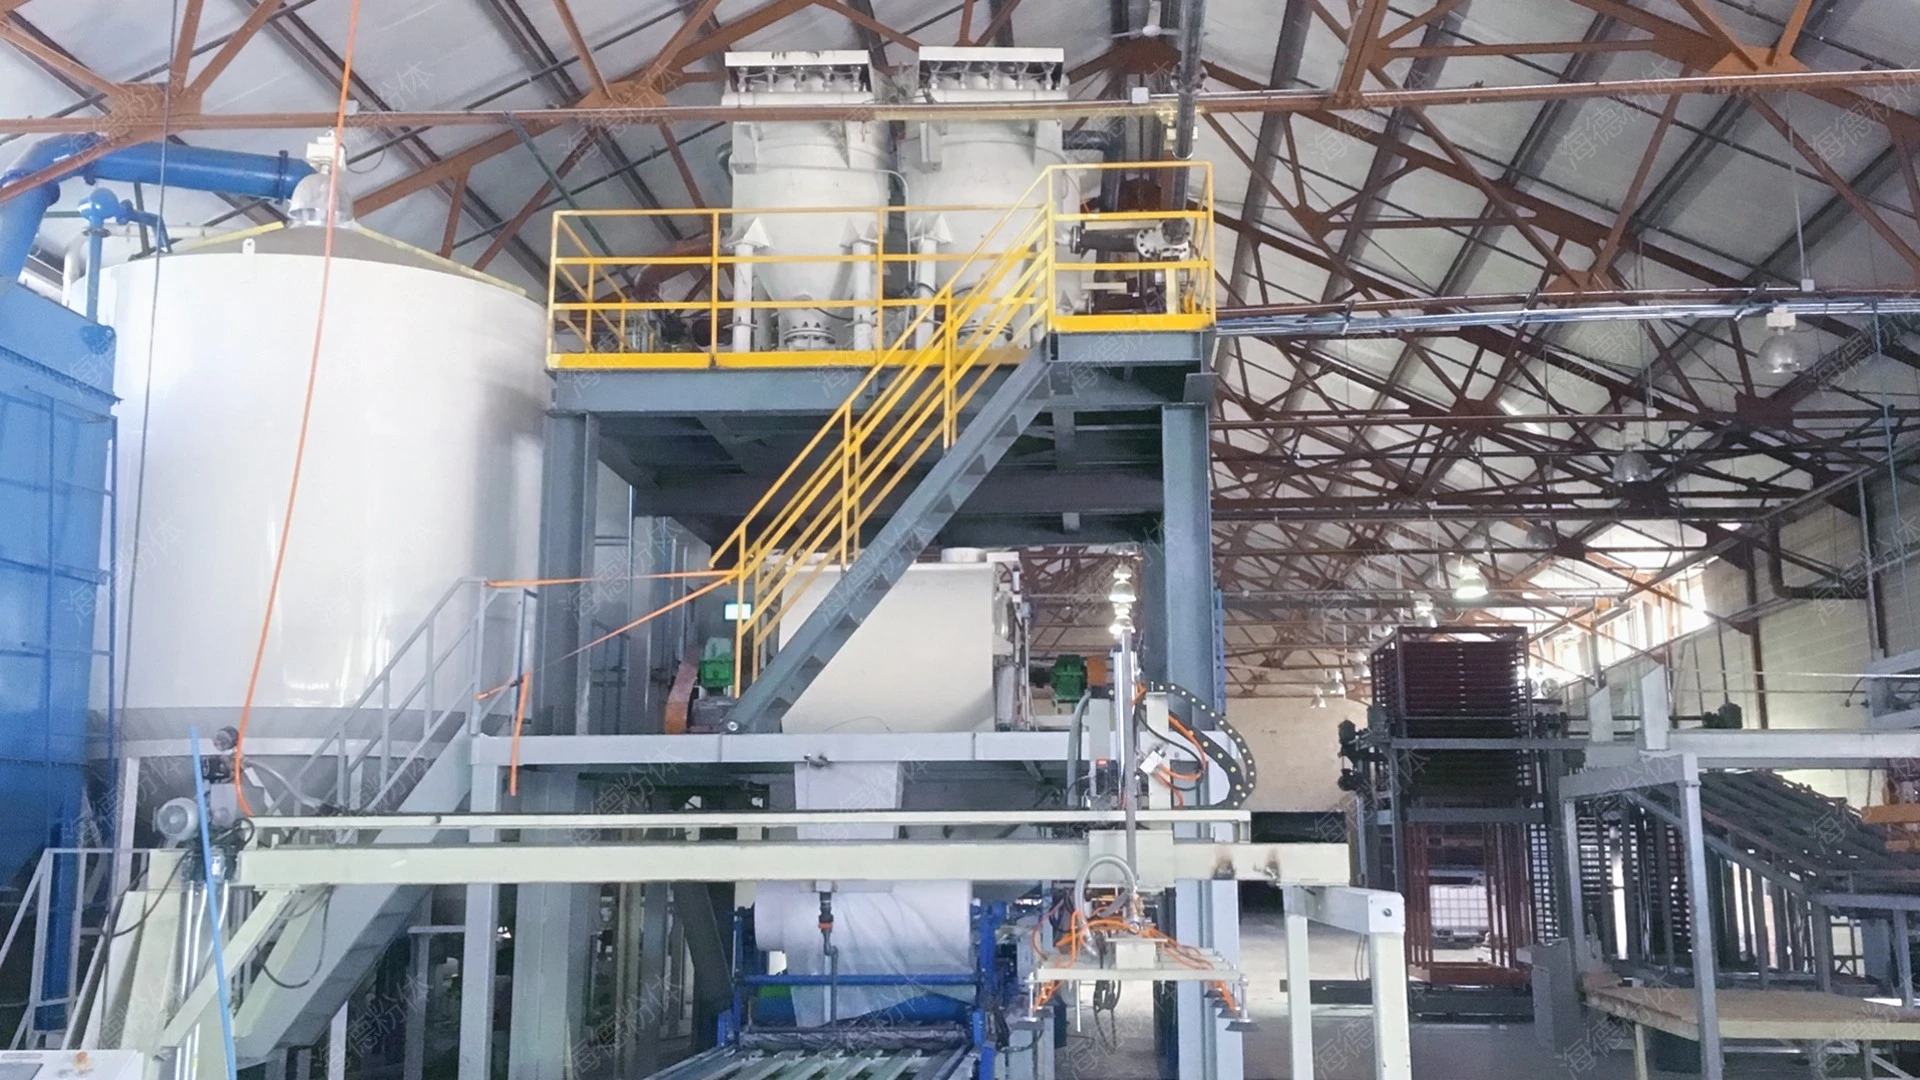
水泥干灰气力输送设备的工作原理基于流体力学中的气流输送理论,通过风机产生的压力气流,将干灰颗粒吸入并输送至目标位置。具体工作流程可分为以下几个关键步骤:首先,风机启动后,产生稳定的高压或低压气流,根据输送需求选择正压或负压输送模式。正压输送时,风机将空气压入输送管道,形成压力气流;负压输送则通过风机从吸嘴处抽吸空气,形成负压环境。例如,对于输送距离较远、输送量较大的场景,通常采用正压输送模式,风机功率可达50-100kW,输送管道直径根据输送量选择,通常为100-300mm。其次,干灰通过吸嘴或进料口进入管道,在气流作用下被破碎成细小颗粒,随气流在管道内高速流动。输送过程中,气流速度需保持在颗粒的悬浮速度以上,有助于颗粒不沉降。悬浮速度的计算需考虑颗粒直径、密度、空气密度等因素,对于水泥干灰颗粒(通常直径为10-200μm),悬浮速度约为10-30m/s,因此气流速度通常设定在15-30m/s以上。第三,当物料到达卸料点时,通过分离器(如旋风分离器、袋式过滤器)将干灰与气流分离,干灰通过卸料阀排出,气体则通过除尘设备处理后排入大气。旋风分离器通过离心力将颗粒与气体分离,分离效率可达90%以上;袋式过滤器则通过滤袋的过滤作用,进一步去除细小粉尘,有助于排放气体符合环保标准。整个过程通过自动化控制系统调节风机转速、气流压力等参数,实现输送量的较为准确控制。例如,通过变频器调节风机转速,可实时调整气流速度,从而控制输送量,满足生产线的动态需求。
水泥干灰气力输送设备相比传统输送方式,具有多项显著特点,这些特点使其在工业生产中展现出独特的优势:首先,**高效输送能力**。气力输送设备可实现长距离、大容量的物料输送,输送距离可达数百米甚至数公里,且输送速度快,能有所提高生产线的整体效率。例如,某水泥厂采用气力输送设备将干灰从生料磨输送至储存库,输送距离为500米,输送量达50吨/小时,相比传统皮带输送机,输送速度提高了30%,物料在管道内的停留时间缩短了50%,减少了因物料堆积导致的设备故障风险。其次,**环保无尘特性**。设备采用封闭式输送系统,干灰在整个输送过程中被气流包裹,有效避免了粉尘飞扬,降低了作业环境中的粉尘浓度。实测数据显示,使用气力输送设备后,车间内粉尘浓度从原来的200mg/m³降至20mg/m³以下,符合国家《工业企业设计卫生标准》的要求,同时减少了粉尘对设备、管道的磨损,延长了设备使用寿命。第三,**设备耐用性与适应性**。针对水泥干灰的腐蚀性、磨蚀性特点,气力输送设备通常采用耐磨、耐腐蚀的材料制造,如高铬合金、陶瓷涂层等。例如,输送管道内壁采用陶瓷涂层,可抵抗干灰颗粒的冲刷与腐蚀,使用寿命比普通金属管道延长3-5倍。此外,设备结构简单,维护保养方便,通常只需定期检查风机、分离器等部件,更换易损件即可,降低了运营成本。第四,**操作简便与自动化控制**。现代气力输送设备均配备较好的控制系统,可通过PLC或上位机实现参数调节、故障报警、远程监控等功能。例如,通过触摸屏界面,操作人员可实时查看输送量、气流压力、设备运行状态等参数,并可根据生产需求调整输送量。系统还具备故障自诊断功能,当设备出现异常(如风机故障、管道堵塞)时,会自动报警并停止输送,有助于生产安全。这种自动化控制方式减少了人工干预,提高了生产效率与安全性。
服务热线
微信咨询
回到顶部


