专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在工业生产中,物料输送的效率与洁净度是影响生产质量和安全的关键因素。无尘物料气力输送机作为一种较好的物料输送设备,凭借其独特的无尘输送特性,在多个工业领域展现出良好的应用价值。本文将深入解析无尘物料气力输送机的原理、工作场景特点,并阐述其在实际生产中的应用优势,帮助读者全面了解这一技术设备的核心价值。

无尘物料气力输送机的工作原理基于流体力学原理,通过压缩空气或真空系统,将物料从起点输送到终点。具体来说,系统通常分为正压输送和负压输送两种模式。正压输送通过风机将压缩空气送入输送管道,物料在气流作用下随空气一起流动,到达终点后通过分离器将物料与空气分离;负压输送则通过真空泵在管道内形成负压,物料被吸入管道并随气流输送。无论是正压还是负压模式,无尘气力输送机均采用密封的输送管道,有效防止物料与外界空气接触,避免粉尘飞扬,有助于输送过程的无尘特性。此外,系统还配备较好的过滤装置,进一步净化输送空气,有助于物料在输送过程中保持洁净状态。这种原理设计使得无尘气力输送机能够满足高洁净度环境下的物料输送需求,广泛应用于制药、食品、化工等对环境要求严格的行业。
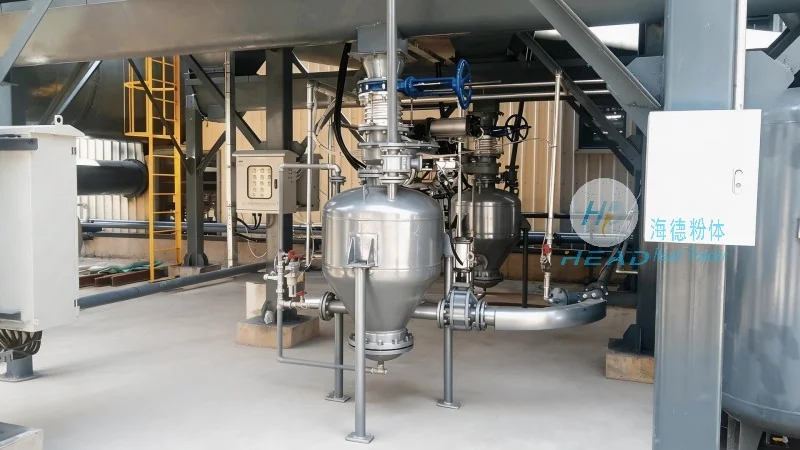
无尘物料气力输送机的工作场景特点主要体现在其适应性强、输送效率高以及操作简便等方面。首先,设备能够适应多种物料的输送,包括粉体、颗粒状物料等,且对不同物料的输送能力可根据实际需求进行调整。其次,在输送过程中,系统通过密封管道和过滤装置,有效控制粉尘飞扬,有助于工作环境保持洁净,符合相关行业的安全标准。此外,无尘气力输送机具有较快的输送速度,能够提高生产线的整体效率,减少物料在输送过程中的损耗。在实际应用中,该设备能够与生产线无缝对接,实现自动化控制,降低人工操作成本,提升生产稳定性。例如,在制药行业,无尘气力输送机用于输送原料药和辅料,有助于药品生产过程中的洁净度,避免交叉污染;在食品加工行业,用于输送面粉、糖等原料,支持食品生产的安全卫生。这些特点使得无尘物料气力输送机成为现代工业生产中不可或缺的设备,为企业的生产效率和质量控制提供了有力支持。
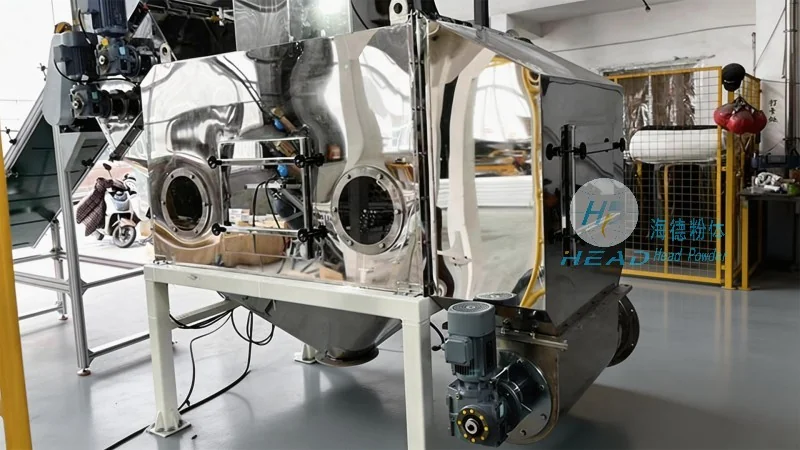
在制药行业,药品生产对环境的洁净度要求极高,任何微小的污染都可能导致药品质量问题。无尘物料气力输送机凭借其无尘输送特性,成为制药企业物料输送的首选设备。例如,在原料药的生产过程中,需要将各种化学原料从仓库输送到生产车间,无尘气力输送机能够通过密封管道将原料输送至指定位置,避免原料与外界空气接触,防止粉尘飞扬。同时,系统配备的高效过滤装置能够去除空气中的微粒,有助于输送过程中的洁净度。此外,无尘气力输送机还具有自动化控制功能,能够根据生产需求调整输送速度和流量,满足不同生产阶段的要求。通过采用无尘气力输送机,制药企业能够有效降低生产过程中的污染风险,提高药品的质量和安全性,符合国家药品生产质量管理规范(GMP)的要求。实际应用中,许多制药企业通过引入无尘气力输送系统,有所提升了生产效率,并降低了物料损耗,取得了良好的经济效益和社会效益。
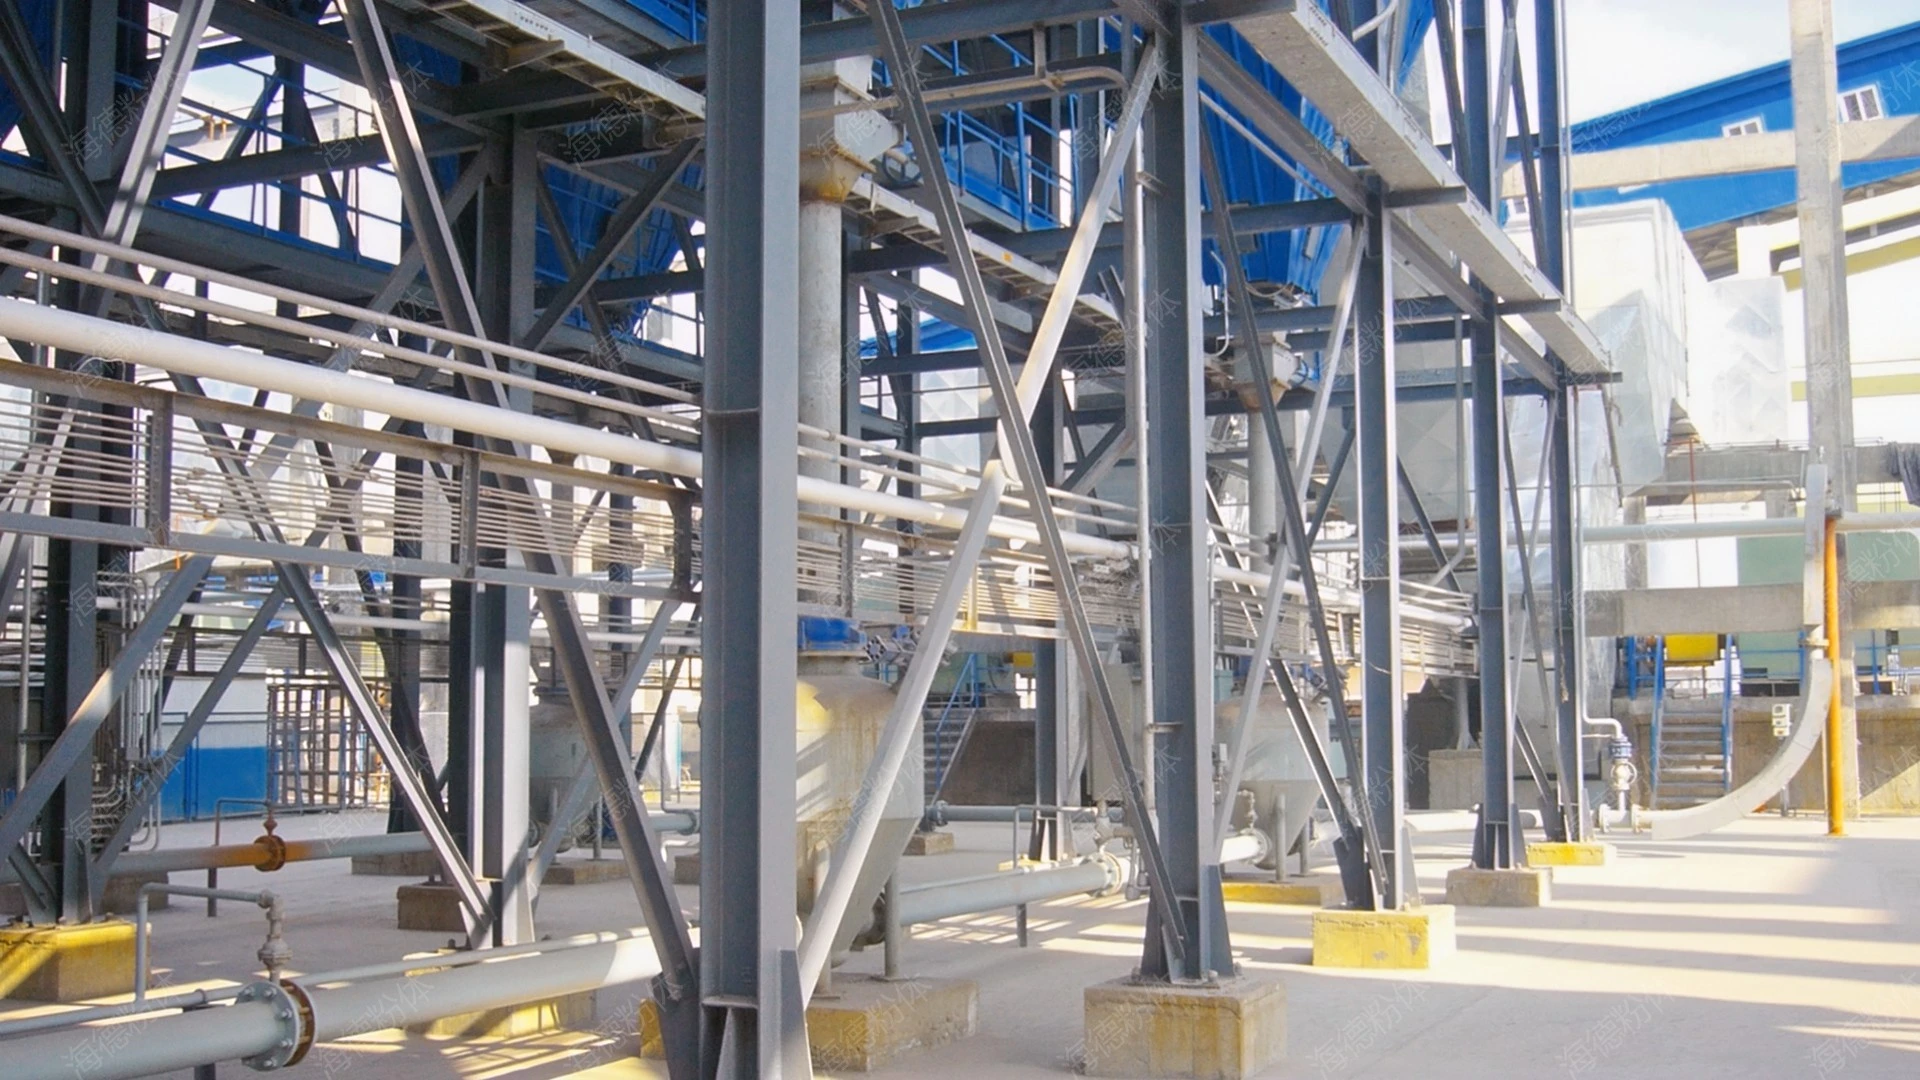
食品加工行业对生产环境的卫生标准要求同样严格,无尘物料气力输送机在食品加工中的应用同样广泛。例如,在面粉加工厂,需要将面粉从储存仓输送到生产线,无尘气力输送机能够通过密封管道将面粉输送至指定位置,避免面粉与外界空气接触,防止粉尘飞扬。同时,系统配备的卫生级过滤装置能够去除空气中的微生物和杂质,有助于面粉的卫生质量。在糖果、饼干等食品的生产过程中,无尘气力输送机用于输送糖、淀粉等原料,支持食品生产的安全卫生。此外,设备还具有防腐蚀、易清洁的特点,符合食品行业对设备卫生的要求。通过采用无尘气力输送机,食品加工企业能够有效控制生产过程中的污染,提高食品的质量和安全性,满足消费者对食品卫生的需求。实际应用中,许多食品加工企业通过升级物料输送系统,提升了生产效率,并降低了生产成本,增强了市场竞争力。
服务热线
微信咨询
回到顶部


