铝电池气力输送系统设备的运行过程和工作原理
案例背景
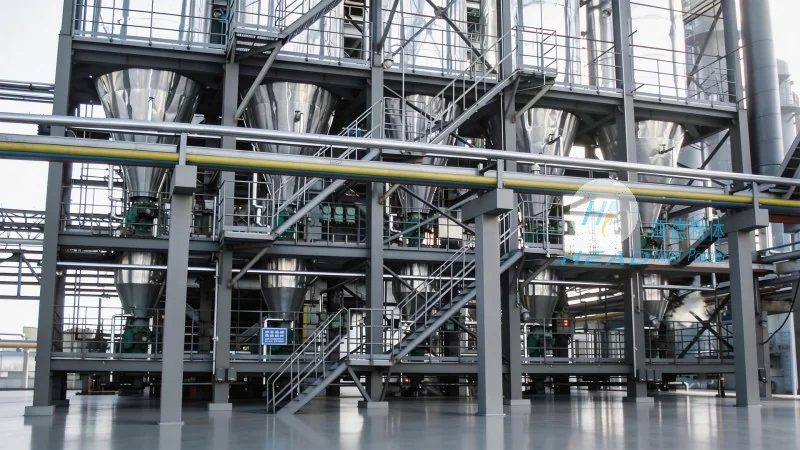
在铝电池生产领域,高效、稳定的物料输送系统是支持生产连续性和产品质量的关键环节。铝电池气力输送系统设备作为现代粉体输送技术的核心应用,通过气力输送原理实现铝电池生产过程中各类粉体物料的输送,广泛应用于正极材料、负极材料、电解液添加剂等物料的传输。本文将详细解析铝电池气力输送系统设备的运行过程、工作原理,以及其在实际生产中的应用优势。
设备概述:铝电池气力输送系统的核心角色
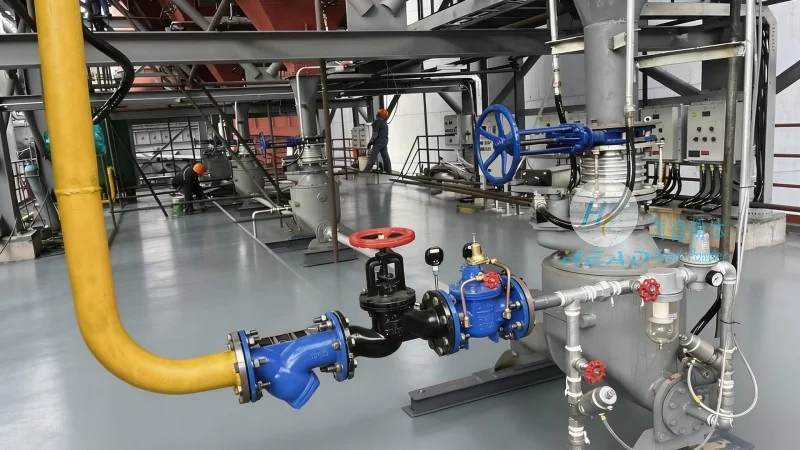
铝电池气力输送系统设备主要由供料装置、输送管道、分离装置、控制系统及辅助设备组成,专门用于铝电池生产中粉体物料的输送。该系统通过压缩空气或惰性气体作为动力,将物料从供料点输送到接收点,相比传统机械输送方式,具有输送效率高、无粉尘飞扬、适应性强等特点。在铝电池生产中,该设备能够有助于物料连续、稳定地供应至生产各环节,减少因物料输送中断导致的停机损失,提升整体生产效率。
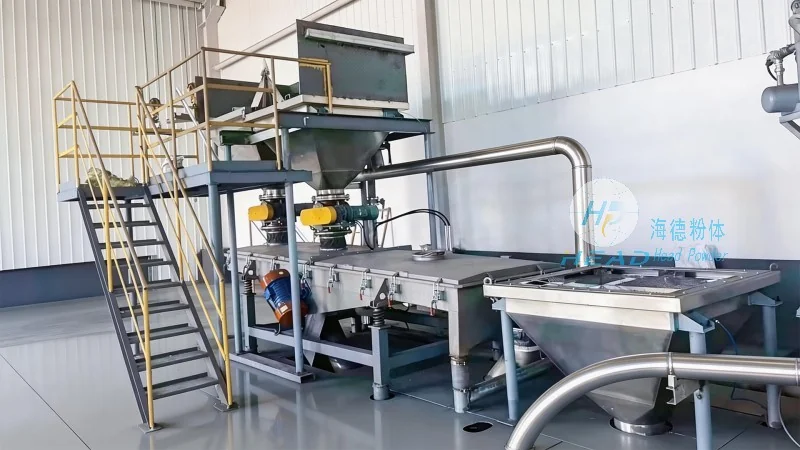
系统工作原理:气力输送的物理机制解析
铝电池气力输送系统的工作原理基于气力输送的基本物理机制,即通过气流携带物料颗粒实现输送。具体来说,系统通过压缩空气机产生的高压气流,将物料从供料装置送入输送管道,物料在管道内随气流运动,最终被输送到分离装置。其中,气力输送主要分为吸送式和压送式两种类型。吸送式系统通过真空泵产生负压,将物料从供料点吸入管道;压送式系统则通过压缩空气机提供正压,将物料从供料点压送至接收点。在铝电池生产中,由于输送距离通常较长、物料量较大,压送式系统更为常见。系统运行时,供料装置(如星形阀或螺旋输送机)将物料连续送入输送管道,压缩空气在管道内形成高速气流,物料颗粒被气流携带,随气流运动至分离装置。分离装置通过离心力或重力将物料与空气分离,物料被收集后送至下一工序,空气则通过布袋除尘器等设备处理,有助于排放达标。
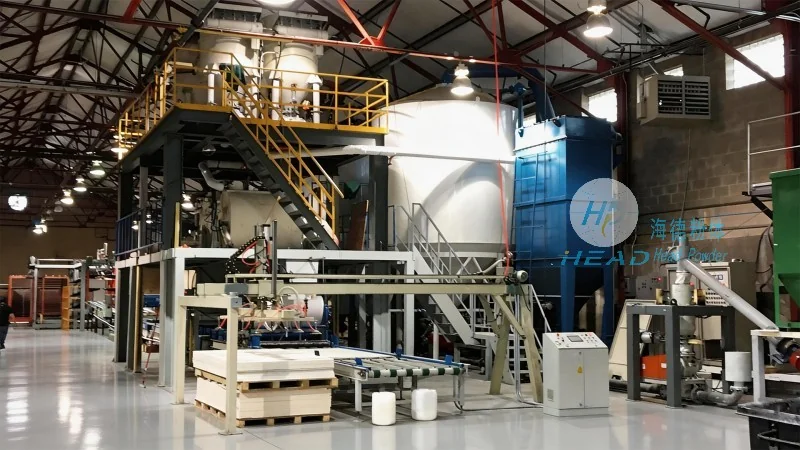
核心部件解析:关键设备的技术细节
铝电池气力输送系统的核心部件包括供料装置、输送管道、分离装置及控制系统,各部件的技术参数和设计直接影响系统的运行效果。首先,供料装置中的星形阀是关键部件,采用耐磨材料制造,能够较为准确控制物料的进料速度和流量,避免物料堵塞或输送中断。其次,输送管道通常采用不锈钢材质,具有良好的耐腐蚀性和强度,适应铝电池生产中可能存在的化学环境。管道内壁光滑,减少物料颗粒的摩擦损耗,提高输送效率。第三,分离装置中的旋风分离器是主要设备,通过高速旋转产生离心力,将物料颗粒从气流中分离出来,分离效率通常可达90%以上。此外,布袋除尘器作为辅助设备,进一步过滤空气中的细小颗粒,有助于排放符合环保标准。控制系统则通过PLC(可编程逻辑控制器)和各类传感器(如压力传感器、流量传感器、温度传感器)实时监测系统运行状态,当检测到异常情况(如压力异常、流量波动)时,自动报警或调整运行参数,有助于系统安全正常运行。
系统优势与应用场景:高效输送的实践价值
铝电池气力输送系统设备相比传统机械输送方式,具有多项应用优势。首先,输送效率高,能够实现长距离、大流量的物料输送,通常输送距离可达数百米甚至更远,输送量可达数吨每小时。其次,环保性能好,通过密闭输送管道,有效防止粉尘飞扬,减少对环境的污染,符合现代工业的环保要求。第三,系统灵活性强,可根据生产需求调整输送量、输送距离和物料种类,适应铝电池生产中不同工序的物料输送要求。第四,维护成本低,系统部件耐用,故障率低,减少了设备停机时间和维护成本。在实际应用中,该系统广泛应用于铝电池正极材料(如锂离子电池正极的钴酸锂、镍钴锰酸锂等)的输送,负极材料(如石墨、硅碳负极)的输送,以及电解液添加剂(如碳酸酯、添加剂)的输送。例如,某铝电池生产企业采用该系统后,将物料输送效率提高了30%,同时减少了粉尘排放,降低了生产成本,有所提升了生产效益。
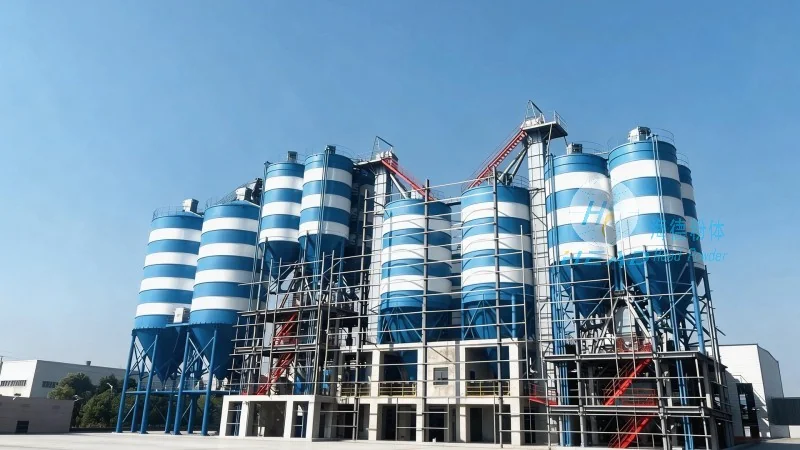
维护与客户支持:支持系统持续运行
为有助于铝电池气力输送系统设备持续运行,定期的维护保养至关重要。用户应定期检查输送管道的磨损情况,及时更换磨损严重的管道;定期清洁分离装置的滤网和旋风分离器的内壁,保持分离效率;检查供料装置的密封性,防止物料泄漏;定期校准控制系统中的传感器,有助于数据准确。此外,山东海德粉体工程有限公司提供专业的技术支持服务,客户可通过联系张经理(联系电话:15662777102)获取设备安装、调试、培训及维修服务。公司可根据客户的具体生产需求,提供定制化的系统设计方案,有助于设备与生产工艺稳定匹配。同时,公司拥有专业的技术团队,能够较快响应客户需求,解决设备运行中遇到的问题,支持生产连续性。通过专业的维护和客户支持,铝电池气力输送系统设备能够发挥最大效能,为铝电池生产提供可靠的支持。