吨袋无尘投料站粉体输送系统设备的运行过程和工作原理
案例背景
在工业生产中,粉体物料的输送与投料环节是影响生产效率、安全性和环保性的关键因素。传统的手动投料方式不仅容易造成粉尘飞扬,污染工作环境,还可能因操作不当导致物料损失或安全事故。为解决这一系列问题,吨袋无尘投料站应运而生,它作为气力输送系统的重要组成部分,能够实现粉体物料从吨袋到生产设备的自动化、无尘输送,为现代工业生产提供了高效、环保的解决方案。本文将详细阐述吨袋无尘投料站粉体输送系统的设备运行过程与工作原理,帮助用户全面了解其技术特点与应用价值。
设备概述:吨袋无尘投料站的功能与结构
吨袋无尘投料站,又称气力输送投料站,是专门为处理吨袋(通常指1吨容量的散装粉体包装)设计的自动化投料设备。它通过集成气力输送技术,将吨袋内的粉体物料安全、无尘地转移至后续生产设备或储罐中。该设备的核心结构包括料斗、气化器、输送管道、卸料器、除尘装置以及控制系统等。料斗用于承接吨袋,气化器负责将物料与压缩空气混合,形成流态化物料,通过输送管道输送至目标位置,卸料器则将物料从气流中分离并送入接收设备,同时除尘装置有助于整个过程中无粉尘泄漏,保持工作环境清洁。吨袋无尘投料站不仅适用于大型工业生产,也广泛应用于中小型企业的粉体处理环节,是提升生产效率、支持安全生产的重要设备。
工作原理:气力输送系统的核心机制
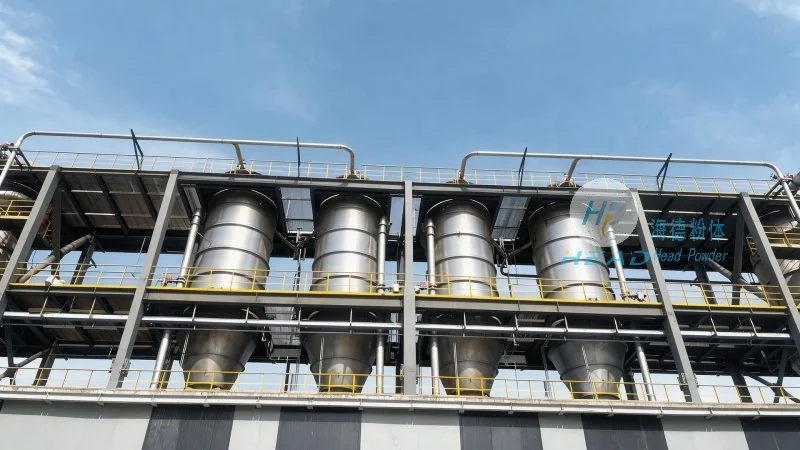
吨袋无尘投料站的工作原理基于气力输送技术,具体可分为正压气力输送和负压气力输送两种方式,实际应用中通常采用正压输送系统。当设备运行时,首先将待处理的粉体物料装入吨袋,然后将吨袋放置在设备料斗的开口处。启动气化器后,压缩空气从气化器喷嘴高速喷出,与料斗内的粉体物料充分混合,使物料颗粒被气流带动,形成气固两相流。由于气流的压力高于外界大气压,物料被正压输送至输送管道,通过管道的弯头和变径段,最终到达卸料器。在卸料器内,气流速度降低,物料因重力或离心力作用从气流中分离,落入接收设备(如储罐、反应釜等),而气流则通过除尘装置过滤后排出,有助于无粉尘泄漏。整个过程中,气化器的设计决定了物料与空气的混合比例,输送管道的直径和长度影响输送效率,卸料器的结构则决定了物料的分离效果。通过较为准确控制气化器的风量、风压以及输送管道的参数,吨袋无尘投料站能够实现稳定、连续的粉体输送,满足不同生产场景的需求。
运行过程:从吨袋卸料到目标设备的完整流程
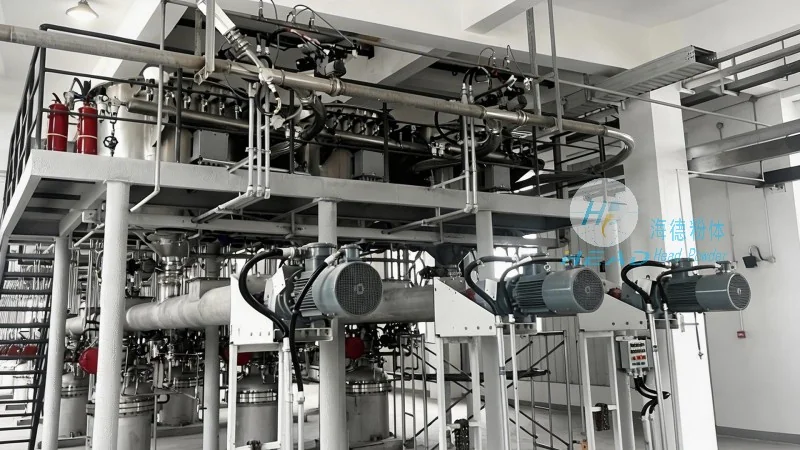
吨袋无尘投料站的运行过程通常包括以下步骤,操作简便,可由人工或自动化控制系统控制:首先,将装有粉体物料的吨袋放置在设备料斗的指定位置,有助于吨袋底部与料斗开口紧密接触,避免物料泄漏。其次,检查设备各部件(如气化器、输送管道、卸料器)是否正常,确认压缩空气供应正常。然后,启动气化器,调节风量至适宜值(通常根据物料性质和输送距离调整),观察料斗内物料是否开始流动。当物料开始被输送时,启动输送管道的阀门,控制气流速度,有助于物料稳定输送。在输送过程中,操作人员需监控设备运行状态,如压力表、流量计等参数,及时调整风量以保持输送稳定。当物料输送至目标设备后,关闭气化器和输送管道阀门,停止设备运行。最后,清理设备,准备下一次投料。整个运行过程自动化程度高,减少了人工直接接触粉体物料的机会,降低了粉尘暴露风险,同时提高了投料速度和准确性。例如,对于化工行业的颜料粉体,通过吨袋无尘投料站输送,可将1吨的物料在几分钟内完成投料,且无粉尘飞扬,大大提升了生产效率。