钼精粉气力输送的几种方案
在钼精粉的生产与加工过程中,高效、稳定的输送方式是支持生产连续性和产品质量的关键环节。钼精粉作为一种高纯度、易结块且密度较高的物料,传统的人工或机械输送方式往往存在效率低、损耗大、劳动强度高等问题。为此,气力输送技术凭借其自动化程度高、输送距离远、无粉尘飞扬等优势,成为钼精粉输送领域的可作为选择。本文将详细探讨几种主流的钼精粉气力输送方案,帮助用户根据实际需求选择最合适的输送方案。

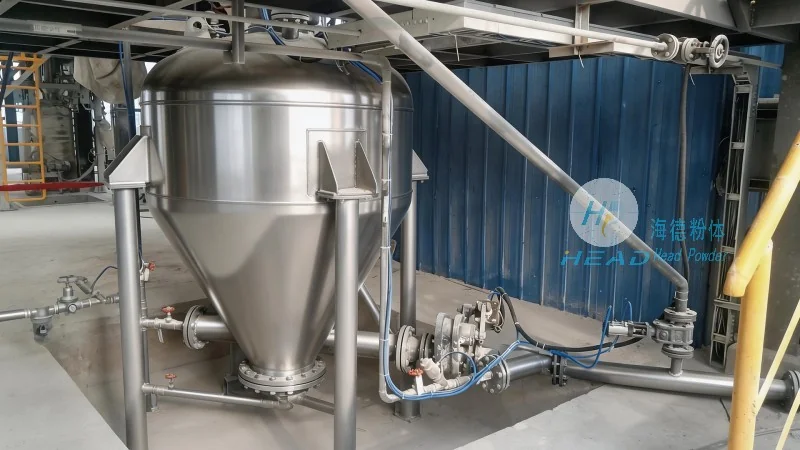
正压气力输送方案:适用于短距离、高浓度输送
正压气力输送系统通过空气压缩机将压缩空气送入输送管道,形成正压环境,推动钼精粉沿管道流动。该方案通常采用集中供气的方式,从输送起点将物料和空气混合后送至终点。正压系统的主要特点是输送浓度较高(通常为10-20kg/m³),适用于输送距离较短(一般不超过100米)、输送量较大的场景。例如,在钼精粉的包装车间或仓库与储罐之间的短距离输送,正压系统能够快速完成物料的转移,且设备结构相对简单,维护成本较低。然而,正压系统在长距离输送时,空气消耗量较大,能耗较高,且对管道的密封性要求较高,若密封不良可能导致物料泄漏或空气泄漏,影响输送效率。
负压气力输送方案:适用于长距离、分散点输送
负压气力输送系统则通过风机在系统末端抽气,形成负压环境,将钼精粉从多个分散点吸入并输送到集中点。该方案通常采用吸送的方式,从输送起点将物料吸入管道,再通过风机将物料送至终点。负压系统的输送浓度较低(通常为1-5kg/m³),但输送距离可达数百米甚至更远,适用于钼精粉从多个采点或加工点集中输送至主储罐的场景。例如,在钼矿开采或初级加工现场,负压系统可以有效地将分散的钼精粉吸入管道,减少人工搬运的劳动强度,同时避免粉尘飞扬对环境的影响。不过,负压系统对风机的功率要求较高,且在输送过程中容易产生静电,需采取防静电措施,以防止物料积聚和爆炸风险。此外,负压系统的管道内壁容易积灰,需要定期清理,否则会影响输送效率。
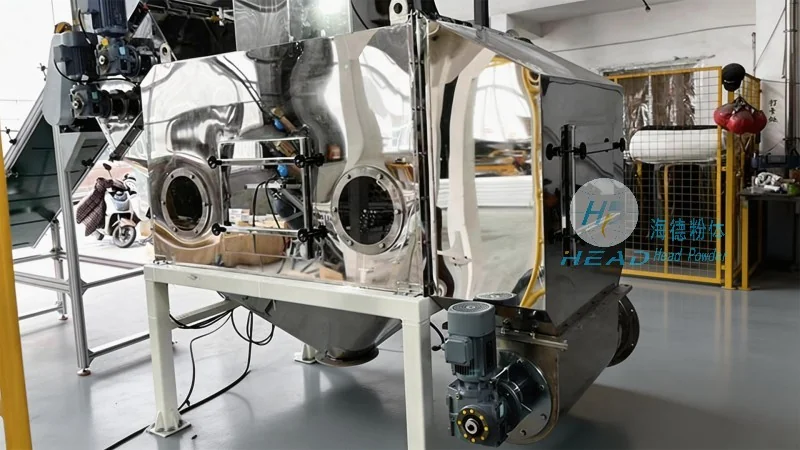
混合式气力输送方案:结合正压与负压的优点
混合式气力输送系统是正压与负压系统的结合,通过在输送起点采用正压方式将物料送入管道,然后在输送过程中逐渐过渡为负压,或者反之。该方案通常适用于输送距离较长(100-500米)、输送量较大且需要覆盖多个分散点的场景。例如,在钼精粉的连续生产线上,混合式系统可以从多个加料点将物料送入主输送管道,再通过负压段将物料输送到终点。混合式系统综合了正压系统的高浓度、低能耗和负压系统的长距离、分散点输送优势,能够满足复杂生产流程的需求。同时,混合式系统对设备的控制要求较高,需要较为准确调节正压与负压的转换点,以避免管道内压力波动过大,影响输送稳定性。此外,混合式系统的设备投资和维护成本相对较高,但长期来看,其综合效益更优,能够提高生产效率并降低运营成本。
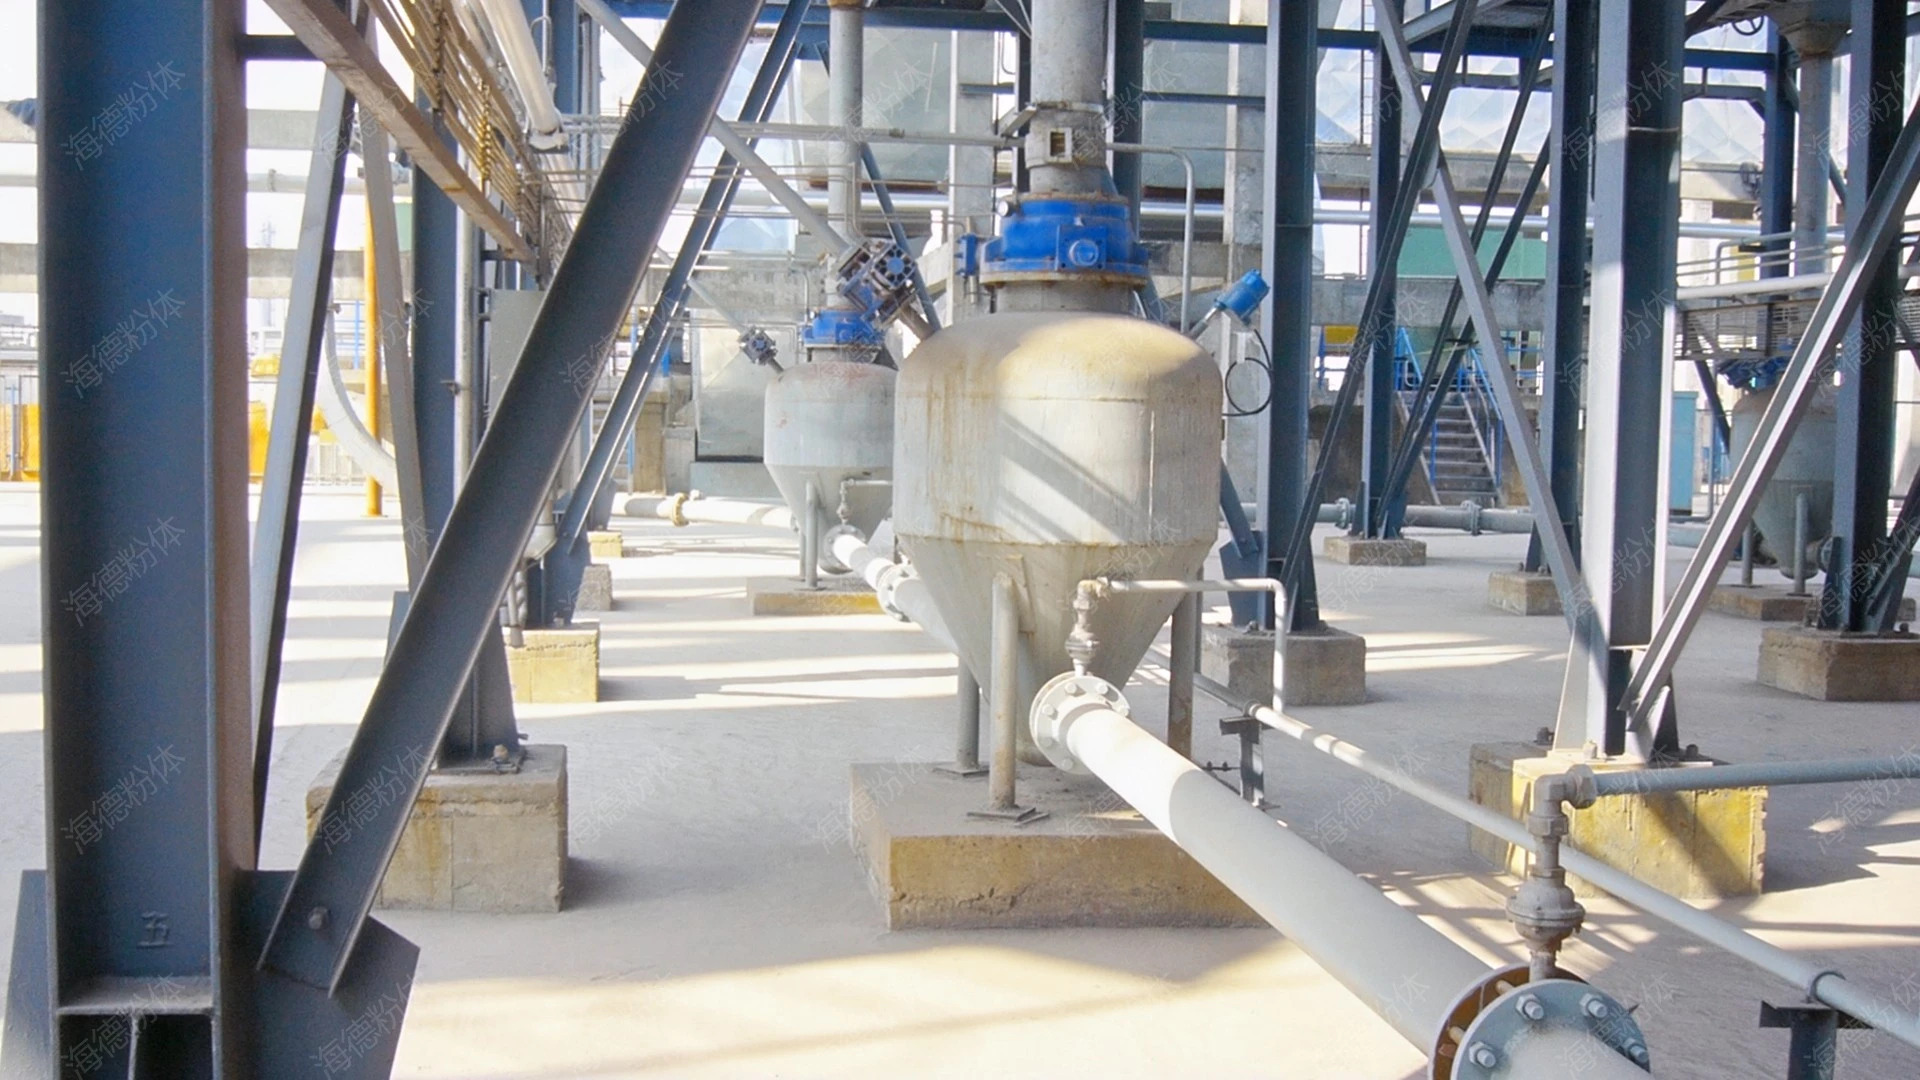
设备选型与系统优化:有助于钼精粉气力输送的正常运行
无论是采用哪种气力输送方案,设备选型都是关键。对于钼精粉这类高纯度、易结块的物料,应选择耐磨、耐腐蚀的输送设备,如耐磨橡胶管、不锈钢管道以及耐磨损的气固分离设备。例如,在正压系统中,应选择空气压缩机输出压力稳定、流量可调的设备,以适应不同输送量的需求;在负压系统中,应选择风量大、风压稳定的离心风机或罗茨风机,并配备防静电装置。此外,气固分离设备的选择也很重要,通常采用旋风分离器或袋式除尘器,根据钼精粉的粒径和密度选择合适的分离效率。系统优化方面,需要根据实际生产需求调整气固比,即空气与物料的比例,以平衡输送浓度与能耗。例如,对于短距离高浓度输送,可采用较高的气固比(如20:1),而对于长距离低浓度输送,则可采用较低的气固比(如50:1)。同时,定期对输送管道进行清理和维护,避免物料积聚导致管道堵塞,影响输送效率。此外,监控系统也是必不可少的,通过安装压力传感器、流量计等设备,实时监测系统的运行状态,及时发现并解决问题,有助于钼精粉气力输送的正常运行。