吨袋粉体气力输送简介与结构原理介绍
在工业粉体处理领域,吨袋粉体气力输送技术已成为提升生产效率、支持作业安全的关键设备。吨袋作为大型包装形式,其内的粉体物料需要高效、安全地从包装容器中转移至生产设备或存储容器,吨袋气力输送系统正是为此而设计,通过气力输送技术实现粉体的连续、无尘输送,广泛应用于化工、食品、建材等多个行业。本文将详细介绍吨袋粉体气力输送的结构原理、工作方式及实际应用,帮助用户全面了解这一高效输送解决方案。
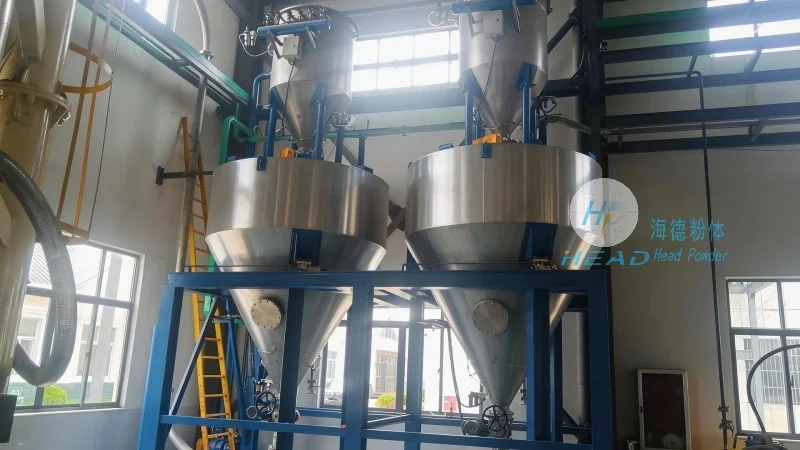
吨袋气力输送系统的结构解析
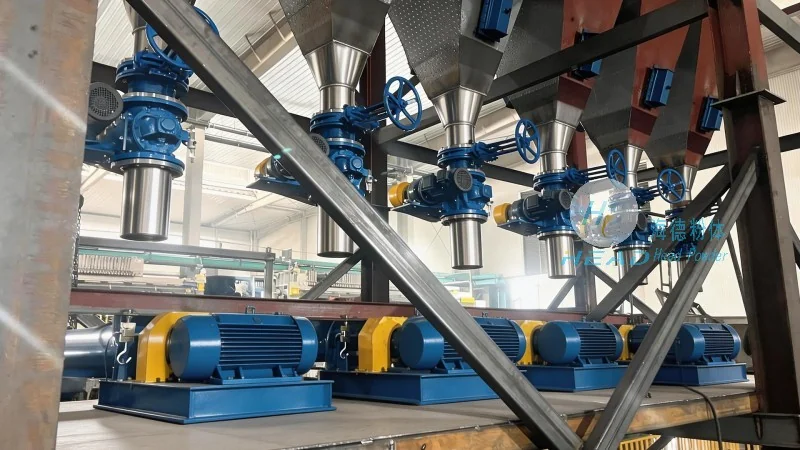
吨袋气力输送系统通常由多个核心部件组成,各部件协同工作,有助于粉体物料的稳定输送。首先,供料装置是系统的起点,通常采用吨袋拆包机,能够快速、安全地打开吨袋,并将袋内粉体物料均匀地送入输送管道。其次,气源系统,包括鼓风机或压缩机,为系统提供高压空气,驱动粉体与空气的混合流动。输送管道是系统的核心通道,根据输送距离和物料特性,可采用不同的管径和材质(如不锈钢、塑料),有助于输送过程中的物料不泄漏、不堵塞。此外,系统还包括分离装置,如旋风分离器或袋式除尘器,用于将输送后的粉体与空气分离,粉体被收集至收料装置,空气则通过净化处理后循环或排放。最后,收料装置将分离后的粉体物料存储或输送至下一工序,完成整个输送流程。
气力输送的工作原理详解
吨袋气力输送系统主要采用正压气力输送方式,其工作原理基于流体力学中的流态化理论。当鼓风机产生的高压空气进入输送管道时,空气与吨袋内的粉体物料混合,形成气固两相流。在管道内,粉体颗粒被气流托起并随气流运动,通过管道输送至目的地。在输送终点,通过分离装置(如旋风分离器),利用离心力将粉体与空气分离,粉体因密度较大而沉降,被收集至收料斗,空气则通过除尘设备处理后排出或循环使用。整个过程中,由于粉体与空气充分混合,输送过程无粉尘飞扬,实现了环保、安全的物料转移。正压气力输送的特点是输送距离较长、输送能力大,适用于大规模粉体物料的连续输送。
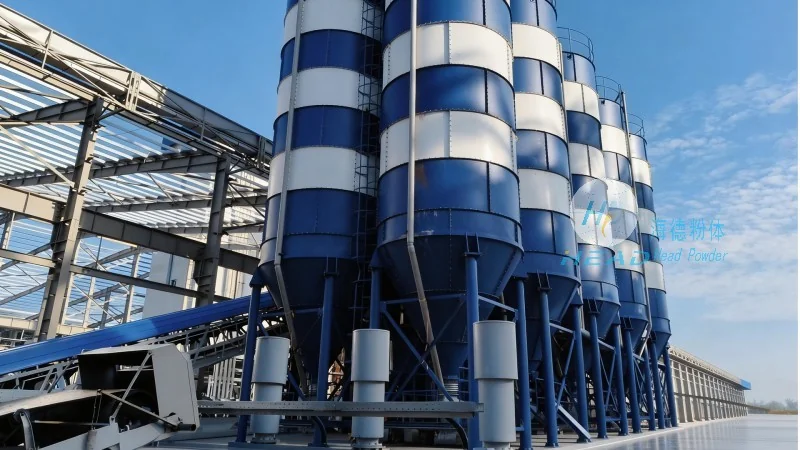
吨袋气力输送系统的技术优势
吨袋气力输送系统相比传统输送方式(如皮带输送、斗式提升机),具有多项显著技术优势。首先,输送效率高,可实现连续、大流量的粉体输送,减少人工干预,提升生产线的自动化水平。其次,无粉尘污染,由于粉体与空气在密闭管道内输送,有效避免了粉尘飞扬,改善了作业环境,符合环保要求。第三,适应性强,系统可根据不同粉体物料的特性(如颗粒大小、湿度、流动性)调整参数,如空气压力、输送速度,有助于输送过程的稳定性。此外,维护成本低,系统结构简单,主要部件为管道、风机和分离器,故障率低,维护方便。对于需要处理易燃、易爆或有毒粉体的行业,吨袋气力输送系统还具备防爆、防毒设计,进一步提升了安全性。这些优势使得吨袋气力输送系统成为工业粉体处理的常见方案之一。
典型应用场景与案例
吨袋气力输送系统在多个行业均有广泛应用,以下列举几个典型场景:在化工行业,可用于输送水泥、化工原料、颜料等粉体物料,如某化工企业采用吨袋气力输送系统,将吨袋内的水泥原料直接输送至生产线的混合设备,输送效率提升40%,且无粉尘污染,改善了车间环境。在食品行业,适用于面粉、奶粉、糖粉等粉体物料的输送,如某食品加工厂使用吨袋气力输送系统,将袋装面粉高效转移至生产线,有助于了食品生产的安全卫生。在建材行业,可用于粉煤灰、石灰石粉、石膏等粉体原料的输送,如某建材企业通过吨袋气力输送系统,实现了粉体原料的连续输送,降低了人工成本。这些案例表明,吨袋气力输送系统不仅提高了生产效率,还降低了运营成本,提升了企业的竞争力。
专业服务与联系方式
山东海德粉体工程有限公司作为专业的吨袋气力输送设备制造商,致力于为客户提供定制化的粉体输送解决方案。公司拥有丰富的行业经验和技术团队,能够根据客户的具体需求,设计、制造和安装符合要求的吨袋气力输送系统。无论是小型生产线还是大型工业项目,海德粉体都能提供高效、可靠的输送设备。如果您对吨袋粉体气力输送系统感兴趣,或需要定制化解决方案,欢迎联系我们的专业团队。联系人:张经理,联系电话:15662777102,地址:山东济南。我们将为您提供专业的技术咨询和售后服务,有助于设备顺利运行,满足您的生产需求。