全自动配料气力输送简介
在工业生产中,物料的较为准确配料与高效输送是支持生产流程顺畅、产品质量稳定的关键环节。全自动配料气力输送系统作为现代工业自动化的重要组成部分,通过集成优化的控制技术、气力输送原理与智能配料设备,为各类工业场景提供了高效、可靠的物料处理方案。本文将详细阐述全自动配料气力输送系统的核心功能、技术优势以及在实际生产中的应用价值,帮助用户全面了解这一技术如何助力企业提升生产效率与运营管理水平。
系统结构与工作原理:智能控制与气力输送的稳定融合
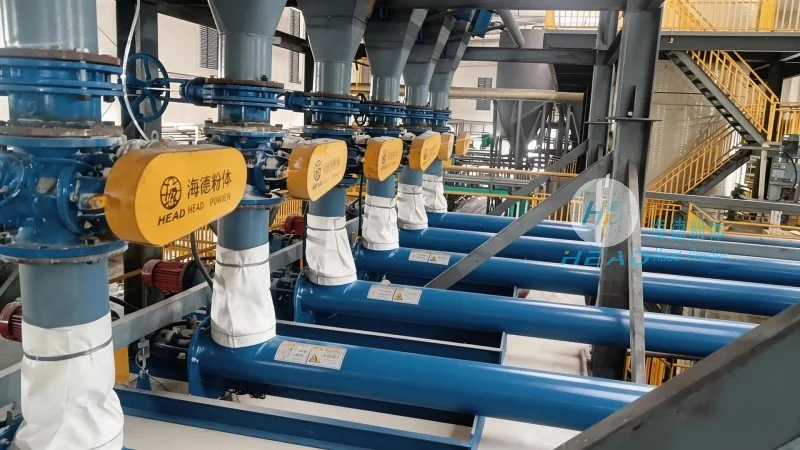
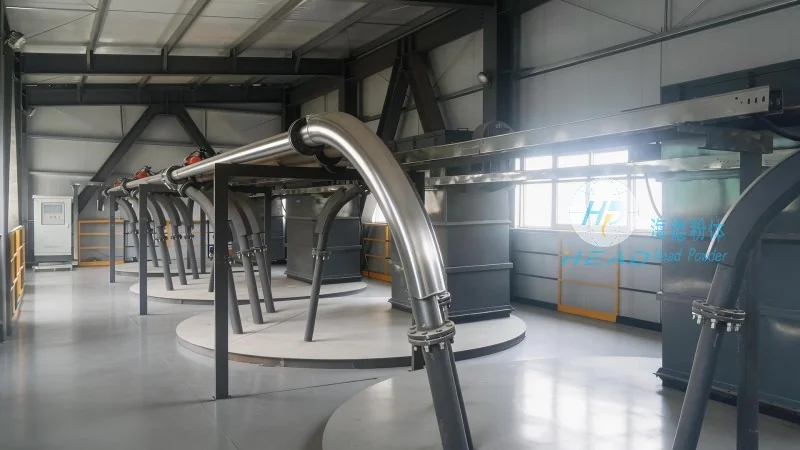
全自动配料气力输送系统通常由多个核心模块组成,包括物料存储设备、配料设备、气力输送管道、控制系统以及终端卸料装置等。其工作原理基于气力输送技术,通过压缩空气或惰性气体作为动力,将物料从存储仓输送到配料设备,再根据预设的配方比例进行较为准确计量,最终通过输送管道送至生产线的各个工序。整个流程由PLC或工业计算机控制,实现自动化运行,减少了人工干预,提高了配料精度与输送效率。系统中的传感器与称重设备能够实时监测物料的流量与重量,有助于配料的准确性,同时通过反馈机制调整输送参数,有助于生产过程的稳定性。
主要特点:较为准确配料与高效输送的支持
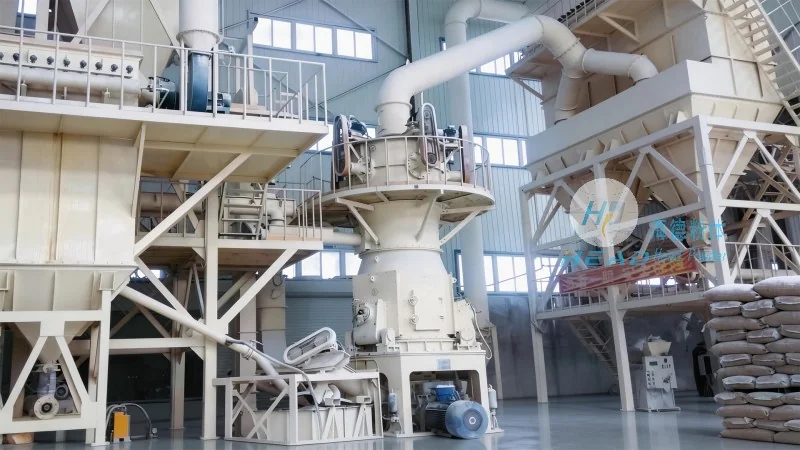
全自动配料气力输送系统相比传统人工或机械输送方式,具有显著的技术优势。首先,在配料精度方面,系统通过高精度传感器与智能控制算法,能够实现微克级的配料误差控制,有助于生产批次之间的物料配比一致,从而提升产品质量的稳定性。其次,在输送效率方面,气力输送技术能够实现大流量、长距离的物料输送,且不受物料颗粒大小、形状的限制,适用于粉体、颗粒等不同形态的物料。此外,系统采用封闭式输送管道,有效避免了物料的粉尘飞扬与环境污染,符合现代工业的环保要求。同时,自动化控制减少了人工操作,降低了人为误差与劳动强度,提升了生产安全性,并降低了人力成本。
广泛应用场景:覆盖多个工业领域的解决方案
全自动配料气力输送系统广泛应用于化工、食品、制药、建材等多个行业。例如,在化工行业,系统可用于化工原料的较为准确配料与输送,有助于化学反应的配比准确,提高产品质量;在食品行业,可用于食品添加剂、调味料的自动化配料,有助于食品的口感与安全性;在制药行业,系统可实现药品原料的洁净输送与配料,符合GMP标准;在建材行业,可用于水泥、粉煤灰等物料的配料与输送,提升生产效率。这些应用场景均体现了系统的高适应性,能够根据不同行业的工艺要求进行定制化设计,满足客户的个性化需求。
技术升级与持续优化:适应工业4.0的智能趋势
随着工业4.0的推进,全自动配料气力输送系统也在不断升级,融入更多智能化技术。例如,通过物联网技术实现远程监控与数据采集,用户可以实时查看生产数据,进行远程故障诊断与参数调整;结合大数据分析,系统可以优化配料配方,提高生产效率;采用人工智能算法,实现自适应控制,根据生产负荷变化自动调整输送参数。这些技术升级使得系统更加智能、高效,能够更好地适应现代工业的复杂需求,为企业带来更大的价值。
联系海德粉体,获取专业解决方案
山东海德粉体工程有限公司作为全自动配料气力输送系统的专业制造商,拥有丰富的行业经验与技术实力。公司位于山东济南,致力于为客户提供优良品质的工业自动化设备。如果您对全自动配料气力输送系统感兴趣,或需要定制化解决方案,请联系我们。张经理将为您提供专业的咨询服务,电话:15662777102,期待与您合作,共同提升生产效率,实现工业自动化升级。