全自动配料气力输送设备简介
在工业生产中,物料配比与输送的效率与精度直接关系到产品质量和生产成本。全自动配料气力输送设备作为现代粉体处理技术的核心设备,通过集成自动化控制系统与气力输送技术,实现了物料从称量、输送到混合的全程无人化操作,为各行业提供了高效、较为准确的配料解决方案。
设备核心功能与工作原理
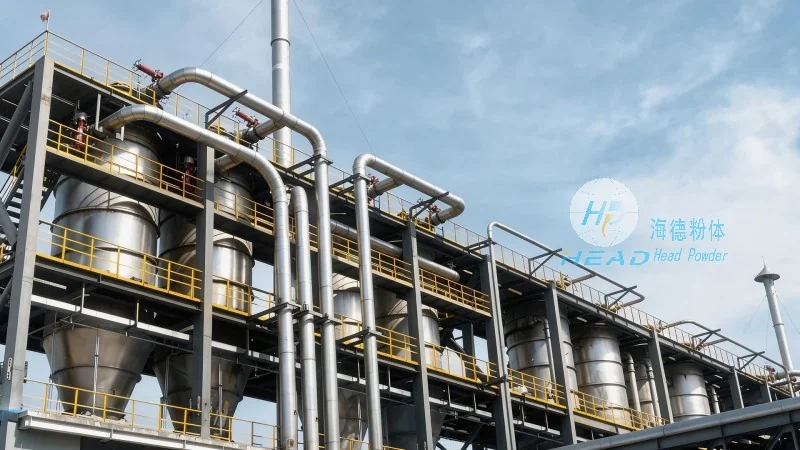
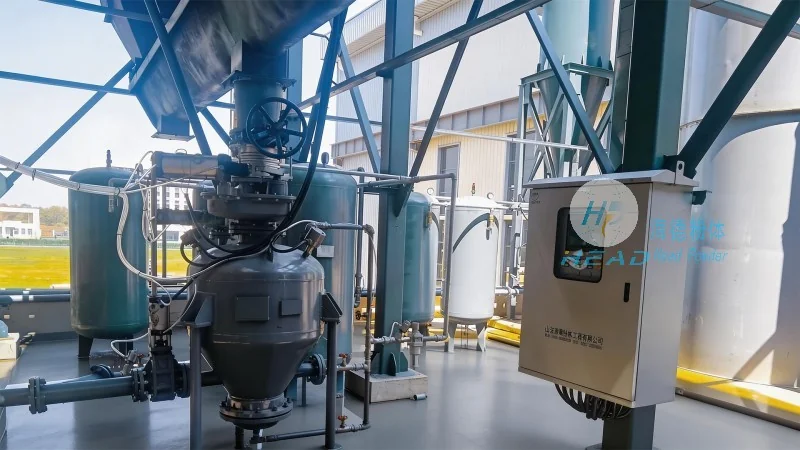
全自动配料气力输送设备的核心在于其智能化的控制系统与气力输送技术。设备通常由料斗、称量系统、气力输送管道、控制面板及传感器等部分组成。工作时,物料首优化入料斗,通过传感器实时监测物料重量,当达到预设值时,称量系统自动停止进料。随后,控制系统启动气力输送系统,利用压缩空气或真空将物料从料斗输送到目标设备(如混合机、反应釜等)。设备根据物料特性,可选择正压输送(通过压缩空气将物料压送至目的地)或负压输送(通过真空将物料吸送至目的地),正压输送适用于长距离或垂直输送,负压输送适用于短距离或水平输送,有助于物料高效、稳定地输送。整个过程由PLC(可编程逻辑控制器)控制,有助于每个环节的较为准确执行,避免了人工操作的误差,提升了生产的一致性。
系统优势分析
相比传统的人工或半自动配料方式,全自动配料气力输送系统具有显著的优势。首先,全自动配料气力输送设备实现了从配料到输送的全程自动化,有所减少了人工干预,降低了人为因素对配料精度的影响。其次,设备能够实现高精度的配料控制,通常误差可控制在±0.1%以内,满足高精度生产需求,如制药行业对药品原料的严格配比。此外,系统适应性强,可处理多种粉状、颗粒状物料,包括易结块、易飞扬的物料,通过优化输送管道设计或添加破碎装置,有助于物料顺利输送。操作简便性也是重要优势,用户只需通过控制面板设置参数,设备即可自动完成配料与输送任务,降低了操作人员的技能要求。再者,气力输送方式相比传统机械输送,能耗更低,符合绿色生产理念,降低了生产成本。这些优势共同提升了设备的应用价值,为各行业提供了高效、经济、可靠的配料解决方案。
应用场景与行业适配
全自动配料气力输送设备广泛应用于多个行业,满足不同生产场景的需求。在化工行业,设备用于输送和配料化工原料,如颜料、助剂、催化剂等,有助于反应釜内原料配比准确,提高产品质量。例如,在涂料生产中,设备较为准确输送颜料和填料,支持涂料的色泽和性能;在医药化工中,设备用于药品原料的配料,符合GMP规范,有助于药品纯度和安全性。在食品行业,设备用于处理奶粉、面粉、糖、添加剂等粉状原料,实现食品生产中的较为准确配料,支持食品安全。例如,在乳制品生产中,设备输送奶粉和乳清粉,有助于产品营养均衡;在烘焙行业中,设备用于面粉和酵母的配料,提升面包品质。制药行业对原料的纯度和配比要求极高,全自动配料气力输送系统通过严格的控制,有助于药品原料的准确输送,符合GMP(药品生产质量管理规范)的要求。此外,在建材行业,设备用于骨料、水泥、粉煤灰等物料的输送和配料,提高混凝土生产的效率;在饲料行业,设备用于添加剂和主原料的混合,提升饲料配方的稳定性。这些应用场景均体现了设备的高适应性和实用性,为各行业提供了可靠的配料解决方案。