灰罐车粉体输送系统设备工程案例
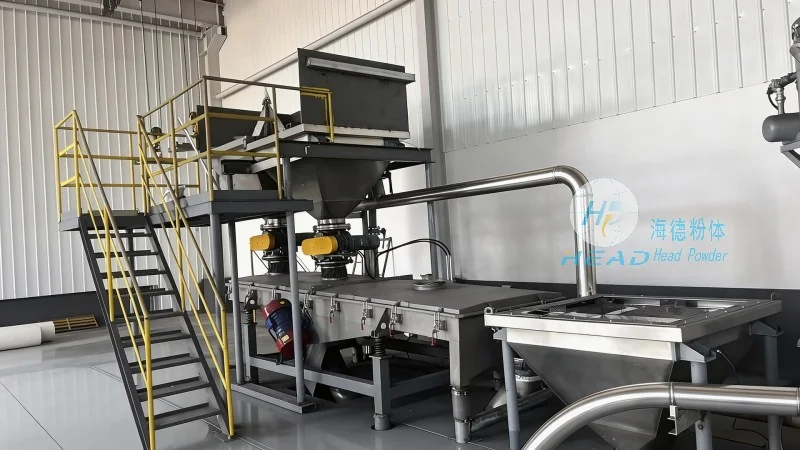
灰罐车粉体输送系统是现代工业中用于高效、安全输送粉体物料的关键设备,广泛应用于电力、水泥、化工等行业。该系统通过气力输送技术,将粉体物料从源头(如料仓、储罐)输送到目标设备(如锅炉、窑炉),实现了物料输送的自动化与智能化。系统核心是灰罐车,结合气力输送设备,有助于物料在输送过程中保持干燥、无污染,同时降低人工操作风险,是传统皮带输送机等设备的理想升级替代方案。
灰罐车粉体输送系统概述
灰罐车气力输送系统由灰罐车本体、气力输送主机、管道系统、阀门控制装置及监控仪表等部分组成。其中,灰罐车作为移动式输送设备,通常配备耐磨内衬(如高铬合金或陶瓷涂层),以抵抗粉体物料的磨损;密封装置采用双道密封结构,有助于在输送过程中物料不泄漏,符合环保要求。气力输送主机根据输送距离、物料特性选择不同功率的鼓风机或真空泵,通过产生负压或正压气流,将粉体物料与空气混合形成流态化物料,沿管道输送至目的地。系统还配备压力传感器、流量计等监控仪表,实时监测输送状态,有助于系统正常运行。
系统主要技术与工作原理
海德粉体开发的灰罐车气力输送系统,采用负压气力输送方式为主,适用于长距离、低浓度粉体输送。系统工作原理为:灰罐车通过真空泵产生负压,将料仓内的粉体物料吸入罐体,随后通过管道将物料输送至目标设备。对于正压输送,则通过鼓风机产生正压气流,将物料从灰罐车压出,输送至远处。两种方式均通过控制阀门的开闭,实现物料的定量输送。系统中的气固比(空气与物料的重量比)是关键参数,通常控制在0.5-2.0 kg空气/kg物料之间,有助于物料在管道内形成稳定的流态化状态,避免堵塞。输送风速控制在15-30 m/s(管径内),既有助于物料输送效率,又减少能量消耗。

系统关键参数与性能指标
灰罐车气力输送系统的性能受多种参数影响,以下是行业通用的参数区间:
| 参数类别 | 参数区间 |
|---|---|
| 输送压力 | 负压系统:0.1-0.5 MPa;正压系统:0.2-0.8 MPa |
| 输送距离 | 50-2000 m(具体取决于物料特性、管径及压力) |
| 气固比 | 0.5-2.0 kg空气/kg物料(根据输送浓度调整) |
| 输送风速 | 15-30 m/s(管径内,有助于物料流态化) |
| 管径 | 50-200 mm(常用管径为80-150 mm,根据输送量选择) |
| 产能 | 10-500 t/h(不同型号灰罐车对应不同产能,如小型灰罐车产能约10-50 t/h,大型可达400-500 t/h) |
| 适用温度 | -20℃至+120℃(可定制高温或低温型设备,适应不同物料温度要求) |
| 接触材质 | 不锈钢(304/316,适用于一般物料)、耐磨陶瓷(适用于高磨损物料)、合金钢(适用于腐蚀性物料) |
以上参数为行业通用区间,具体系统需根据实际工况(如物料种类、输送距离、环境温度等)进行优化调整。例如,输送高磨琢性物料(如水泥熟料)时,管径需适当增大,气固比提高,以减少管道磨损;输送易燃易爆物料时,需采用防爆型设备,有助于提升安全性。

系统应用场景与优势
灰罐车气力输送系统在电力行业应用广泛,主要用于输送锅炉飞灰、炉渣等粉体物料。传统皮带输送机在输送过程中易产生粉尘飞扬,而气力输送系统通过封闭式管道,将物料与空气分离,有效减少粉尘污染,符合国家环保要求。例如,某电厂采用海德粉体的灰罐车气力输送系统,将飞灰从锅炉房输送至灰库,输送距离达1500 m,输送压力为0.3 MPa,气固比为1.2,系统运行稳定,飞灰输送效率提升30%以上,同时降低了人工清灰的劳动强度。
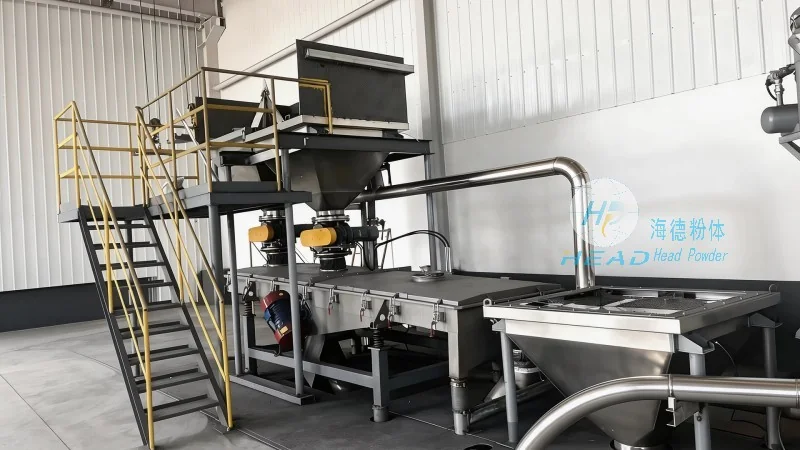
在水泥行业,系统用于输送生料、水泥熟料等粉体物料。水泥熟料具有高磨琢性,传统输送设备易磨损,而灰罐车气力输送系统采用耐磨管材与内衬,延长设备使用寿命。某水泥厂采用该系统,将熟料从磨机输送至库房,输送距离为800 m,产能达到350 t/h,系统运行中管道磨损率降低50%,维护成本显著下降。
系统优势总结如下:1. 高效输送:气力输送速度可达传统皮带输送机的5-10倍,有所提升生产效率;2. 环保安全:封闭式输送,减少粉尘泄漏,降低环境污染,同时避免物料与外界接触,减少污染风险;3. 维护简便:设备结构简单,故障率低,维护周期长,降低运营成本;4. 灵活性高:灰罐车可移动,适应不同生产区域需求,便于工厂布局调整,提高生产灵活性。