多功能物料气力输送系统简介,优势特点介绍
在工业生产流程中,物料传输是连接各个生产环节的关键纽带。传统的机械输送方式如带式输送机、斗式提升机等,虽然应用广泛,但往往伴随着占地面积大、易产生粉尘污染以及设备维护复杂等弊端。为了解决这些问题,"多功能气力输送系统"应运而生,它利用气流在密闭管道中输送粉状、颗粒状及小块状物料的设备。这种系统通过风机产生的压力差,将物料悬浮在气流中,或成团地沿管道进行输送,实现了从料仓到加工设备或包装工序的自动化物流。
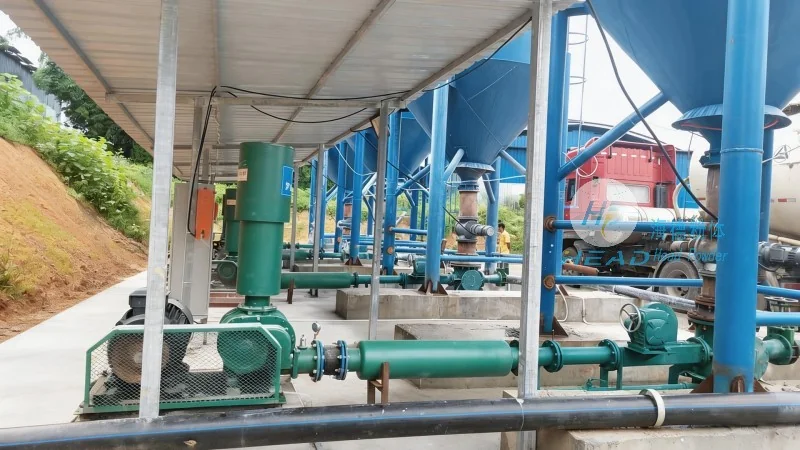
多功能气力输送系统的核心在于其灵活性与适应性。与单一功能的输送设备不同,该系统能够根据物料的物理化学性质(如流动性、粘性、湿度、粒度等)以及工厂的布局特点,进行个性化的设计与配置。无论是水平输送还是垂直提升,无论是短距离还是长距离,该系统都能通过调整气流速度和压力,有助于物料在管道内顺畅流动,不发生堵塞或沉积。这种技术的引入,极大地提升了工业生产的连续性和安全性,同时也为工厂的清洁生产提供了有力支持。
多功能气力输送系统的应用优势
选择"多功能气力输送系统"作为物料传输方案,企业将获得多方面的技术红利。首先,全封闭的管道设计是其最大的亮点之一。由于物料充分在密闭管道内输送,有效杜绝了粉尘外泄,这不仅符合工业对环保的严格要求,也大大改善了工人的工作环境,避免了职业病的发生。同时,封闭式输送还能防止物料受潮、氧化或受到外界污染,较为适合输送易燃、易爆、有毒或高纯度的粉体物料。
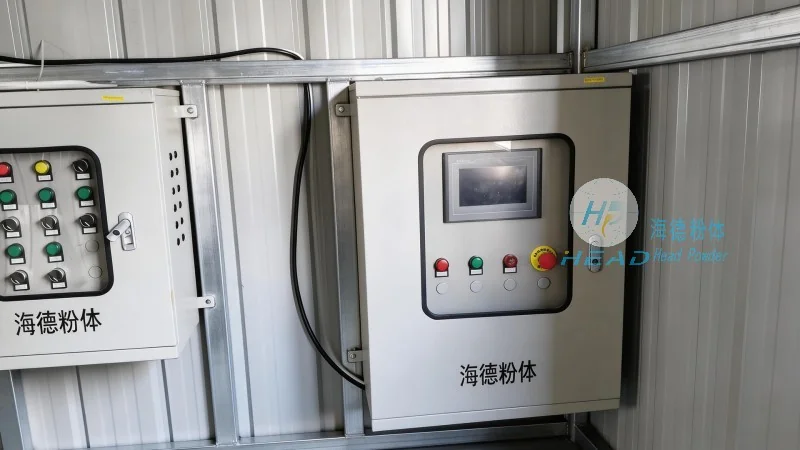
其次,该系统具有极高的空间利用率。传统的输送设备需要占用大量的地面空间来铺设输送带或安装机械臂,而气力输送系统将输送通道隐藏在管道中,可以充分利用厂房的垂直空间,实现“立体输送”。这对于土地资源紧张的老旧工厂改造或新建工厂的紧凑布局尤为有利。此外,多功能气力输送系统还能实现多点进料和多点卸料,自动化程度高,减少了人工搬运环节,从而降低了人工成本和物料在转运过程中的损耗。
再者,该系统的维护成本相对较低。由于没有复杂的机械摩擦部件(如滚筒、链条等),且物料与管道内壁摩擦较小,系统的磨损率大大降低。同时,系统易于集成到现有的生产控制系统中,实现远程监控和自动化操作,进一步提升了管理效率。
气力输送设备的技术构成与选型考量
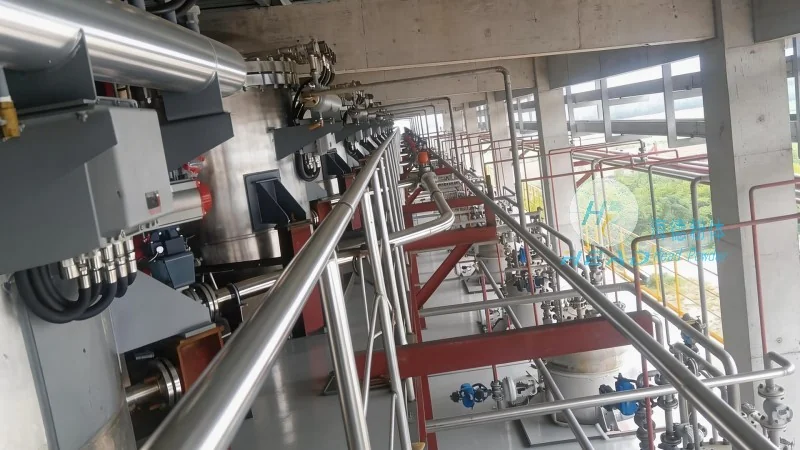
一个完善的"多功能气力输送系统"并非单一设备的堆砌,而是由多种"气力输送设备"精细协同工作的结果。系统的核心组成部分通常包括气源设备(如罗茨风机、空压机)、输送管道、供料器(如旋转供料器、喷射器)、分离器、除尘器以及控制系统等。
在系统设计过程中,气源的选择至关重要。罗茨风机因其风量稳定、压力损失小、噪音相对较低等特点,成为大多数气力输送系统的首选气源。根据输送物料的不同,系统可能采用稀相输送(低压、高速)或密相输送(高压、低速)两种模式。稀相输送适合输送流动性好、磨损性小的物料,如面粉、水泥等;而密相输送则适合输送密度大、易破碎或对压力敏感的物料,如塑料颗粒、化工粉末等。
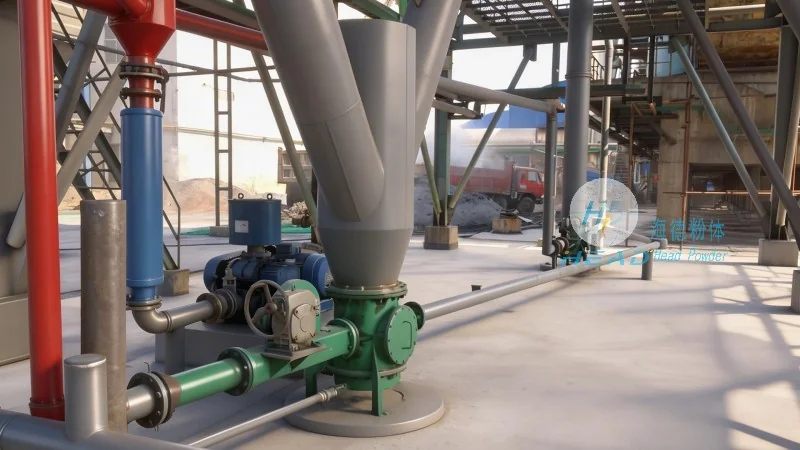
此外,供料器的设计直接决定了系统的输送效率和稳定性。旋转供料器通过转子旋转实现物料的连续定量供给,是气力输送系统中应用最广的供料设备。对于流动性极差的物料,可能需要采用特殊的喷射式供料器或文丘里管来辅助启动。分离器和除尘器的配合使用,则有助于了物料被有效分离并回收,同时净化了排放的尾气,达到了环保排放标准。
应用场景与行业适应性
"多功能气力输送系统"的应用范围极为广泛,几乎涵盖了所有涉及粉粒状物料处理的行业。在化工行业,它被用于输送各种化工原料和中间体,有助于生产过程的连续性和安全性,避免粉尘爆炸风险;在制药行业,该系统因其洁净、无死角的特点,常用于输送药粉和原料药,符合GMP认证的卫生要求;在食品行业,它用于输送面粉、糖、奶粉等,有助于了食品的卫生安全,防止交叉污染。
除了上述行业,该系统在建材、冶金、环保、粮食加工等领域也有着不可替代的作用。例如,在水泥生产线上,气力输送系统可以将生料粉输送到预热器;在粮食加工厂,它可以实现从清理车间到磨粉车间的自动化输送。多功能性体现在它能够处理不同粒度、不同湿度的物料,甚至可以处理带有通常温度的物料,真正做到了一机多用,灵活应对各种复杂的工业输送需求。