技术问答
常见水泥骨料输送方式介绍,水泥骨料气力输送工作原理与优缺点
发布时间:公司名称:山东海德粉体工程有限公司联系电话:156-6277-7102联系人:张经理
在建材工业中,水泥骨料的输送效率直接关系到生产线的整体产能与能耗水平。随着2026年建材行业向绿色化、智能化方向加速转型,传统机械输送方式(如皮带机、斗提机)在粉尘控制、输送距离、维护成本等方面的短板日益凸显。越来越多的企业开始关注气力输送技术,尤其是针对水泥、砂石、矿渣等骨料的高效密闭输送方案。水泥骨料气力输送凭借其管道化、自动化、低污染的特性,正成为新建生产线和技改项目的优先选项。本文将从水泥骨料输送的常见方式入手,系统剖析气力输送的核心原理、设备选型要点以及实际落地效果,并结合海德粉体在多个项目中的技术实践,为读者提供一份具有落地参考价值的深度指南。
一、水泥骨料输送的常见方式与适用场景
水泥骨料在建材生产流程中通常涉及原料进厂、中间仓转存、配料称重、成品包装等多个环节。根据物料特性(粒径、含水率、磨琢性)和工艺要求(输送距离、提升高度、密闭性),目前主流的输送方式可分为以下几类:
- 机械输送方式:包括皮带输送机、螺旋输送机、斗式提升机、振动输送机等。这类设备技术成熟、投资相对较低,适用于短距离、大倾角或水平输送。但机械部件磨损快、维护频繁,且开放式输送易产生扬尘,难以满足日益严格的环保排放标准。
- 气力输送方式:利用压缩空气或风力在密闭管道内输送物料。按气流压力分为正压输送(稀相、密相)、负压输送(吸送式)和正负压联合输送。气力输送系统全封闭、无扬尘、管道布置灵活,尤其适合多点送料、长距离输送及对环境卫生要求高的场景。
- 其他辅助方式:如链式输送机、管链输送机等,多用于特定粒径范围或高黏附性物料。
从2026年行业趋势来看,随着《水泥工业大气污染物排放标准》进一步收紧,机械输送方式在环保方面的劣势持续放大。而气力输送因其无泄露、易实现在线监测、可结合智能控制系统等特点,正加速优化传统方案机械输送,尤其是在水泥骨料中转站、搅拌站预拌砂浆生产线、机制砂成品仓等环节。
二、水泥骨料气力输送方式的分类与原理
气力输送系统依据气流与物料的混合状态,主要可分为稀相输送和密相输送两大类。针对水泥骨料这样具有高硬度、不规则形状的物料,选择合适的输送模式至关重要。
- 稀相气力输送:物料以悬浮状态在高速气流中运动,气速通常在10~30 m/s,料气比较低(<15 kg/kg)。适用于粒径较小(<5 mm)、磨琢性较弱的物料。对于粗骨料(5~25 mm)而言,稀相输送易引发管道磨损,且能耗较高。
- 密相气力输送:物料在较低气速(1~8 m/s)下以“栓流”或“脉动流”形式前进,料气比可达到20~60 kg/kg甚至更高。该方式对骨料的破损率低、管道磨损小,尤其适合长距离输送较粗的骨料。常见的密相系统有发送罐式(仓泵)、旋转供料器式等。
在实际工程中,水泥骨料气力输送多采用正压密相发送罐系统。压缩空气由储气罐经管路进入发送罐底部,物料在罐内被流化后以高浓度状态压入输送管道。管道末端设置气料分离设备(如旋风分离器、布袋除尘器),实现物料与气体的分离。这种系统对骨料的最大粒径一般可支持至30 mm,输送距离可达500米以上,提升高度可达50米。
三、水泥骨料气力输送的关键技术参数与选型要点
选型不当是导致气力输送系统堵塞、磨损或能耗过高的主要原因。针对水泥骨料,需重点关注以下参数:
- 物料特性:骨料的密度、粒径分布、形状系数、内摩擦角、含水率等直接影响输送压力与气速设计。例如,含水量超过2%的细骨料易在管壁黏附,需增加流化装置或采用防黏涂层管道。
- 输送距离与提升高度:每增加10米当量长度,系统压降约增加5~8 kPa。超过300米时,建议采用中间增压站或调整发送罐容积与工作压力。
- 输送能力要求:依据小时产量确定发送罐容积、管道直径和供气流量。常规水泥骨料气力输送系统的输送能力范围为10~200 t/h。
- 气源选择:螺杆空压机需匹配系统最大风量与压力(通常0.4~0.7 MPa),并配置冷干机、过滤器,有助于空气质量,减少油水对物料的影响。
海德粉体在多个水泥骨料输送项目中积累了丰富的选型数据。例如,针对某年产100万吨机制砂生产线,采用两套并发式发送罐系统,管道口径DN150,输送距离280米,提升高度35米,实际能耗较同类设备降低12%,且连续运行三年以上未发生堵管事故。这些实践表明,科学选型与较为准确的流态化设计是系统稳定性的基石。
四、水泥骨料气力输送的环保与经济效益分析
从环保角度看,气力输送系统的全密闭结构可充分杜绝物料泄露和粉尘外溢。2026年最新发布的《建材行业碳达峰实施方案》明确要求新建水泥骨料生产线粉尘排放浓度不超过10 mg/Nm³,而传统皮带输送转运点往往需要配置多级除尘器才能勉强达标。气力输送的末端分离设备(如布袋除尘器)即可有助于排放浓度低于5 mg/Nm³,配合在线监测系统,可轻松满足各地区差异化环保要求。
在经济效益层面,尽管气力输送系统的初始投资比机械输送高出20%~40%,但综合运行成本更具优势。机械输送的皮带、托辊、链条等易损件更换频繁,年维护费用通常占设备投资的8%~12%;而气力输送主要损耗为管道弯头(寿命可达2~3年),维护成本仅占3%~5%。此外,气力输送系统节省了大量土建空间——管道可沿建筑外部或架空敷设,无需封闭式通廊,节省钢结构与地基成本。以一条年产50万吨骨料线为例,采用气力输送后,年综合成本较机械输送降低约15%,投资回收期通常为2~3年。
五、实际落地案例:气力输送在水泥骨料项目中的应用成效
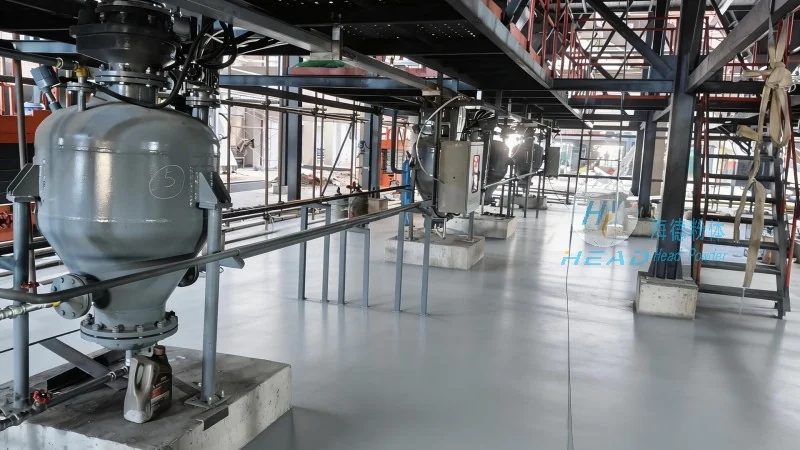
为体现技术落地的真实价值,以下列举两个海德粉体服务的典型场景:
- 案例一:商品混凝土搅拌站骨料入仓系统——该客户原使用斜皮带机将砂石骨料从地仓提升至主楼配料斗。由于皮带跑偏和雨淋,经常出现洒料和堵料,且现场环境恶劣。海德粉体为其设计了密相正压气力输送系统,采用双发送罐交替运行,将5~25 mm碎石和机制砂分别通过两条管道输送到40米高的配料仓。投用后,粉尘浓度降低90%以上,人工清理频率由每日2次降至每周1次,年节约维修及人工费用超30万元。
- 案例二:干混砂浆生产线骨料中转——客户需将经过烘干的河砂(0~5 mm)从干燥滚筒输送至成品筛分楼,距离150米,提升高度20米。传统方案采用斗提机+皮带机组合,但斗提机链条磨损严重,维修停工影响生产。改用海德粉体气力输送系统后,输送过程充分密闭,且因采用低气速输送,物料破碎率由0.5%降至0.05%以下,细粉回收率提升8%,有效提高了产品品质。
这些案例表明,水泥骨料气力输送不仅解决了环保痛点,更在能耗、维护、产品质量等方面创造了直接价值。海德粉体在项目前期会提供现场物料测试与管道压降仿真,有助于系统的适配性与长期稳定性。
六、2026年水泥骨料气力输送技术趋势与展望
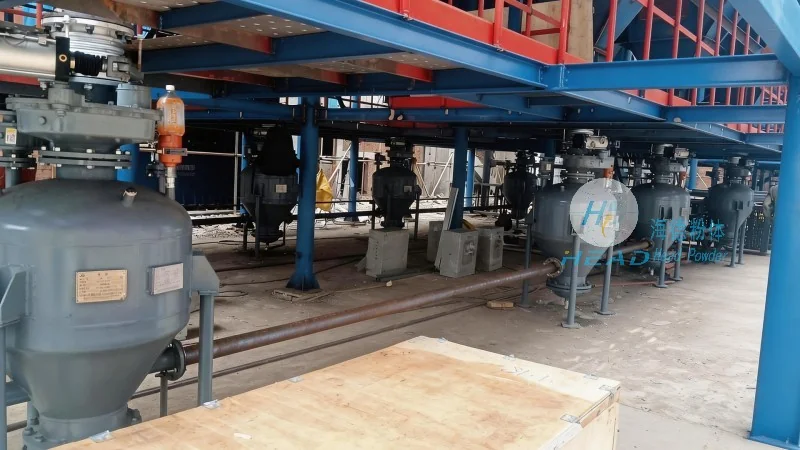
展望2026年及未来几年,水泥骨料气力输送技术将呈现三大演变方向:一是智能化升级——集成压力传感器、流量计、激光粒度在线分析仪,实现输送过程的实时监测与自动调节;二是节能降碳——新型低阻弯头、可调式流化装置以及变频空压机的应用,有望将系统能耗再降低10%~15%;三是物料适应性扩展——随着机制砂含粉量增加和再生骨料推广,气力输送系统需要更强的防压结、防离析设计。
对于有意向升级改造的企业,建议在前期投入充足的测试与设计时间。一套定制化的水泥骨料气力输送系统,其价值并非仅在于“把物料送上去”,更在于通过系统集成实现整线的自动化联控与无人化值守。海德粉体(咨询热线:156-6277-7102)深耕粉体输送领域多年,可为客户提供从物料分析、方案设计、设备制造到安装调试的全流程服务,助力企业高效、合规地应对行业新标准。
结语
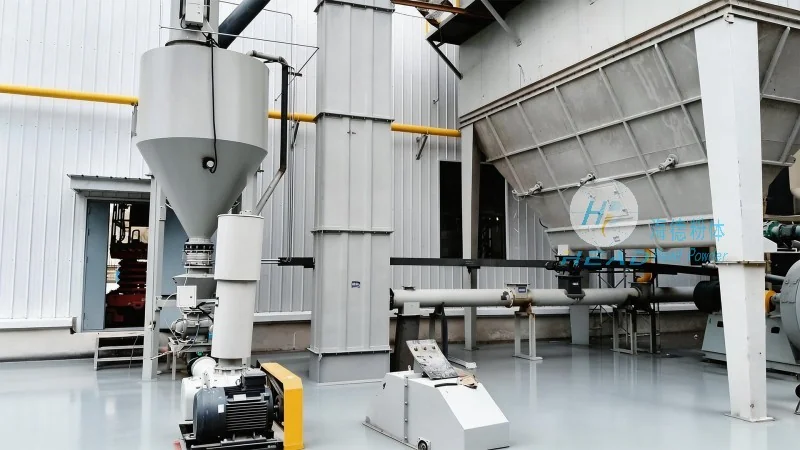
水泥骨料输送方式的选择,本质上是在效率、环保、成本三者之间寻求较好解。机械输送在特定工况下仍有其价值,但气力输送凭借密闭性、灵活性以及智能化潜力,正逐步确立其在中专业生产线中的核心地位。尤其是面对2026年建材行业严苛的排放限值和双碳目标,气力输送系统已从“可选项”变为“必选项”。企业在决策时,建议综合评估物料特性、输送距离、产能需求及远期扩产空间,优先选择拥有充分项目经验和技术积累的供应商。海德粉体以扎实的工程技术、真实的应用数据和持续的创新投入,为水泥骨料输送提供可靠的支撑路径。
文章里的问题,别让它出现在您的产线上
留下物料与工况,我们给出输送方案与改造建议。工作日 2 小时内响应,24 小时内给出选型建议。