常见聚乙烯树脂粉输送方式优缺点对比
在工业生产中,聚乙烯树脂粉的输送是物料处理环节的关键步骤,其输送效率、成本控制及安全性直接影响到生产线的整体运行。针对聚乙烯树脂粉这类颗粒状、易扬尘的物料,不同的输送方式呈现出各自的优势与局限。本文将围绕常见聚乙烯树脂粉输送方式,从实际应用角度出发,系统梳理各方案的优缺点,为企业在选择输送设备时提供参考依据。
方案一:螺旋输送机输送方式
螺旋输送机是一种传统的固体物料输送设备,通过螺旋叶片的旋转将物料沿机槽向前推进。对于聚乙烯树脂粉这类流动性较好的粉体,螺旋输送机具备通常的适用性。其优点在于结构简单、安装维护方便,能够实现物料的水平或小倾角输送,且对物料的磨损较小。然而,螺旋输送机也存在明显的局限性:首先,输送距离有限,通常适用于短距离(一般不超过30米)的输送;其次,对于易结块或粘性较大的聚乙烯树脂粉,螺旋叶片易被物料卡住,导致输送效率下降;此外,螺旋输送机在输送过程中会产生通常的粉尘,若未采取有效的密封措施,可能对操作环境造成污染。因此,螺旋输送机更适用于输送量小、输送距离短且物料流动性较好的场景。
方案二:气力输送系统(聚乙烯树脂粉气力输送)
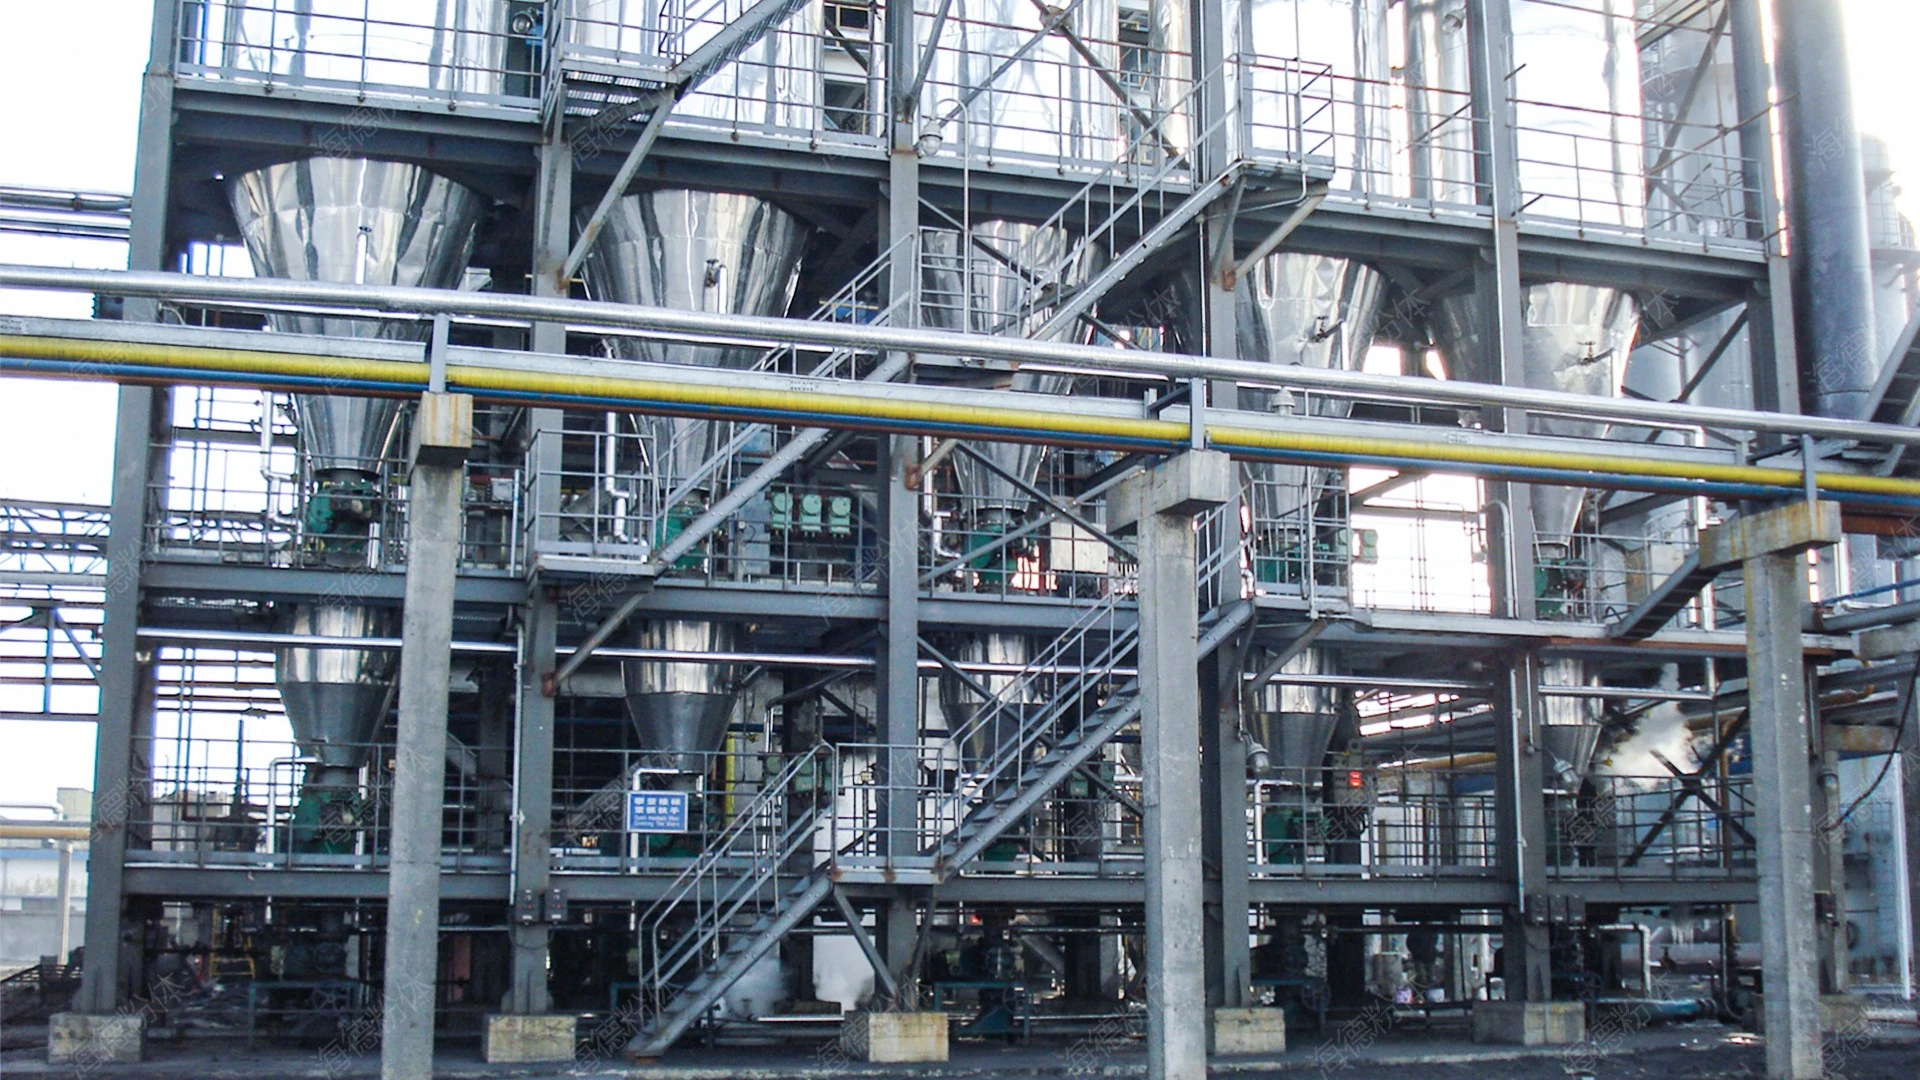
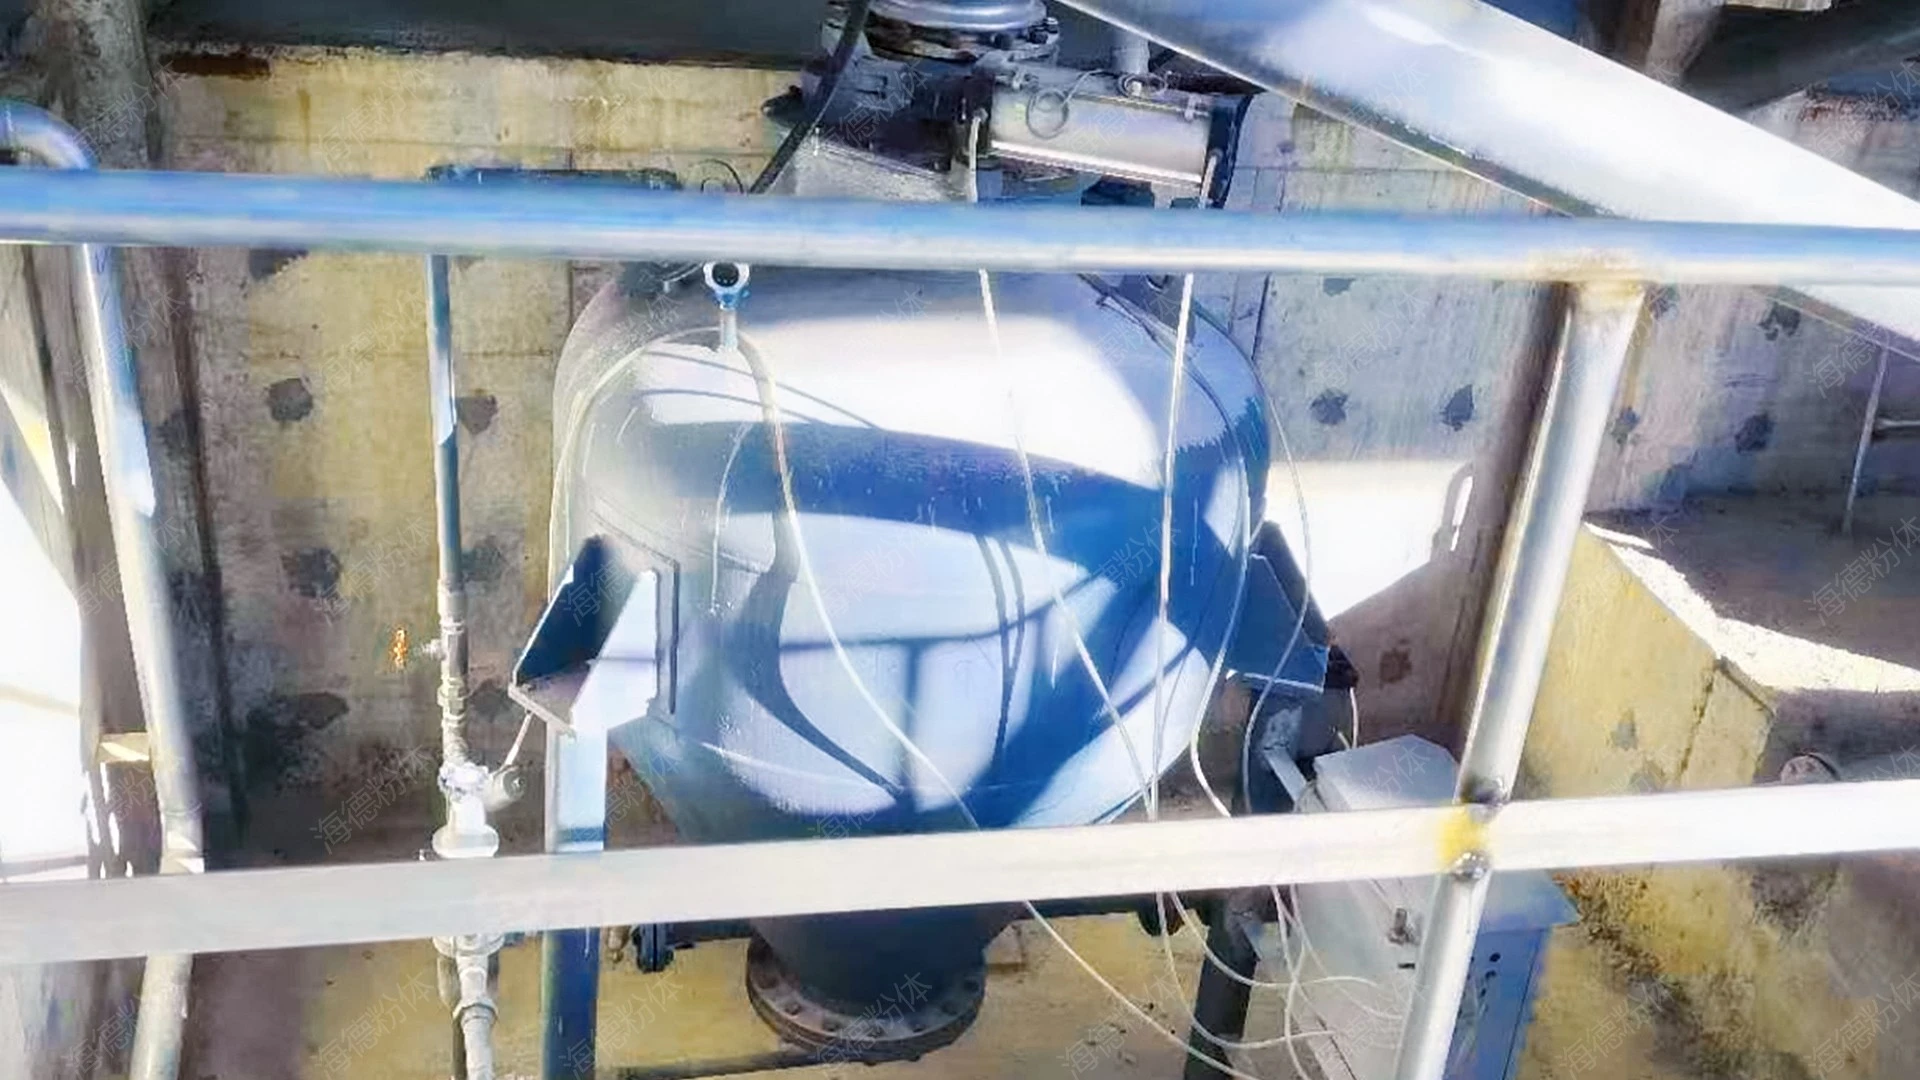
气力输送系统通过压缩空气或惰性气体将聚乙烯树脂粉颗粒悬浮并输送至目的地,属于无接触输送方式。与螺旋输送机相比,气力输送在输送距离、输送量及适应性方面具有应用优势。首先,气力输送可实现长距离(可达数百米甚至更远)的物料输送,且输送距离不受限制;其次,气力输送系统对物料的适应性更强,能够输送流动性较差、易结块的聚乙烯树脂粉,通过调整气流速度和压力,可以有效避免物料堵塞;此外,气力输送过程中物料与设备接触面积小,不易产生磨损,且系统密封性好,能有效控制粉尘飞扬,支持操作环境安全。不过,气力输送也存在一些不足:一是设备投资较高,尤其是长距离、大流量的气力输送系统;二是能耗相对较高,需要消耗大量压缩空气;三是对于某些易燃易爆的聚乙烯树脂粉,气力输送系统需要采取防爆措施,增加了系统的复杂性和成本。总体而言,气力输送系统适用于输送距离长、输送量较大或对环境要求较高的聚乙烯树脂粉输送场景。
方案三:泵送系统(如计量泵、活塞泵输送)
对于需要较为准确计量和控制流量的聚乙烯树脂粉输送,泵送系统是一种有效的选择。泵送系统通过泵的机械作用将物料压送至目标位置,能够实现物料的连续或间歇输送,并具备较高的输送精度。例如,计量泵可以根据生产需求较为准确控制聚乙烯树脂粉的输送量,有助于生产过程的稳定性。泵送系统的优点在于输送流量可调、输送压力较高,适用于需要克服较大输送阻力的场景;同时,泵送设备结构紧凑,占地面积小,安装方便。然而,泵送系统也存在一些限制:一是对于易磨损的聚乙烯树脂粉,泵的叶轮或活塞易受到磨损,导致设备寿命缩短;二是泵送系统对物料的颗粒度有建议求,过大的颗粒可能导致泵内堵塞;三是泵送系统需要定期维护,否则可能因磨损或泄漏影响输送效果。因此,泵送系统更适用于输送量较小、需要较为准确计量的聚乙烯树脂粉输送任务。
方案四:振动输送机输送方式
振动输送机通过振动电机或偏心轮驱动,使输送槽体产生振动,从而将聚乙烯树脂粉向前输送。振动输送机在输送聚乙烯树脂粉时,能够改善物料粘壁问题,提高输送效率。其优点在于对物料的适应性较强,能够输送流动性较差、易粘壁的聚乙烯树脂粉;振动输送机结构简单,维护成本低,且输送过程中粉尘飞扬较少。然而,振动输送机也存在一些缺点:一是输送距离有限,通常适用于短距离(一般不超过50米)的输送;二是振动可能会对设备基础造成影响,需要采取减振措施;三是对于某些易碎的聚乙烯树脂粉,振动输送可能导致物料破碎,影响产品质量。因此,振动输送机适用于输送距离短、物料流动性较差或需要避免物料粘壁的聚乙烯树脂粉输送场景。