可可粉气力输送中负压输送与正压输送的优缺点对比
在食品加工行业,可可粉作为一种关键原料,其输送效率与安全性直接关系到生产线的正常运行。气力输送技术作为现代物料输送的重要手段,在可可粉输送中扮演着核心角色。然而,面对负压输送与正压输送两种主流方案,企业往往需要根据自身生产需求、环保标准及成本预算做出明智选择。本文将深入对比分析这两种输送方式在可可粉气力输送中的优缺点,帮助用户更清晰地了解技术特点,为实际应用提供参考。
负压输送:可可粉气力输送的环保与安全选择
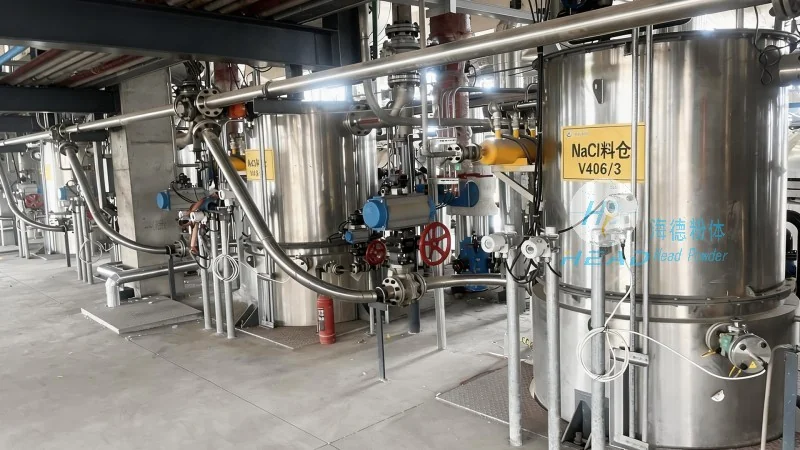
负压输送,又称吸送,通过在输送管道内形成负压环境,利用风机产生的负压将物料从料斗吸入并输送到目的地。对于可可粉这类易产生粉尘、对环境要求较高的物料,负压输送展现出应用优势。首先,负压环境能有效防止粉尘泄漏,减少对车间空气的污染,降低粉尘爆炸的风险,符合食品行业对卫生与安全的高标准要求。其次,负压输送系统通常采用封闭式设计,物料在输送过程中与外界空气隔离,有助于保持可可粉的干燥状态,避免因空气湿度变化导致物料结块或变质。此外,负压输送对物料的适应性较强,能够处理多种形态的可可粉,包括细粉、颗粒等,有助于输送过程的稳定性和连续性。
然而,负压输送也存在一些局限性。例如,由于负压系统的压力较低,其输送距离通常有限,一般适用于短距离或中距离输送(通常在50-100米范围内)。若需长距离输送,可能需要增加中间加压站或采用多级负压系统,这会提高系统复杂度和维护成本。同时,负压风机的能耗相对较高,长期运行可能增加企业的能源消耗。此外,负压输送的管道系统需要更严格的密封设计,以防止空气泄漏导致负压失效,对设备制造精度和安装工艺要求较高。

正压输送:可可粉气力输送的高效与灵活方案
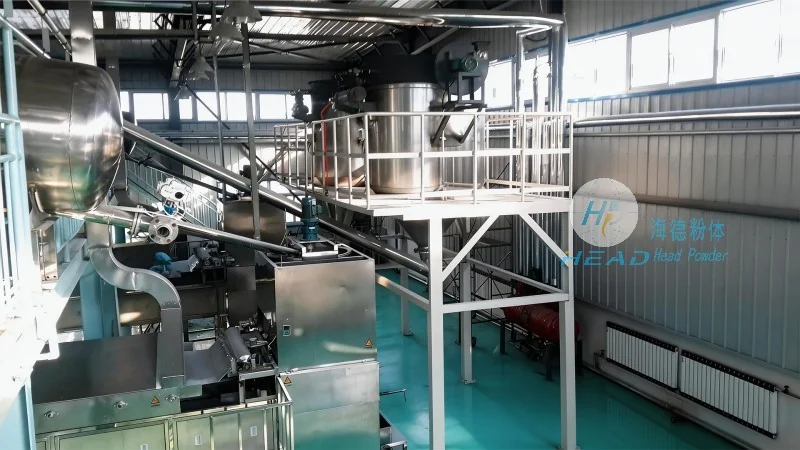
正压输送,又称压送,通过在输送管道内形成正压环境,利用风机产生的正压将物料从料斗压送至目的地。与负压输送相比,正压输送在输送距离、效率方面具有应用特点。正压系统通常采用正压风机,能够提供较高的压力,使物料在管道内以较高速度流动,从而实现长距离(可达数百米甚至更远)的输送。这种特性特别适用于大规模生产中,需要将可可粉从原料仓库输送到生产车间或包装线,减少中间转运环节,提高生产效率。此外,正压输送系统的结构相对简单,通常只需一个风机和输送管道,安装维护较为方便,降低了系统初投资和维护成本。正压输送对物料的适应性也较强,能够处理多种物料的输送需求,包括颗粒、粉体等,满足不同生产场景的要求。
不过,正压输送也存在环保和安全方面的挑战。由于正压系统在输送过程中会向外界排放少量粉尘,可能对车间环境造成通常污染,需要额外的除尘设备进行治理。此外,正压输送的管道系统需要良好的密封性能,以防止正压空气泄漏,避免对操作人员造成伤害。对于易燃易爆的可可粉粉尘,正压输送的防爆设计要求更为严格,增加了系统的复杂性和成本。同时,正压输送对物料的湿度控制要求较高,若空气湿度较大,可能导致物料在管道内结块或粘壁,影响输送效率。
综合对比:负压与正压输送在可可粉输送中的适用场景
综合来看,负压输送与正压输送各有优劣,企业在选择时应结合自身实际需求进行权衡。对于环保要求高、对粉尘控制严格的食品加工企业,负压输送是更理想的选择,尤其适用于小规模生产或对卫生标准要求极高的场合。例如,在可可粉的原料接收或初级加工环节,若需要保持物料干燥且避免粉尘污染,负压输送能够提供可靠支持。而对于大规模、长距离输送需求的企业,正压输送凭借其高效、灵活的特点,能够满足生产效率的要求。例如,在大型可可粉加工厂中,从原料仓库到生产车间的长距离输送,正压输送可以有所提高物料输送速度,减少生产周期。此外,对于需要同时处理多种物料的复杂生产线,正压输送的通用性更强,能够适应不同物料的输送需求。在实际应用中,部分企业也会结合负压与正压输送的优势,采用复合式气力输送系统,如先通过负压输送将物料从料斗吸入,再通过正压输送进行长距离输送,实现环保与效率的平衡。