专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在矿业和选矿行业中,尾矿渣的处理与输送是支持生产连续性和环保合规性的关键环节。尾矿渣气力输送设备作为一种高效、环保的输送解决方案,正逐渐成为行业主流选择。本文将深入解析尾矿渣气力输送设备的核心定义、设计原理,并阐述其在实际生产中的应用价值。
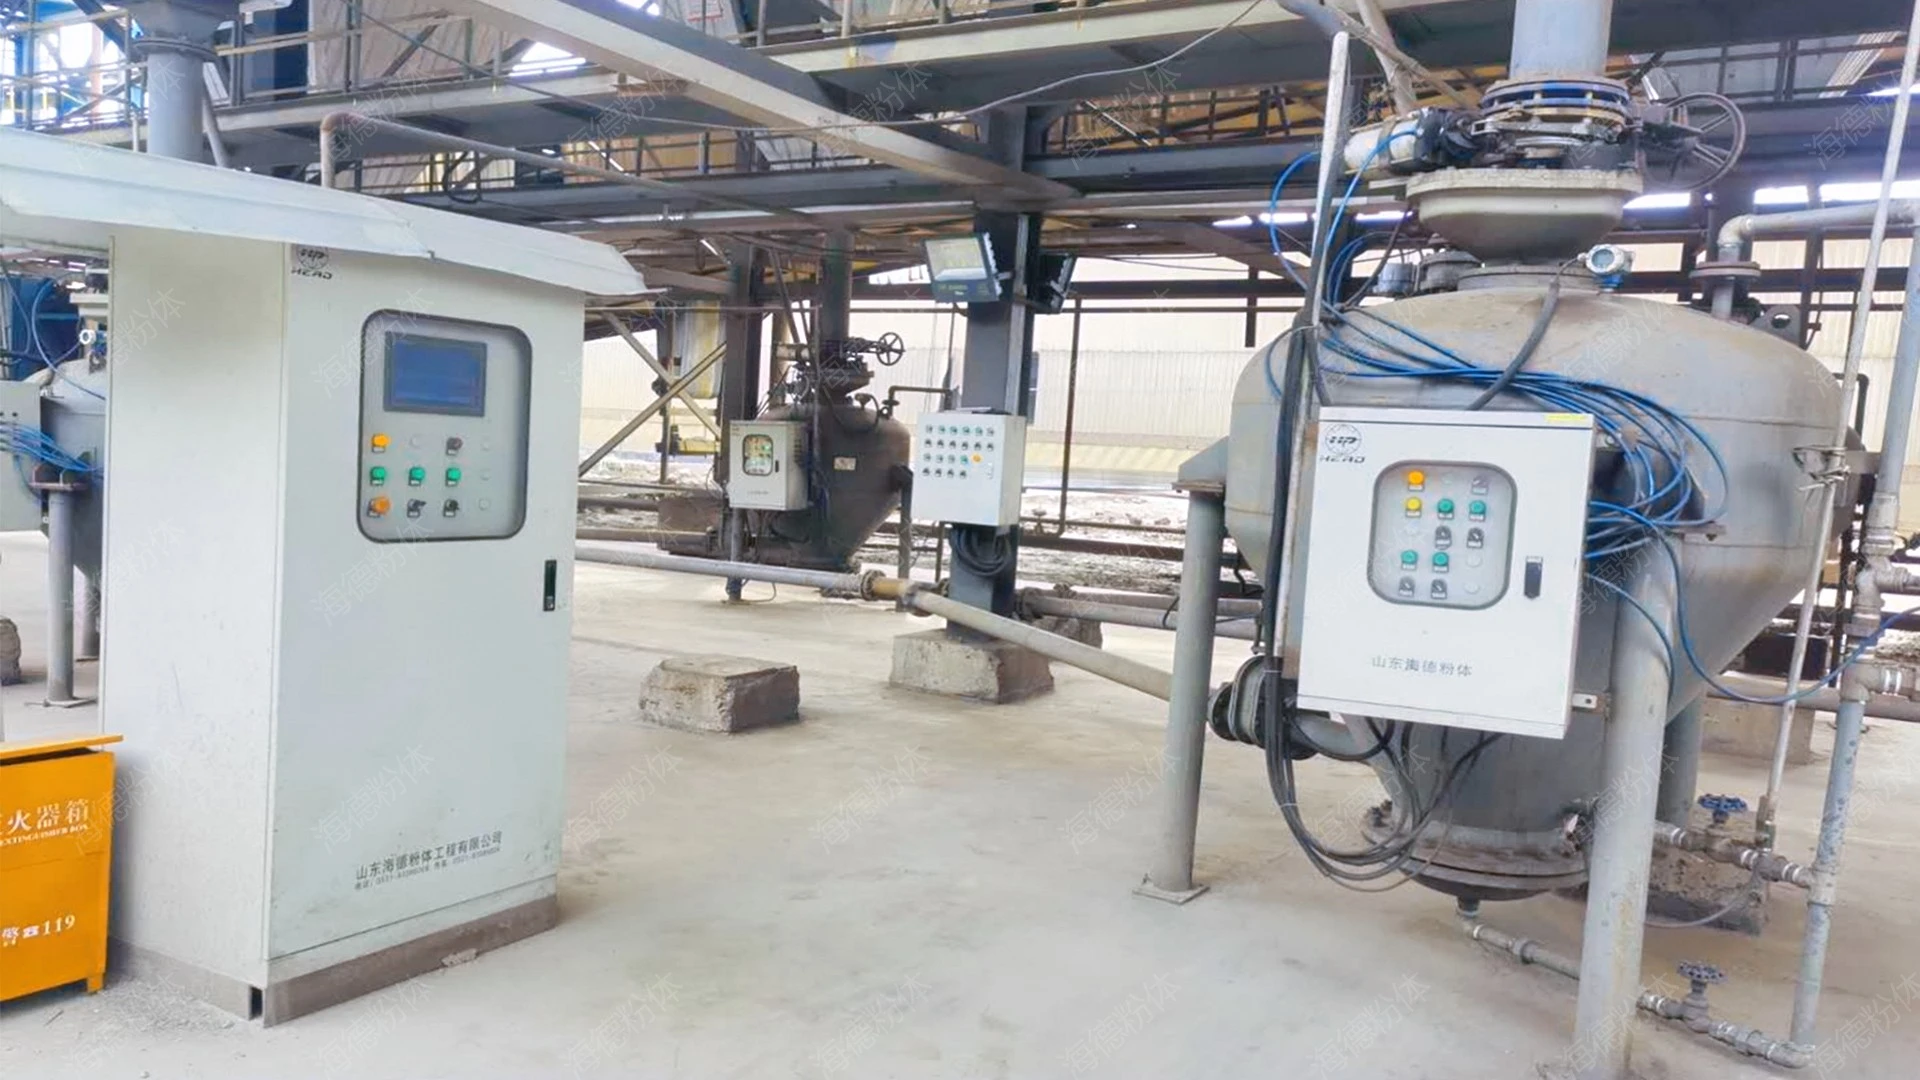
尾矿渣气力输送设备,是指利用气体(通常为压缩空气或惰性气体)作为动力,通过气固两相流的方式,将尾矿渣等粉体物料从一处输送到另一处的专用设备。与传统的机械输送方式(如皮带输送机、斗式提升机)相比,气力输送设备在输送尾矿渣时,具有无机械磨损、输送距离长、可多点卸料、环保无污染等应用优势。它通过将尾矿渣与气流混合,形成气固混合物,借助气流的动能实现物料的输送,从而避免了传统输送设备可能带来的粉尘飞扬、设备磨损严重等问题。
尾矿渣气力输送设备的设计原理基于流体力学和气固两相流理论。其核心设计包括供料系统、输料管路、分离系统以及气源系统等关键组成部分。具体来说,设备通过压缩空气将尾矿渣吸入输料管,在管内形成高速气流,带动尾矿渣颗粒随气流运动。当气流进入分离器时,由于管径扩大或气流速度降低,尾矿渣颗粒因重力或惯性作用从气流中分离出来,而气流则通过风机排出,实现物料的分离与输送。

在供料环节,设备通常配备料斗和供料器,通过控制供料速度,有助于尾矿渣以均匀的流量进入输料管,避免堵塞或气流波动。输料管路的设计则需考虑输送距离、物料特性(如颗粒大小、湿度、密度)以及压力损失等因素,通常采用螺旋管或直管,并可能配备脉冲阀或气阀以调节气流。分离系统是设备的关键部分,其分离效率直接影响尾矿渣的回收率和输送效果。常见的分离器类型包括旋风分离器、袋式过滤器等,根据尾矿渣的颗粒特性选择合适的分离设备,有助于尾矿渣被有效分离并送回系统或储存。
尾矿渣气力输送设备在尾矿渣处理中展现出诸多应用优势。首先,在环保方面,气力输送过程中无粉尘飞扬,有效减少了对空气的污染,符合当前环保法规的要求。其次,设备结构简单,维护成本低,运行稳定,减少了因设备故障导致的停产风险。此外,气力输送可实现长距离、多点卸料,灵活适应不同的生产布局,提高了生产效率。对于尾矿渣的后续处理,如回填、综合利用等,气力输送设备能将尾矿渣较为准确输送到指定位置,为后续处理工序提供便利。同时,由于尾矿渣颗粒在输送过程中与设备内壁的摩擦减少,设备磨损轻,使用寿命长,进一步降低了长期运营成本。
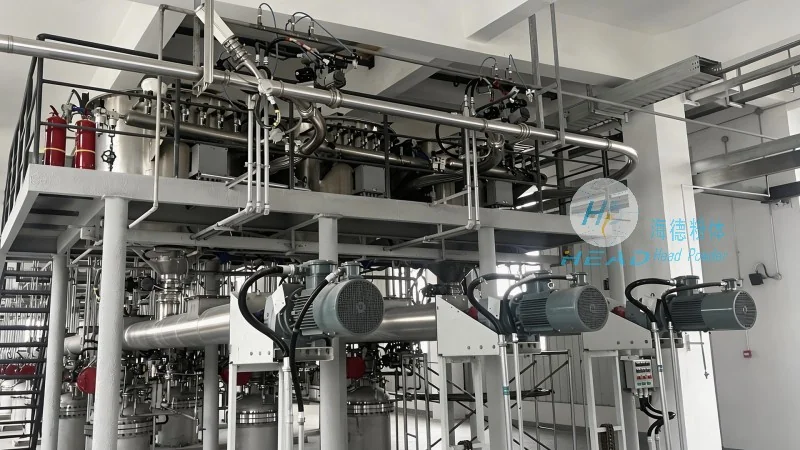
在选择尾矿渣气力输送设备时,需综合考虑尾矿渣的物性参数(如颗粒大小、湿度、密度、粘性)、输送距离、输送量以及现场空间布局等因素。例如,对于颗粒较细、湿度较高的尾矿渣,可能需要选择具有更高分离效率的分离器,并采用更稳定的气源系统。此外,设备的能耗也是一个重要考量因素,高效的风机设计和优化的管路布局有助于降低运行能耗。在实际应用中,建议与专业的粉体工程公司合作,根据具体需求定制化设计设备,有助于设备性能与生产需求相匹配。
如果您正在寻找高效、可靠的尾矿渣气力输送设备,建议咨询专业的粉体工程公司。山东海德粉体工程有限公司作为行业内的具有通常市场经验,专注于尾矿渣处理设备的研发与制造,拥有丰富的项目经验和专业的技术团队。公司提供的尾矿渣气力输送系统,不仅设计合理、性能稳定,还能根据客户的实际需求进行定制化设计,有助于设备满足生产要求。公司地址位于山东济南,联系人张经理,电话为15662777102,欢迎随时联系,获取更详细的产品信息和技术支持。通过专业的服务与良好的设备,海德粉体致力于为矿业企业提供高效、环保的尾矿渣处理解决方案,助力企业实现生产效率的提升与环保责任的履行。
服务热线
微信咨询
回到顶部


