专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在工业生产中,物料输送是连接生产环节的关键环节,对于粉体、颗粒等物料,传统的输送方式往往存在效率低、损耗大、污染环境等问题。浓相物料输送系统作为一种高效、环保的输送技术,逐渐成为工业领域的主流选择。本文将详细介绍浓相物料输送系统的工作原理及核心特点,帮助读者全面了解该技术的应用价值。
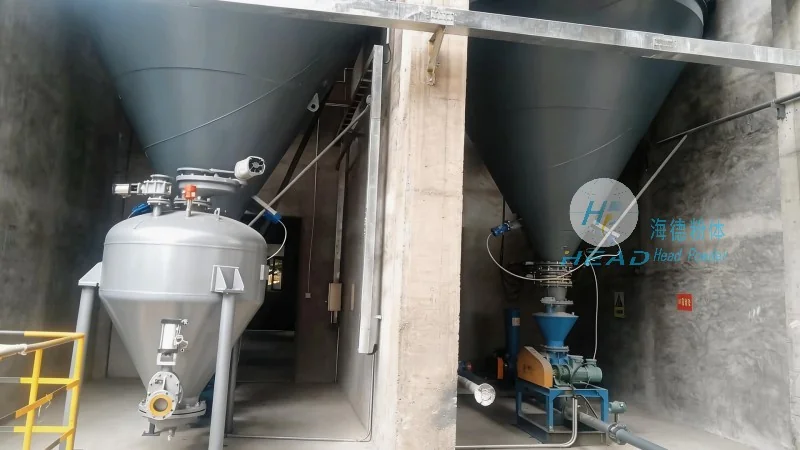
浓相气力输送系统是一种利用高压气流将物料颗粒悬浮并输送的设备系统。其核心原理是通过控制气流速度和颗粒浓度,使物料在管道中形成浓相流态化,从而实现物料的稳定输送。与稀相气力输送相比,浓相输送的固气比更高,通常在50-150kg/m³之间,这使得输送效率大大提升,同时能耗降低。该系统主要由供料设备、输送管道、分离设备等组成,各部分协同工作,有助于物料从起点到终点的高效传输。
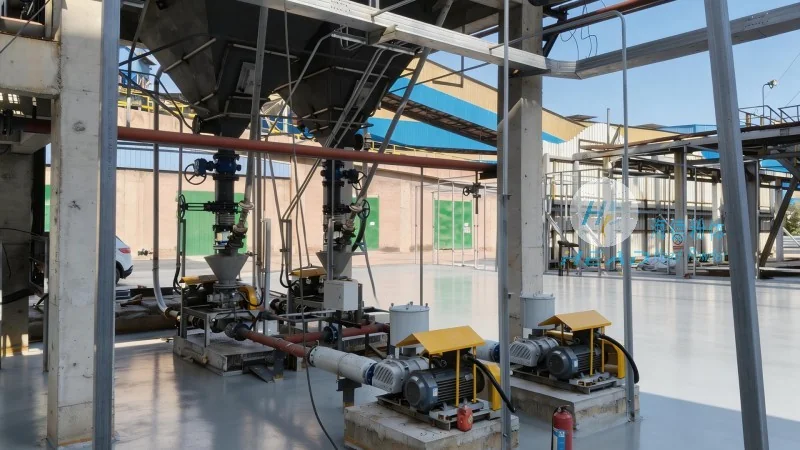
浓相物料输送系统的工作流程通常包括以下几个关键步骤:首先,物料通过供料设备(如星型给料机或螺旋输送机)被送入输送管道,同时高压风机产生的高压气流从管道另一端进入。物料与气流在供料器内充分混合,形成浓相流态化物料,随后被气流携带进入输送管道。在管道中,气流速度保持稳定,有助于颗粒始终处于悬浮状态,避免颗粒沉降或堵塞。具体来说,气流速度的计算需要考虑物料的颗粒粒径、密度以及管道直径,通常为颗粒沉降速度的1.5-2倍,以有助于颗粒能够被有效悬浮。例如,对于粒径为0.1-1mm的颗粒,气流速度通常在15-30m/s之间。当物料到达终点时,通过分离设备(如旋风分离器或袋式过滤器)将气流与物料分离,物料从分离器底部排出,气流则通过净化设备处理后排出。整个过程通过PLC控制系统实现自动化调节,包括气流压力、物料流量、分离器压力等参数的实时监控与调整,有助于输送过程的稳定性和可靠性。
浓相物料输送系统相比传统输送方式具有多项应用优势,具体特点如下:首先,高效输送能力。由于固气比高,浓相输送的输送能力可达数百吨每小时,能够满足大规模生产的需求。例如,在水泥厂中,浓相气力输送系统可将水泥从储存仓输送到生产线,输送能力可达200-500吨/小时,相比传统皮带输送,效率提升约2-3倍。其次,节能环保。相比稀相输送,浓相输送的能耗降低约30%-50%,同时由于物料与气流充分混合,减少了粉尘飞扬,有效降低了对环境的污染。例如,传统稀相输送中,物料在管道内呈稀疏状态,容易产生粉尘,而浓相输送中,物料被气流包裹,粉尘浓度降低90%以上。第三,适应性强。该系统可输送多种物料,包括易碎、易粘结、有毒有害的物料,适用范围广泛。例如,对于易碎的陶瓷颗粒,浓相输送可避免颗粒在输送过程中的破碎,保持物料完整性;对于粘结性强的物料,通过调整气流速度和供料方式,可防止管道堵塞。第四,低损耗与稳定性能。浓相输送过程中,物料与管道内壁的摩擦力小,减少了物料的破碎和损耗,同时输送过程稳定,不易出现堵塞或中断。例如,对于食品行业中的奶粉,浓相输送的损耗率可控制在0.5%以下,远低于传统输送方式的1-2%。

在实际工业应用中,浓相气力输送系统已广泛应用于化工、食品、建材、冶金等多个行业。例如,在化工行业,用于输送粉状原料或产品,避免了传统皮带输送的粉尘问题;在食品行业,用于输送面粉、奶粉等物料,有助于卫生安全;在建材行业,用于输送水泥、石灰等颗粒物料,提高生产效率。通过使用浓相输送系统,企业不仅提高了生产效率,降低了运营成本,还改善了工作环境,符合现代工业的可持续发展要求。具体案例中,某化工企业采用浓相气力输送系统输送有毒化工原料,成功避免了人工装卸带来的安全隐患,同时减少了原料损耗,每年节约成本约50万元。又如,某食品企业将浓相输送系统应用于奶粉生产线,实现了从储存到包装的全流程自动化,生产效率提升40%,同时降低了粉尘污染,获得了客户的好评。山东海德粉体工程有限公司作为专业的浓相气力输送设备制造商,致力于为客户提供定制化的输送解决方案,有助于系统与客户生产需求稳定匹配。公司拥有多项专利技术,如智能供料系统、高效分离设备等,可根据不同物料的特性设计较好的输送方案。
服务热线
微信咨询
回到顶部


