专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


正压物料气力输送系统在工业生产中扮演着至关重要的角色,尤其对于粉体、颗粒等物料的输送,它不仅能够提升生产效率,还能改善传统输送方式带来的粉尘污染、物料泄漏等问题。本文将详细解析正压物料气力输送系统的工作原理,并深入探讨其核心特点与优势,帮助读者全面了解这一较好输送技术。

正压物料气力输送系统的工作原理基于“正压输送”技术,即通过风机或压缩机向输送管道内持续提供正压空气,使物料与空气混合形成流态化状态,从而实现物料的连续、密闭输送。具体来说,系统的工作流程可分为以下几个关键步骤:
首先,风机启动并产生正压。通常,系统采用离心风机或罗茨风机,根据输送距离和物料的特性选择合适的压力(通常为0.5-1.5bar)。正压空气通过管道进入输送系统,为后续物料的输送提供动力。
其次,物料与空气混合。在进料口,物料被加入输送机,与正压空气充分混合,形成气固两相流。此时,物料颗粒被包裹在空气流中,随空气流动,实现输送。
接着,物料在正压管道中输送。混合后的物料在密闭的管道内以高速(通常为10-30m/s)流动,输送距离可达数百米甚至更远。管道的设计(如弯头、三通等)需考虑空气阻力,有助于物料能够顺利到达卸料点。
然后,物料在卸料点分离。当物料到达卸料点(如料仓、储罐)时,通过卸料器(如气阀、旋风分离器)将物料与空气分离。卸料器的设计至关重要,需有助于物料能够高效卸出,同时防止空气泄漏。
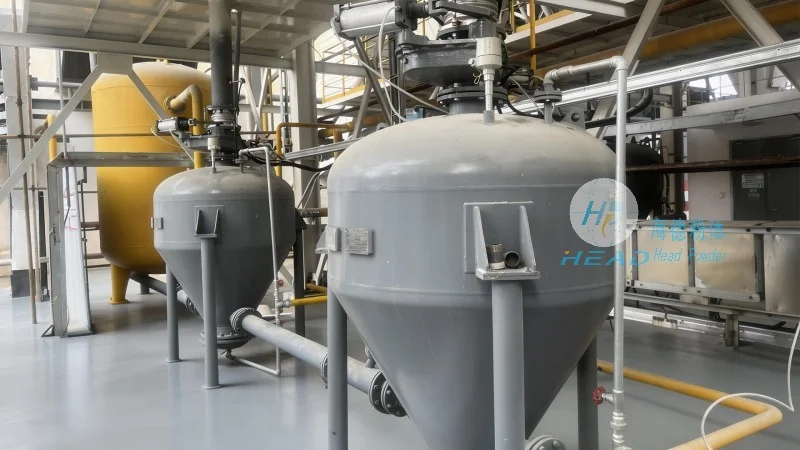
最后,空气处理与循环。分离后的空气中含有少量粉尘,需经过除尘设备(如布袋除尘器、电除尘器)处理,去除粉尘后,部分空气可循环使用,降低能耗,剩余空气则排放或处理。这一步骤有助于了系统的环保性和经济性。
正压物料气力输送系统相比传统输送方式(如皮带输送机、斗式提升机),具有一系列显著特点,使其在工业生产中具有广泛的应用优势:
特点一:环保无粉尘。正压输送过程中,物料始终处于正压环境中,管道密闭,有效防止粉尘飞扬,避免对操作人员健康和环境造成危害。这一特点尤其适用于食品、制药等对卫生要求极高的行业。
特点二:输送效率高。系统可实现连续、大流量的物料输送,输送速度远高于传统设备(如皮带输送机通常为1-5m/s,而正压输送可达10-30m/s),显著缩短生产周期,提高生产效率。例如,某化工企业采用正压气力输送系统输送水泥,输送效率比传统皮带输送提高了约30%。
特点三:适用物料广泛。正压输送系统对物料的适应性极强,可输送粉体(如面粉、水泥、石英粉)、颗粒(如塑料颗粒、谷物、矿石颗粒)、细颗粒(如石英砂、碳酸钙)等。同时,对于潮湿、易结块或带粘性的物料,通过调整空气流量或添加助流剂,也能实现有效输送。
特点四:系统密闭性好。整个输送过程在密闭管道中进行,物料不会泄漏到外界,既避免了物料浪费,又减少了环境污染。此外,密闭系统还能防止外界空气进入,保持物料的干燥和纯净,对于易受潮或易氧化的物料尤为重要。
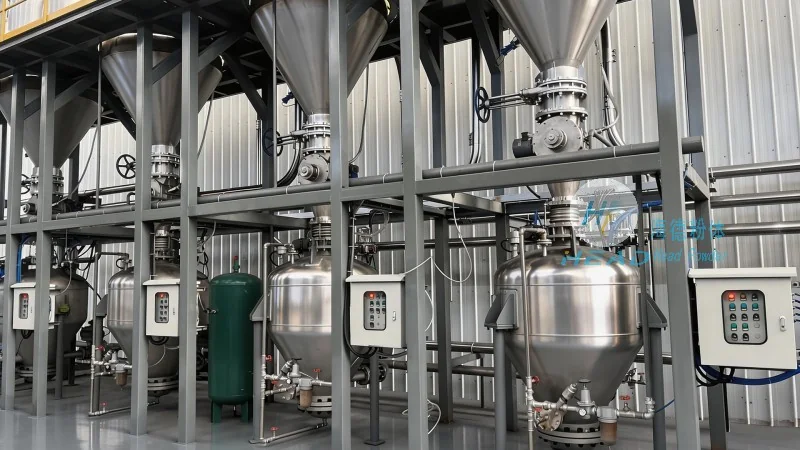
特点五:维护成本低。正压物料气力输送系统的结构相对简单,主要部件包括风机、输送管道、卸料器、除尘设备等,部件数量少,结构紧凑。相比复杂的多级输送设备,维护工作量小,故障率低,使用寿命长,长期运行成本较低。
正压物料气力输送系统的优势不仅体现在环保、高效方面,更在于其灵活性和适用性,使其能够适应多种工业场景的需求:
优势一:长距离、大输送量。对于需要长距离输送(如工厂内物料从原料库到生产线的输送,距离可达数百米)或大输送量(如日处理量达数百吨的粉体物料)的场景,正压输送系统具有应用优势。相比皮带输送机,其输送距离更长,输送能力更大,能够满足大规模生产的需求。
优势二:复杂路径输送。正压输送系统可通过管道的弯曲、分支设计,实现物料的复杂路径输送,如从多个进料点向多个卸料点输送,或绕过障碍物进行输送。这种灵活性使得系统在空间布局复杂的工厂中也能较高效率运行。
优势三:卫生与安全。对于食品、制药等行业,正压输送系统的密闭性和无粉尘特性能够较好满足卫生标准,同时避免物料与外界接触,防止污染。此外,系统采用正压设计,可防止外部空气进入,减少火灾或爆炸的风险(对于易燃易爆物料,需配合防爆风机等设备)。
服务热线
微信咨询
回到顶部


