多仓泵物料气力输送系统的工作原理及特点分别是什么
在工业生产中,粉体物料的输送效率与稳定性直接关系到生产线的整体运行水平。多仓泵物料气力输送系统作为一种优化的输送技术,凭借其高效、节能的特点,在多个行业得到了广泛应用。本文将详细解析多仓泵物料气力输送系统的工作原理,并阐述其核心特点,帮助用户全面了解该设备的技术优势与应用价值。
多仓泵物料气力输送系统的工作原理详解
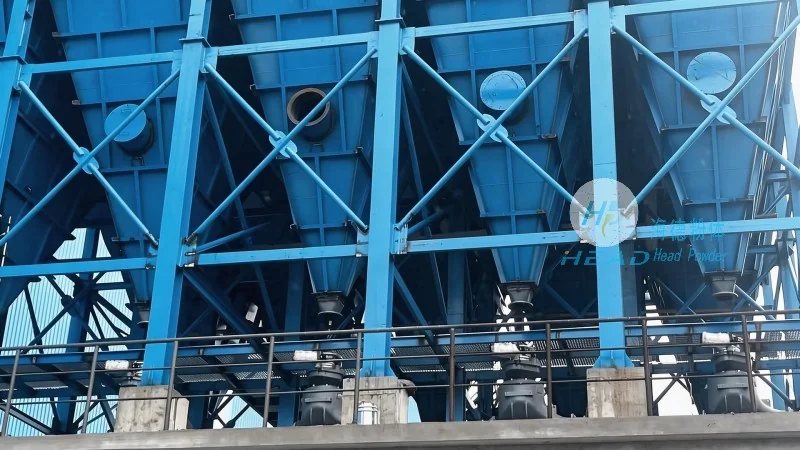
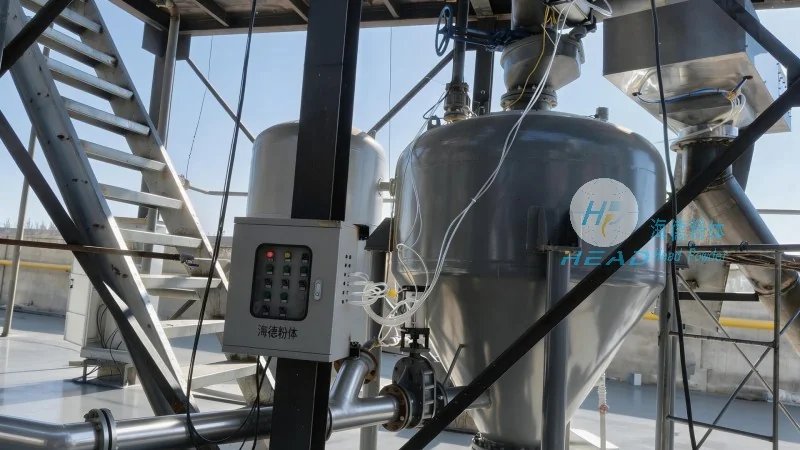
多仓泵物料气力输送系统主要由多个料仓、给料装置、气化装置、输送管道及控制系统等组成。其工作原理基于气力输送技术,通过压缩空气将物料与空气混合形成气固两相流,从而实现物料的连续输送。具体工作流程如下:首先,物料从料仓进入仓泵,通过给料阀控制物料进入气化室;随后,气化装置向气化室注入压缩空气,使物料被气流包裹并气化,形成均匀的气固混合物;接着,气固混合物在压力作用下通过输送管道被输送到目的地;最后,在卸料端,通过气化装置释放压力,物料被卸出,同时空气被回收利用。整个过程中,多仓泵通过循环工作,实现物料的连续、稳定输送。
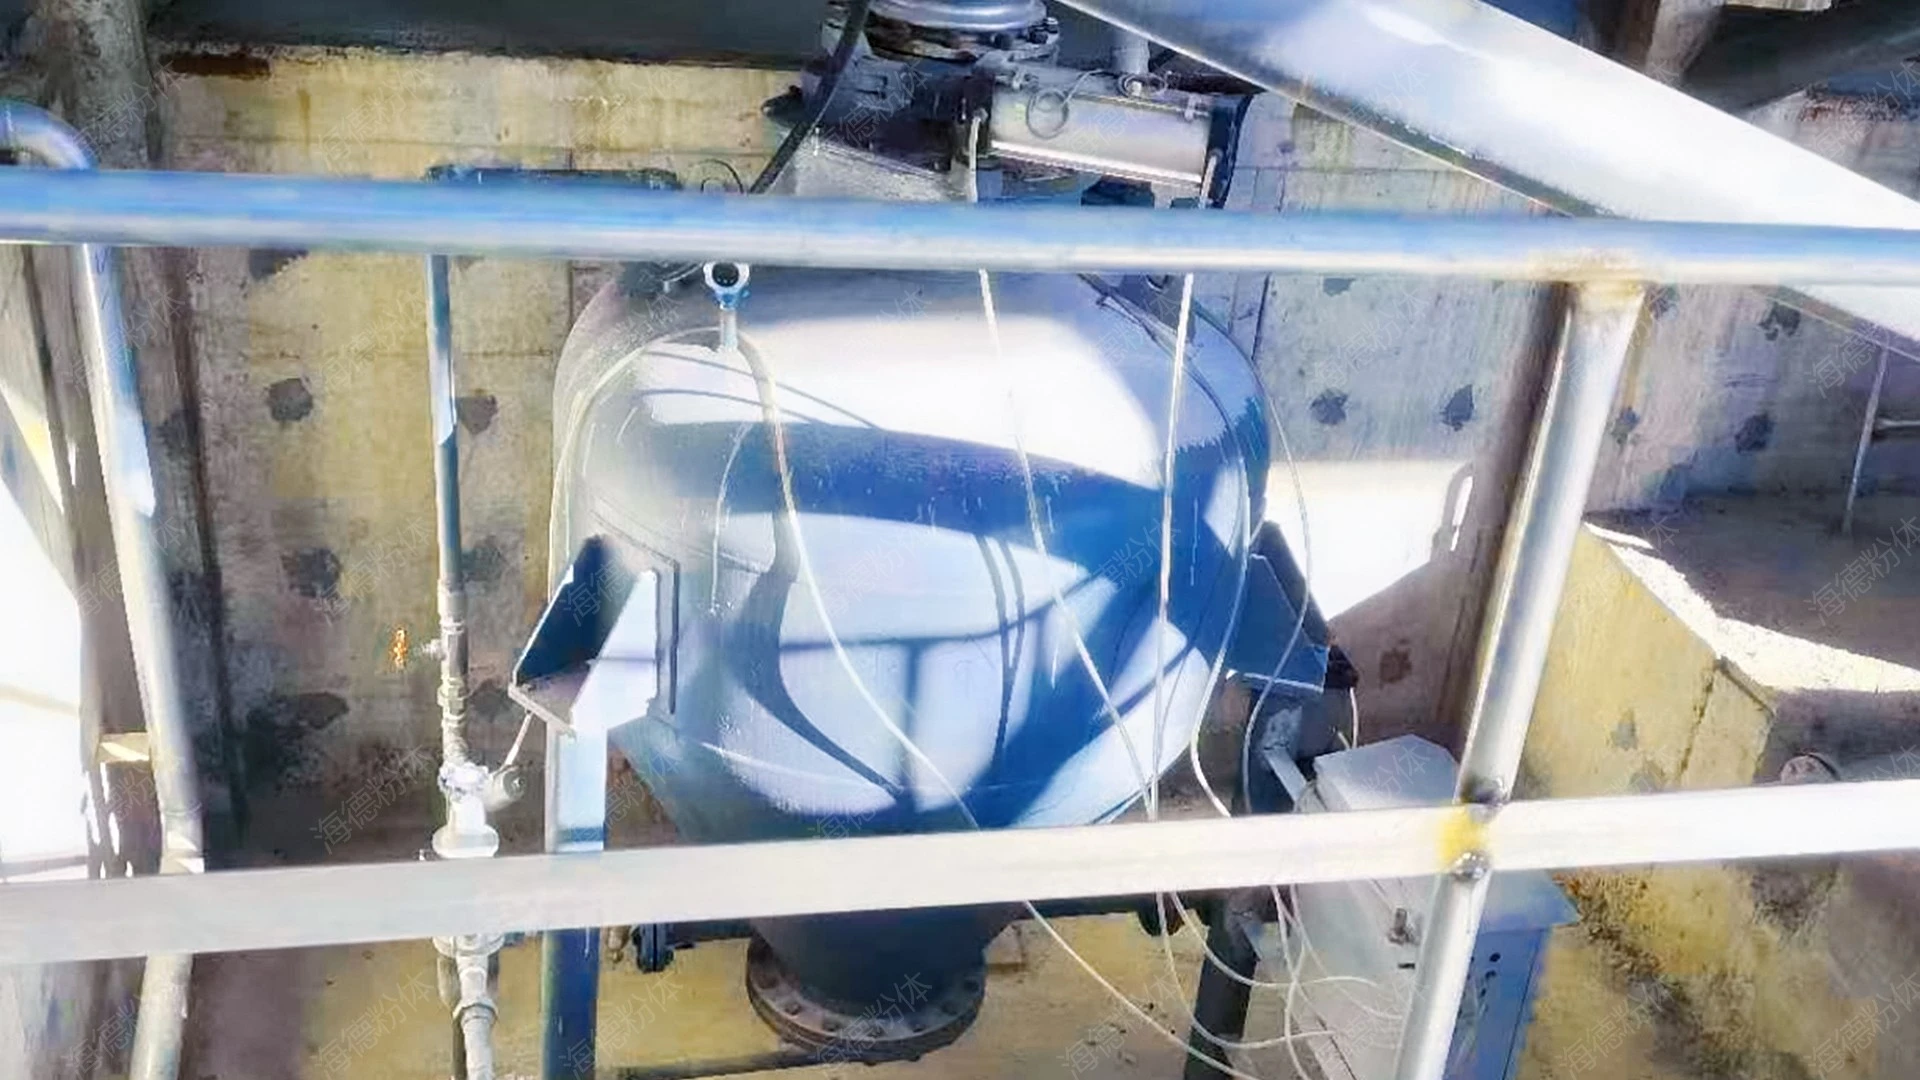
该系统的工作原理体现了气力输送的灵活性,能够适应不同物料的输送需求。例如,对于易流动的粉体物料,系统可以通过调整气化压力和空气流量,优化输送效果;对于难流动的物料,则可通过增加气化时间或提高空气压力,有助于物料顺利输送。此外,多仓泵的多个料仓设计,可以实现物料的分批输送,提高输送的连续性和稳定性,避免因单仓输送导致的物料堆积或输送中断问题。
多仓泵物料气力输送系统的核心特点分析
多仓泵物料气力输送系统具有多项显著特点,使其在工业应用中具有不可替代的优势。首先,高效连续输送是其最突出的特点之一。系统通过多个仓泵的循环工作,能够实现物料的连续输送,相比传统间歇式输送设备,大大提高了生产效率。例如,在水泥厂中,多仓泵系统可以连续将水泥粉从储存仓输送到生产车间,满足大规模生产的需要。其次,节能环保是系统的另一大优势。相比传统的机械输送设备(如皮带输送机、螺旋输送机),气力输送系统通过压缩空气输送物料,减少了机械部件的磨损和能耗,降低了运行成本。同时,系统采用封闭式输送,有效避免了物料在输送过程中的扬尘污染,符合现代工业的环保要求。再者,适用物料广泛,多仓泵系统适用于多种粉体物料的输送,包括水泥、石灰、化工原料、食品添加剂等。无论是易流动的粉体还是难流动的结块物料,系统通过调整气化参数,都能实现稳定输送。此外,自动化程度高,系统配备优化的控制系统,能够实现自动给料、气化控制、压力监测等功能,减少了人工操作,提高了生产安全性。最后,操作简便,系统结构相对简单,维护方便。用户可以通过控制系统调整输送参数,快速适应不同物料的输送需求,降低了操作难度和维护成本。
多仓泵物料气力输送系统的典型应用场景
多仓泵物料气力输送系统在多个工业领域得到了广泛应用,具体应用场景如下:在水泥行业,系统主要用于水泥粉的输送,从储存库到生产线的连续输送,提高了水泥生产的效率;在化工行业,系统用于输送化工原料,如碳酸钙、硫酸铵等,有助于原料的稳定供应;在建材行业,系统用于输送石灰、石膏等粉体材料,用于生产混凝土、砂浆等建材产品;在食品行业,系统用于输送面粉、糖粉等食品添加剂,有助于食品生产过程中的卫生与安全。此外,在冶金、制药等行业,多仓泵系统也发挥着重要作用,用于输送各种粉体物料,满足不同行业的生产需求。通过实际应用案例可以看出,多仓泵物料气力输送系统能够适应不同行业的物料输送需求,提高生产效率,降低运行成本。