专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


锂电池作为现代能源存储的核心组件,其负极材料的质量与输送效率直接关系到电池的整体性能与生产成本。在负极材料的生产、加工及包装环节,传统机械输送方式往往存在效率低、粉尘污染、安全隐患等问题。为此,锂电池负极材料物料气力输送系统应运而生,成为提升生产效率、支持安全生产的关键设备。本文将系统介绍该设备的工作原理及核心特点,帮助用户全面了解其技术优势与应用价值。

锂电池负极材料物料气力输送系统是一种通过气流输送粉体物料的设备,其工作原理基于气固两相流的运动规律。系统主要由供料单元、气源系统、输送管道、分离与收料装置等部分组成,各部件协同工作实现物料的连续输送。具体工作流程如下:
1. 供料环节:物料从料仓或储罐进入螺旋供料机或星型给料机,通过电机转速或调节阀控制物料流量,有助于输送的稳定性。部分系统还配备振动器,帮助物料松散,避免堵塞。
2. 气流混合:物料进入气化器或输送机后,与来自空压机的压缩空气充分混合,形成气固两相流。气源系统提供稳定的高压或中压气流,通过调节压力与流量,控制输送速度与距离。
3. 输送过程:混合后的物料随气流进入输送管道,在管道内物料颗粒随气流运动,通过弯头、三通等管件转向,最终到达输送终点。输送管道通常采用不锈钢或塑料材质,耐腐蚀且密封性能好,有助于物料不泄漏。
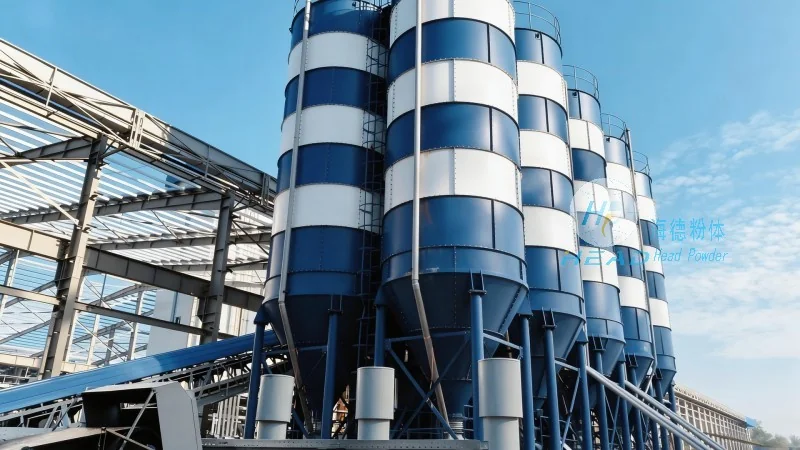
4. 分离与收料:物料到达分离器(如旋风分离器或布袋除尘器)后,气流与物料分离。物料在重力作用下落入料斗或储罐,而空气则通过净化装置过滤后排出。分离效率直接影响物料回收率与空气污染程度。
整个系统通过PLC或变频器实现自动化控制,可实时监测压力、流量、温度等参数,并根据生产需求调整运行状态,有助于系统稳定较高效率运行。
锂电池负极材料物料气力输送系统相比传统输送方式,具有显著的技术优势与应用价值,具体体现在以下几个方面:
1. 高效连续输送:系统可实现24小时不间断的连续输送,相比间歇式机械输送,有所提升生产效率,减少停机时间与人工干预。根据实际应用案例,系统输送效率可达每小时数十吨,满足大规模生产需求。
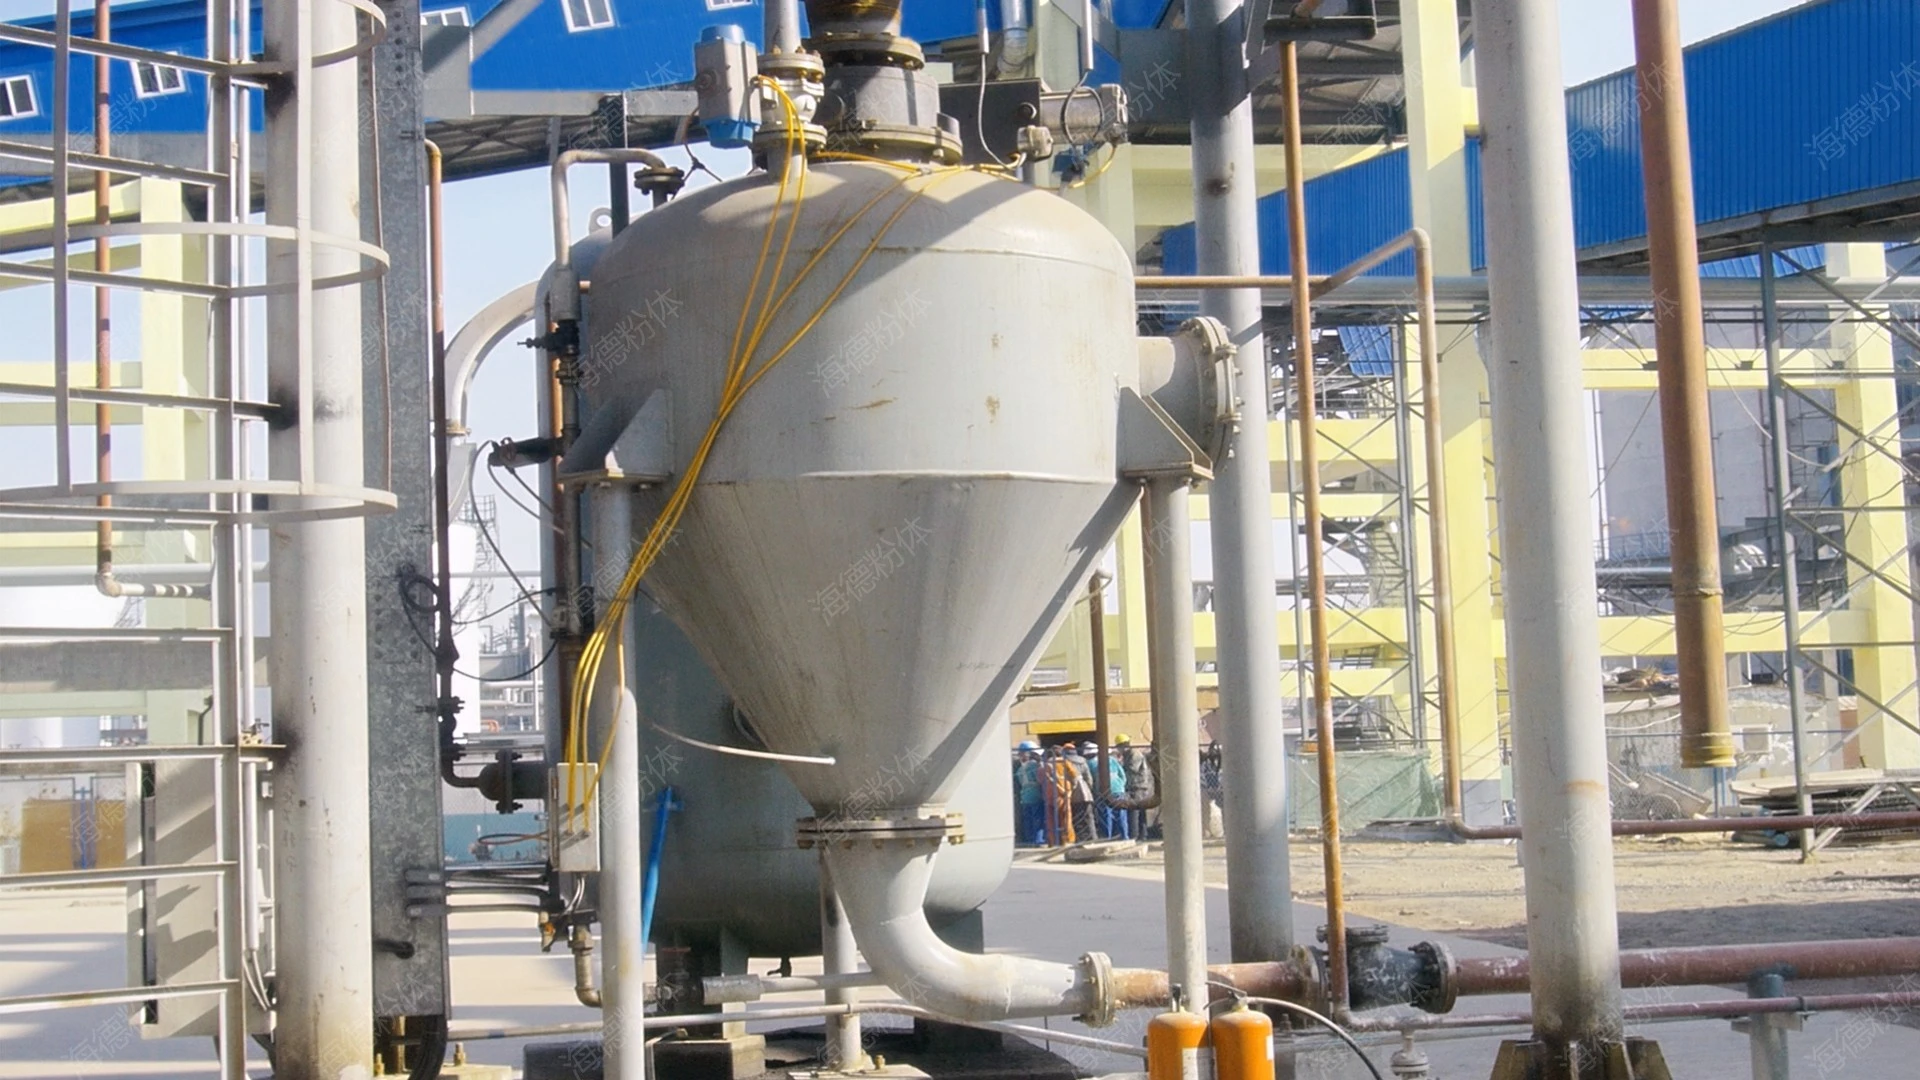
2. 环保无污染:采用封闭式输送设计,有效防止粉尘飞扬,减少对车间环境的污染,符合绿色生产与环保法规要求。系统配备高效除尘装置,粉尘回收率可达99%以上,降低物料损耗与处理成本。
3. 安全可靠:系统设计考虑防爆措施,避免粉尘爆炸风险。同时,自动化控制降低人为操作失误,配备压力传感器、温度传感器等安全装置,实时监测运行状态,有助于设备安全使用。
4. 适应性强:可输送多种形态的负极材料,如石墨、硅碳复合物、钛酸锂等,适应不同生产需求。系统可根据物料特性调整气流参数,如输送距离、压力、流量,实现灵活配置。

5. 自动化程度高:集成控制系统,支持远程监控与操作,提升管理效率。用户可通过上位机软件实时查看系统运行数据,进行参数调整与故障诊断,降低维护成本。
山东海德粉体工程有限公司作为专业的粉体输送设备制造商,专注于锂电池负极材料气力输送系统的研发与生产。公司拥有多年行业经验与技术积累,产品经过严格测试,符合锂电池负极材料输送的专业要求。我们提供定制化解决方案,根据客户生产规模、物料特性与场地布局设计系统,有助于高效正常运行。
公司团队由专业工程师组成,提供从现场勘察、方案设计、设备制造到安装调试的全程服务。我们注重客户需求,不断优化产品性能,提升输送效率与环保水平。同时,公司提供完善的售后服务,包括24小时响应、定期维护与技术支持,有助于设备持续运行。
如需了解更多关于锂电池负极材料气力输送系统的详细信息,或获取定制化方案,请联系公司联系人张经理,电话:15662777102。地址:山东济南,欢迎咨询。
服务热线
微信咨询
回到顶部


