铁屑粉体输送的原理及工作场景特点
铁屑作为一种常见的工业废料或原材料,在金属加工、铸造等行业中广泛存在。铁屑的输送通常面临粉尘飞扬、环境污染以及传统输送方式效率低下的问题。为了解决这些问题,铁屑气力输送系统应运而生,通过气力输送技术实现铁屑的高效、清洁运输。本文将深入探讨铁屑粉体输送的原理,并分析其工作场景的特点。


铁屑气力输送的核心工作原理
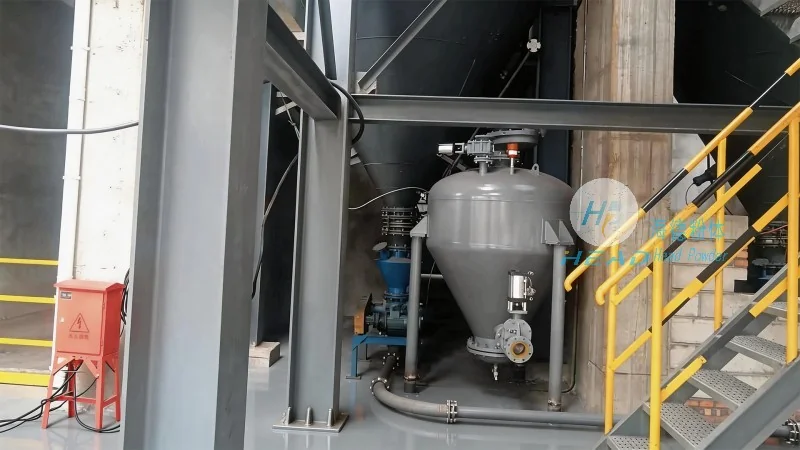
铁屑气力输送系统主要基于流体力学原理,通过压缩空气或真空设备产生气流,将铁屑颗粒悬浮并输送到指定位置。系统通常由供料装置、输送管道、分离设备以及收料装置组成。当压缩空气从风机进入管道时,铁屑颗粒被气流带动,形成气固两相流,从而实现长距离、无接触的输送。与传统的皮带输送、螺旋输送等方式相比,气力输送具有无粉尘泄漏、输送效率高、适应性强等优点。具体来说,正压气力输送系统通过高压风机将空气压入输送管道,推动铁屑颗粒前进;而负压系统则通过真空泵产生负压,将铁屑吸入管道。两种方式各有优劣,正压系统适用于短距离或水平输送,负压系统则更适用于长距离或垂直提升。在实际应用中,根据铁屑的粒度、密度以及输送距离等因素,选择合适的气力输送方式能够最大化系统效率。
铁屑气力输送系统的工作场景特点
铁屑气力输送系统广泛应用于铁屑处理、金属加工、铸造等工业场景。在铸造车间,铁屑通常从冲床、剪切机等设备产生,需要及时收集并输送至回炉处理。传统上,铁屑可能通过人工或小型输送设备处理,但这种方式不仅效率低,还容易造成粉尘污染。而气力输送系统则能够实现自动化、连续化输送,将铁屑从产生点直接输送到熔炉或存储仓。例如,在大型钢铁厂,铁屑气力输送系统可以覆盖整个车间,将分散的铁屑点集中收集,再通过管道输送到回炉,大大减少了人工干预和环境污染。此外,在金属加工行业,铁屑的输送同样需要高效、清洁的方式,气力输送系统能够适应不同粒度的铁屑,无论是细粉还是块状,都能稳定输送。工作场景中,系统通常需要与生产设备联动,实现自动启停,当铁屑产生时,输送系统自动启动,避免积压;当生产暂停时,系统停止工作,节省能源。这种自动化控制不仅提高了生产效率,还降低了操作人员的劳动强度。同时,铁屑气力输送系统还具有灵活的布局能力,可以根据车间空间布局调整管道位置,适应不同生产环境的需求。例如,在空间有限的铸造车间,可以通过垂直管道实现铁屑的垂直提升,再通过水平管道输送至指定位置,优化空间利用。总体而言,铁屑气力输送系统的工作场景特点在于其高效性、清洁性和自动化,能够满足不同工业场景的需求,提升生产效率和环保水平。