专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在工业生产中,粉体物料的输送与投料效率直接影响生产线的整体运行节奏与成本控制。吨包作为粉体物料的重要储存容器,其内的物料需要高效、安全地转移至生产设备中。吨包自动投料粉体输送线正是针对这一需求设计的专业设备,它通过较好的气力输送技术,实现了从吨包到生产线的自动化、连续化输送,为各类工业场景提供了高效、可靠的物料处理方案。本篇文章将详细解析该设备的原理、技术特点以及在不同行业中的典型应用场景。
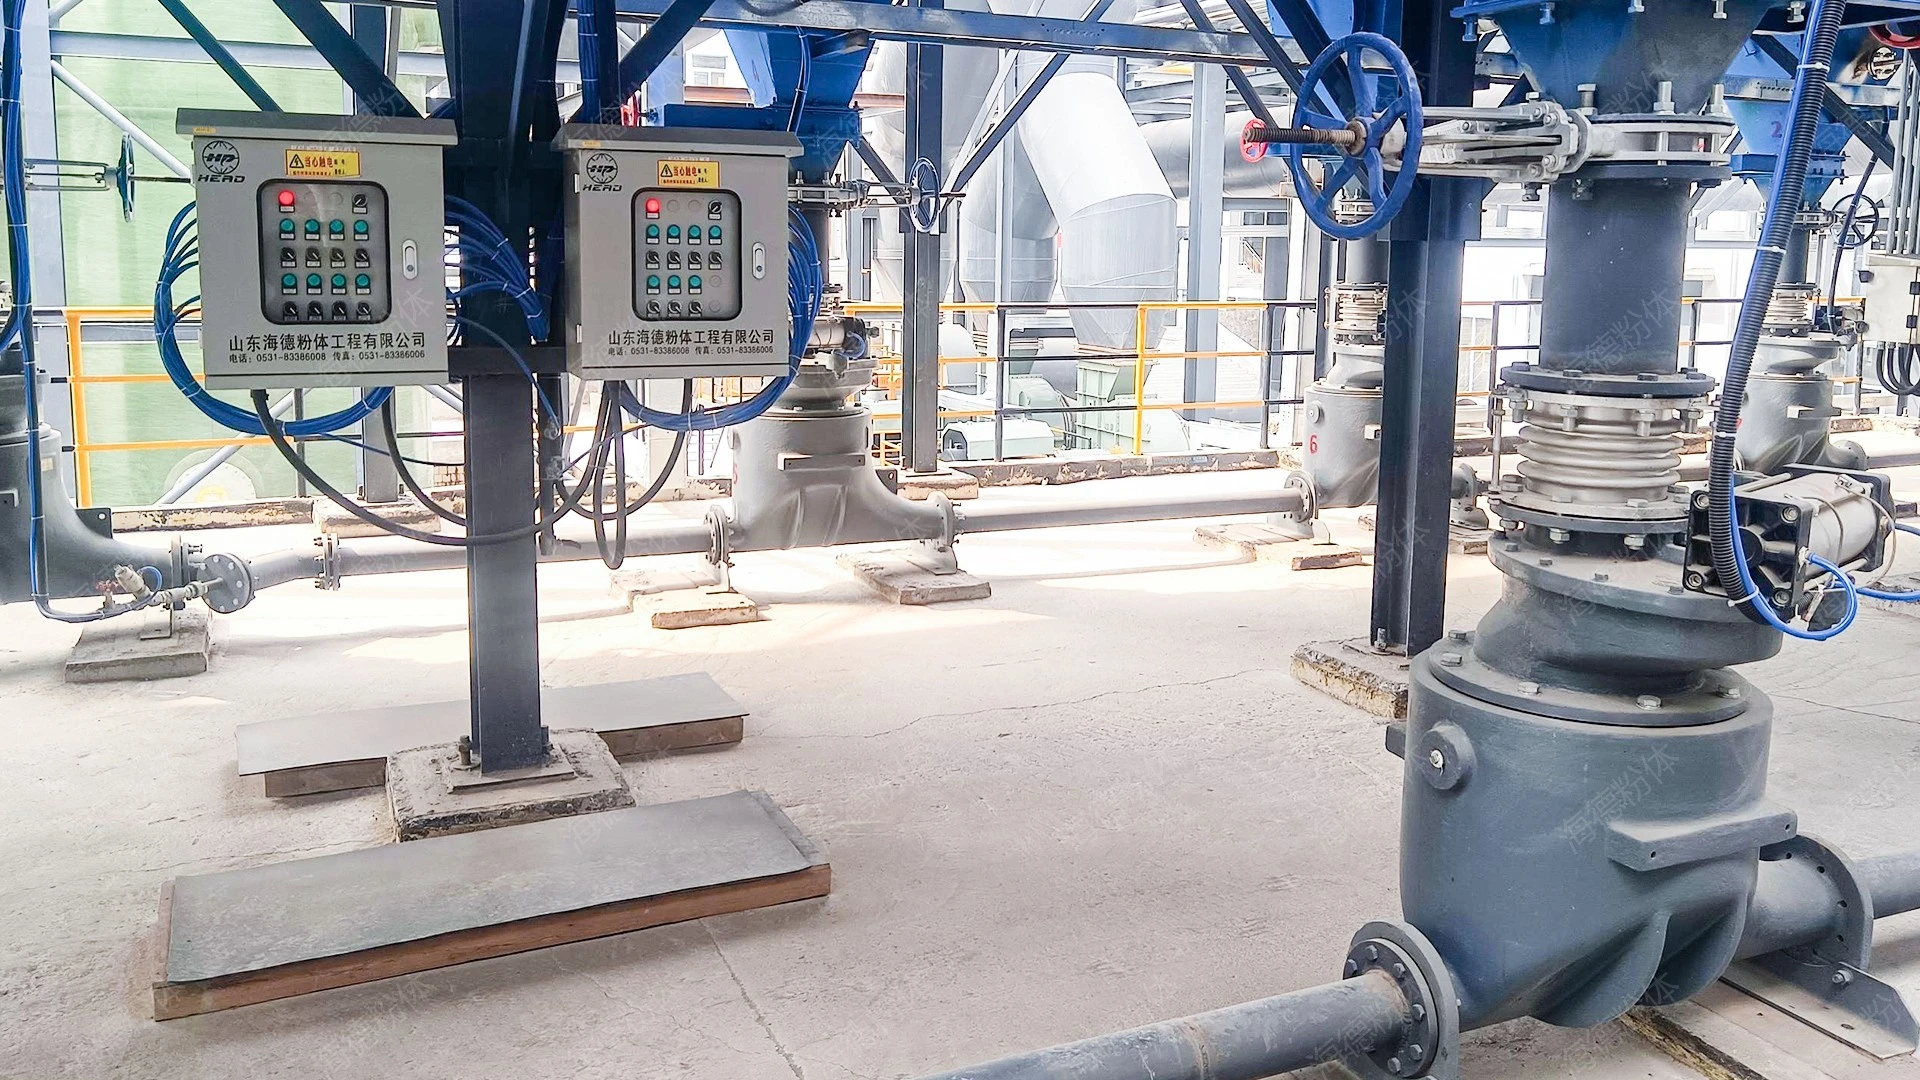
吨包自动投料气力输送系统是海德粉体工程有限公司自主研发的主要产品,专门用于处理吨包(通常指1吨容量的粉体储存袋)内的物料,并将其高效输送至生产线中的反应釜、混合机、包装设备等目标设备。该系统整合了自动化投料、气力输送、物料计量等功能,能够实现从吨包开包、物料吸出、输送至目标设备的全流程自动化操作,有所提升了粉体物料的处理效率与安全性。系统采用模块化设计,可根据客户的具体需求进行定制化配置,满足不同行业、不同物料的输送要求。
吨包自动投料粉体输送线的工作原理基于气力输送技术,通过压缩空气或真空负压将粉体物料从吨包中吸出并输送至目标设备。具体来说,系统通过输送管道内的气流运动,将粉体颗粒悬浮并携带至输送目的地。根据输送压力的不同,可分为正压气力输送(输送管内压力高于大气压)和负压气力输送(输送管内压力低于大气压)。对于吨包自动投料场景,通常采用负压输送方式,即通过真空泵在输送管道内形成负压,将吨包内的粉体物料吸入管道,再通过气流将其输送至目标设备。系统中的关键部件包括:吨包开包机构(如气动破包器)、吸料管、输送管道、气源设备(如真空泵或鼓风机)、物料分离器以及目标设备接口。这些部件协同工作,有助于物料从吨包中顺利吸出并高效输送。
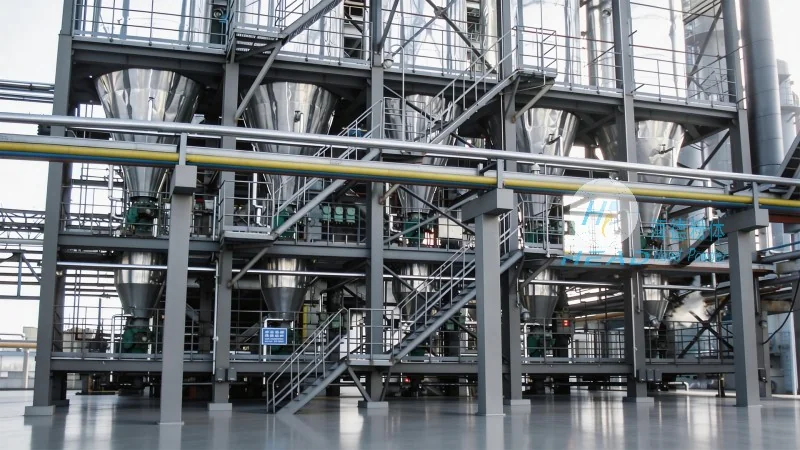
吨包自动投料粉体输送线相比传统的人工投料方式,具有显著的优势。首先,自动化程度高,实现了从吨包开包到物料输送的全流程无人操作,减少了人工干预,降低了人工成本与操作风险。其次,输送效率高,能够实现连续、稳定的物料输送,满足生产线的高产需求,避免了人工投料的间歇性,提高了生产线的整体产能。再者,物料损耗小,气力输送过程中,物料与设备接触面积小,且输送管道密封性好,有效减少了物料的飞扬与损耗,尤其适用于易结块、易吸湿的粉体物料。此外,系统具有较好的适应性,可根据物料的特性(如颗粒大小、密度、流动性)调整输送参数,有助于输送过程的稳定与可靠。海德粉体公司通过对设备参数的优化与控制,进一步提升了系统的性能,使其能够适应更广泛的工业应用场景。
吨包自动投料粉体输送线在多个工业领域得到了广泛应用,以下列举几个典型场景:

1. 化工行业:在化肥、农药、化工原料的生产中,吨包常用于储存各类粉体原料。吨包自动投料系统可将吨包内的原料高效输送至反应釜或混合设备,有助于生产过程的连续性。例如,在化肥生产中,系统可将尿素、磷肥等粉体原料从吨包中输送至造粒设备,提高生产效率,减少人工操作带来的粉尘污染。
2. 食品行业:在面粉、奶粉、糖粉等食品粉体的加工中,吨包自动投料系统实现了从储存到生产线的自动化输送。系统采用封闭式输送,有效防止了粉尘飞扬与交叉污染,符合食品行业的卫生标准。例如,在面粉加工厂,系统可将储存的面粉从吨包中输送至磨粉机或包装设备,有助于产品质量与生产效率。
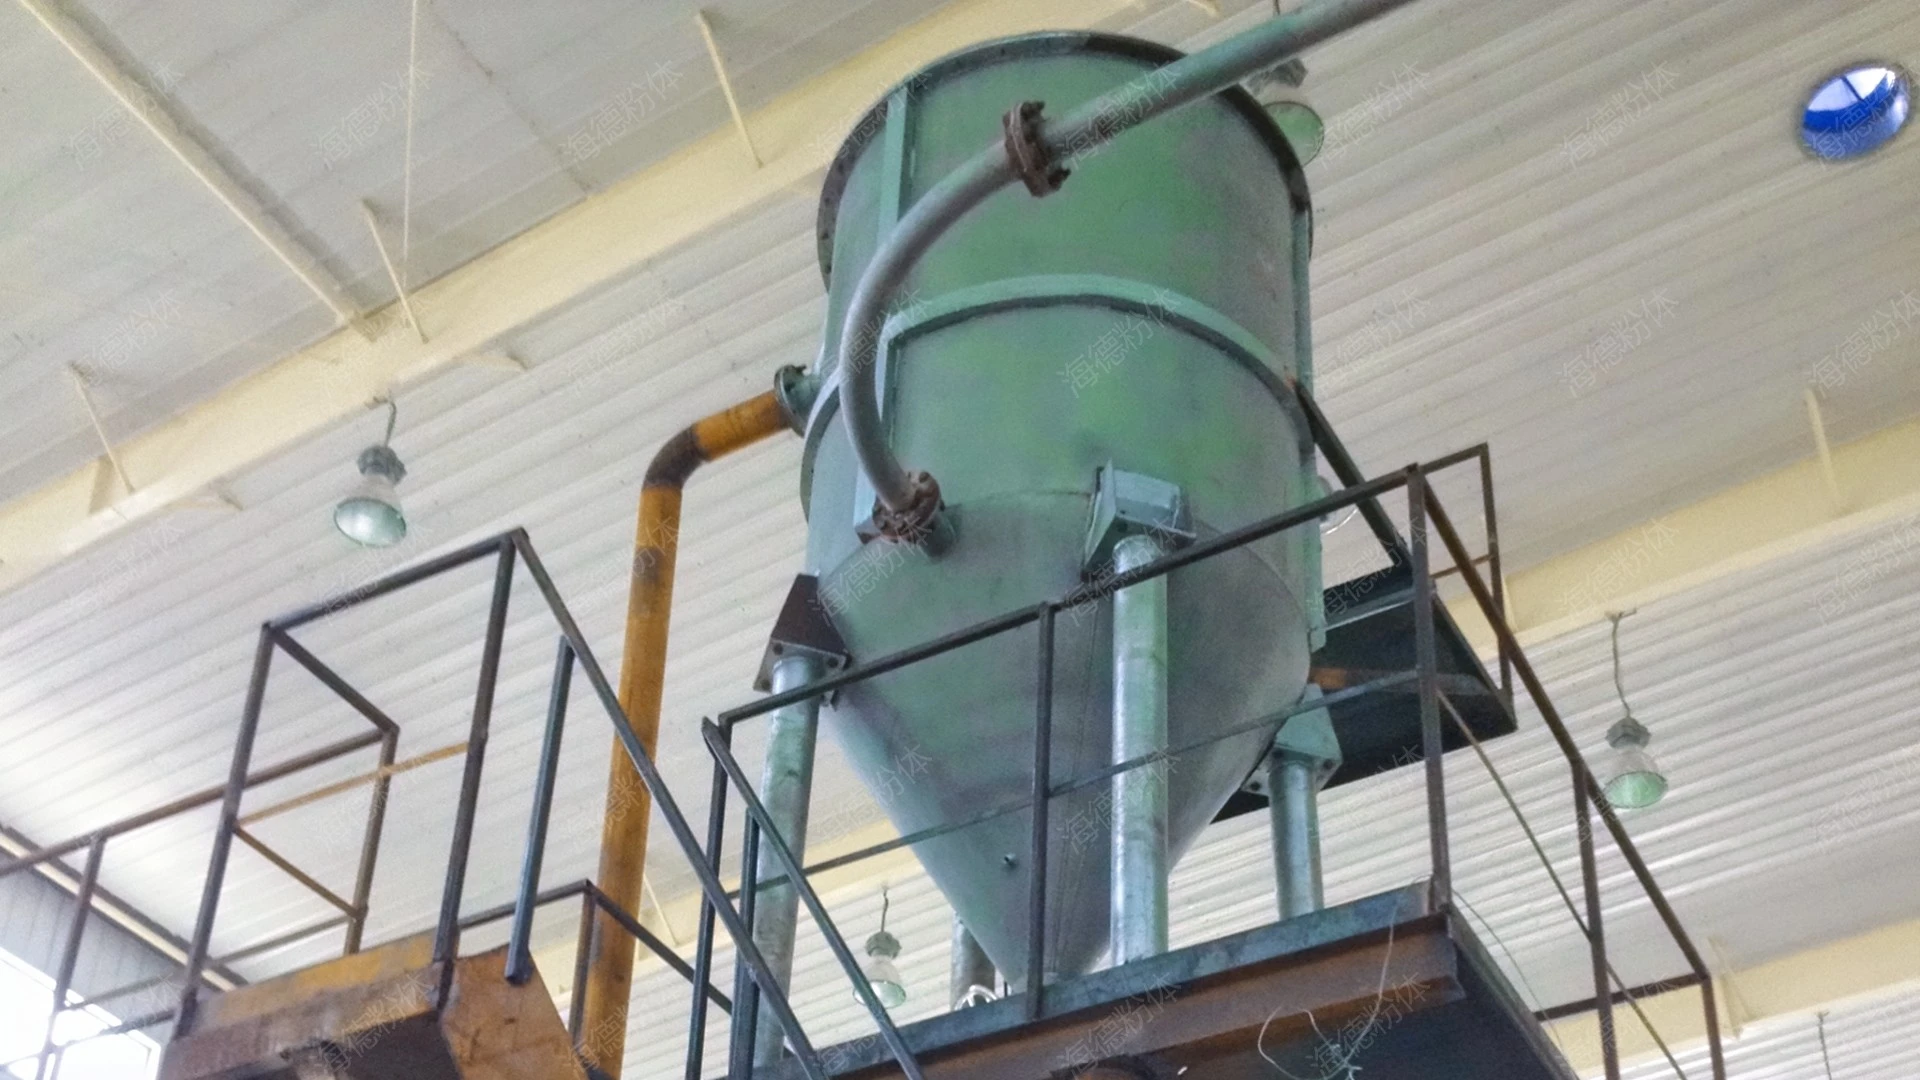
3. 制药行业:在原料药、中间体等粉体物料的输送中,吨包自动投料系统具有严格的卫生与密封要求。系统采用无菌设计,有助于物料在输送过程中不受污染,符合药品生产质量管理规范(GMP)的要求。例如,在制药企业的原料药生产中,系统可将吨包内的原料输送至反应釜或干燥设备,支持药品生产的质量与安全。
4. 工业其他领域:在陶瓷、建材、冶金等行业,吨包自动投料系统也广泛应用于粉体物料的输送。例如,在陶瓷生产中,系统可将陶土、长石等粉体原料从吨包中输送至混合机或成型设备,提高生产效率,降低人工成本。
服务热线
微信咨询
回到顶部


