专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在铸造工业中,铸造砂作为核心原料,其高效、稳定的输送是支持生产连续性的关键环节。传统的输送方式如皮带机、螺旋输送机在处理铸造砂时,常面临粉尘飞扬、设备磨损严重、输送效率低下等问题。为此,铸造砂粉体输送线应运而生,通过气力输送技术实现了对铸造砂的现代化、智能化输送。本文将深入解析铸造砂粉体输送线的核心原理,并详细阐述其在不同工作场景下的应用特点与优势。
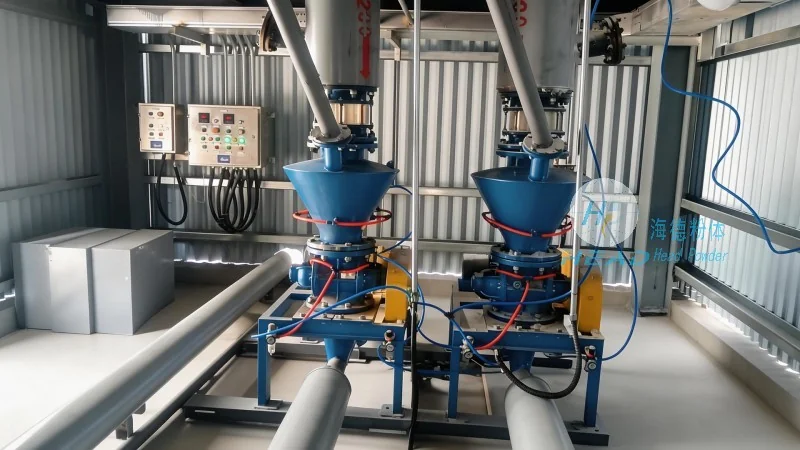


铸造砂粉体输送线主要基于气力输送原理,通过将空气与物料混合,利用气流的动能将物料输送到指定位置。根据气流压力的不同,气力输送系统可分为正压气力输送和负压气力输送两种主要类型。正压系统通过压缩空气将物料从供料点吹送至接收点,适用于短距离、高浓度物料的输送;而负压系统则通过吸嘴吸入物料,适用于长距离、低浓度或需要从多个点收集物料的场景。对于铸造砂这类颗粒较大、密度较高的物料,通常采用正压气力输送系统,通过高压力的压缩空气将物料从料仓或混砂机中吹出,进入输送管道。在输送过程中,铸造砂颗粒与气流充分混合,形成气固两相流,在管道内高速运动,最终到达分离器,实现物料与空气的分离。
具体来说,正压气力输送系统的工作流程包括:物料通过星型给料机或螺旋供料机进入供料器,压缩空气从供料器底部或侧面喷出,将物料吹入输送管道。输送管道通常采用耐磨损的不锈钢或耐磨塑料材质,以应对铸造砂的硬度和磨蚀性。在输送过程中,气流速度需保持在通常范围(通常为20-30m/s),以有助于物料能被有效输送且不发生堵塞。当物料到达接收点后,进入旋风分离器,通过离心力将物料从气流中分离出来,分离后的物料落入接收容器,而空气则通过除尘设备过滤后排放,实现环保处理。整个过程中,系统通过压力传感器和流量控制阀维持稳定的气流压力和速度,有助于输送的连续性和稳定性。
服务热线
微信咨询
回到顶部


