谷氨酸钠物料输送的原理及工作场景特点
在食品添加剂及化工原料的生产与加工中,谷氨酸钠作为关键的调味剂和原料,其高效、安全的物料输送是支持生产连续性和产品质量的核心环节。传统的输送方式如皮带输送机、斗式提升机等,在处理易结块、易扬尘的谷氨酸钠颗粒时,往往面临污染风险、效率低下或维护复杂等问题。为此,气力输送技术凭借其独特的优势,成为谷氨酸钠物料输送的可作为选择。本文将深入解析谷氨酸钠物料输送的原理,并介绍海德粉体在气力输送系统方面的专业解决方案,帮助用户全面了解该技术在不同工作场景下的应用特点与优势。
谷氨酸钠物料输送的原理解析——气力输送技术的核心机制
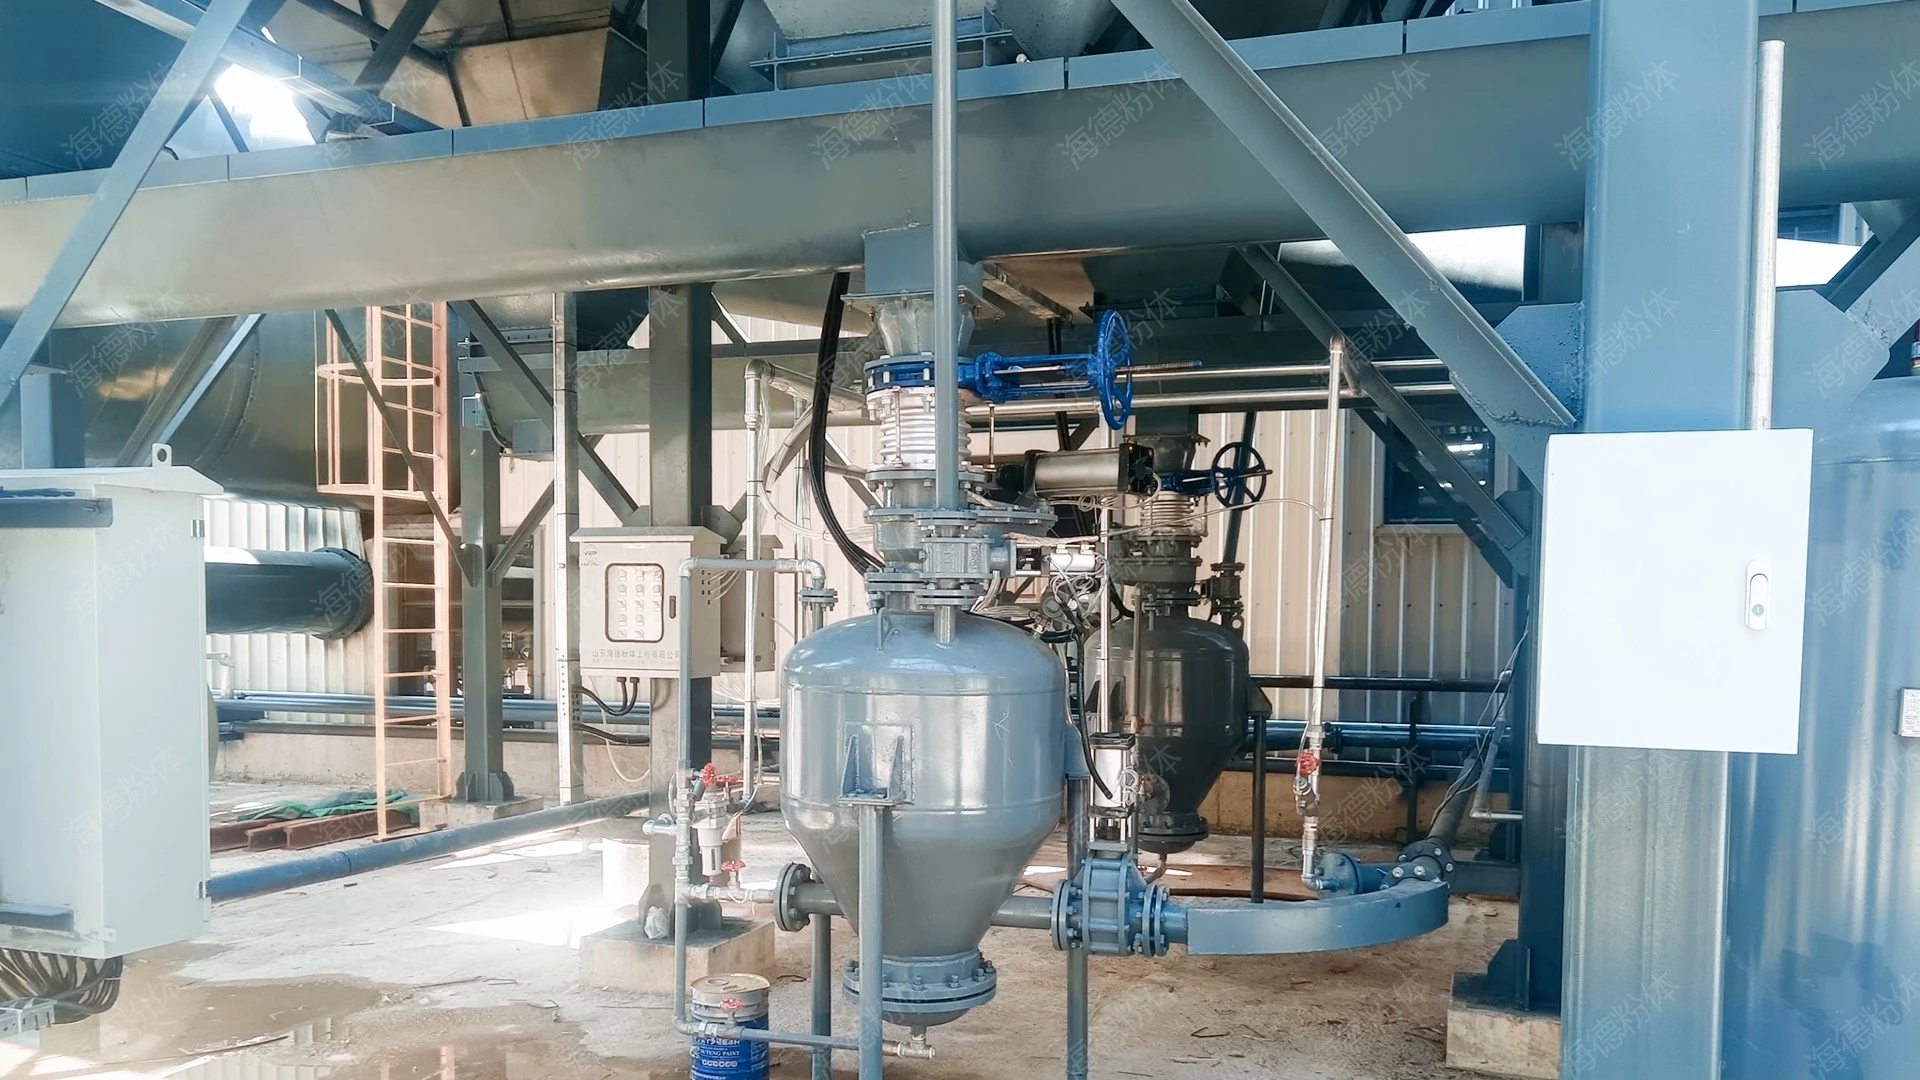
气力输送是一种利用气体(通常为空气)作为载体,通过气流将固体颗粒物料从一处输送到另一处的输送技术。根据气流压力的不同,气力输送可分为正压输送(压送式)和负压输送(吸送式)。对于谷氨酸钠这类颗粒状物料,正压输送因其输送距离长、效率高且对物料污染小,更常被采用。其工作原理为:通过风机产生的高压气流,将物料从供料设备(如星型阀或螺旋输送机)送入输料管,物料在气流中呈悬浮状态随气流运动,最终在分离器中因重力沉降,被分离收集。输料管内的气流速度需高于物料的悬浮速度,有助于物料被稳定输送。分离器通常采用旋风分离或袋式除尘的方式,将物料与空气分离,空气经除尘后排出,物料则被送至接收设备。
海德粉体谷氨酸钠气力输送系统的设备构成与工作流程
海德粉体作为专业的粉体工程解决方案提供商,其谷氨酸钠气力输送系统由多个关键设备组成,形成完整的输送流程。系统主要包括:1. 供料设备:通常采用星型卸料器或螺旋输送机,用于将谷氨酸钠物料从储存仓或包装设备中均匀、连续地送入输料管。星型阀通过旋转的叶片将物料排出,控制输送量,且密封性能好,防止粉尘外泄;螺旋输送机则通过螺旋叶片的旋转推动物料前进,适用于输送量较大的场景。2. 输料管:采用不锈钢或食品级塑料材质,内壁光滑,减少物料与管壁的摩擦,避免物料结块。输料管的直径根据输送量、物料颗粒大小和输送距离确定,通常为50-200mm,长度可达数十米甚至上百米。3. 分离器:采用旋风分离器或袋式除尘器,将输送后的物料与空气分离。旋风分离器通过离心力将颗粒物从气流中分离,适用于颗粒较大的物料;袋式除尘器则通过滤袋过滤,适用于细颗粒物料的收集,且过滤效率高。4. 风机:作为系统的动力源,提供输送所需的气流压力和流量。风机通常采用离心式或罗茨式,根据系统压力和流量需求选择,有助于气流稳定。5. 控制系统:包括压力传感器、流量计、阀门等,用于实时监测和控制系统的运行状态,如气流压力、输送量等,有助于系统正常运行。

工作流程为:物料从储存仓进入供料设备,通过供料设备均匀送入输料管;风机产生的高压气流将物料带入输料管,物料在气流中悬浮并随气流运动;物料到达分离器后,因重力沉降与空气分离;分离后的物料被送至接收设备(如包装机或下一道工序的设备),空气则经除尘后排出。整个流程连续、稳定,可实现自动化控制,减少人工干预。
不同工作场景下的应用特点——从食品加工到化工生产的适配性
谷氨酸钠气力输送系统在不同行业的工作场景中展现出独特的适应性,主要特点包括:1. 食品加工行业:在谷氨酸钠的生产、包装及输送过程中,卫生要求极高。海德粉体的气力输送系统采用食品级不锈钢材质,无死角设计,且密封性能好,有效防止粉尘污染和交叉污染。系统运行过程中无机械接触,避免物料被金属或橡胶部件污染,有助于产品符合食品卫生标准。例如,在调味品生产线的原料输送环节,该系统可高效输送谷氨酸钠,同时保持生产环境的洁净。2. 化工行业:对于化工原料中的谷氨酸钠(如作为发酵原料或中间体),气力输送系统可处理颗粒状、易结块的物料,输送效率高,且耐腐蚀。系统可根据物料特性调整气流参数,有助于物料稳定输送,减少输送过程中的损耗。3. 仓储与物流:在仓库的装卸环节,气力输送系统可将谷氨酸钠从仓库内输送至包装设备或运输车辆,实现自动化装卸,提高仓储效率。系统可根据输送距离和输送量调整设备参数,适应不同仓库规模的需求。

海德粉体气力输送设备的优势——高效、卫生、节能的实践证明
相比传统的皮带输送机、斗式提升机等输送设备,海德粉体的谷氨酸钠气力输送系统具有应用优势:1. 高效输送:气力输送可实现连续、稳定的物料输送,输送速度可达10-30m/s,输送距离可达数百米甚至更远,相比皮带输送机的输送距离限制,气力输送更灵活。2. 卫生安全:系统采用封闭式输送,无粉尘外泄,且无机械接触,避免物料污染,适用于食品、医药等对卫生要求高的行业。3. 节能环保:相比斗式提升机等设备,气力输送系统的能耗较低,且通过分离器回收的空气可循环利用,减少能源浪费。4. 维护简便:系统部件少,结构简单,维护周期长,且故障率低,降低了企业的维护成本。5. 适应性广:可根据物料特性、输送距离、输送量等需求定制系统,满足不同客户的具体要求。
实际工作场景案例——食品加工企业的物料输送解决方案
以某大型调味品生产企业为例,该企业采用海德粉体的谷氨酸钠气力输送系统,解决了传统输送方式带来的污染和效率问题。该企业生产线的谷氨酸钠原料输送环节,原采用皮带输送机,但存在粉尘飞扬、物料结块、污染生产环境等问题。引入海德粉体的气力输送系统后,系统通过星型阀均匀供料,风机产生的高压气流将物料输送至包装设备,分离器有效收集物料并除尘。实施后,该企业实现了物料输送的连续化、自动化,输送效率提升约30%,物料损耗减少约15%,生产环境更加洁净,符合食品卫生标准。企业负责人表示,海德粉体的气力输送系统不仅解决了传统输送的痛点,还提升了生产效率,降低了运营成本。