吨包自动投料物料输送系统的原理及工作场景特点
吨包自动投料气力输送系统是现代工业生产中高效、环保的物料输送解决方案,广泛应用于化工、食品、建材等多个行业。本文将详细介绍该系统的核心原理、工作流程、应用特点及优势,帮助用户全面了解其性能与价值。
吨包自动投料气力输送系统的核心原理解析
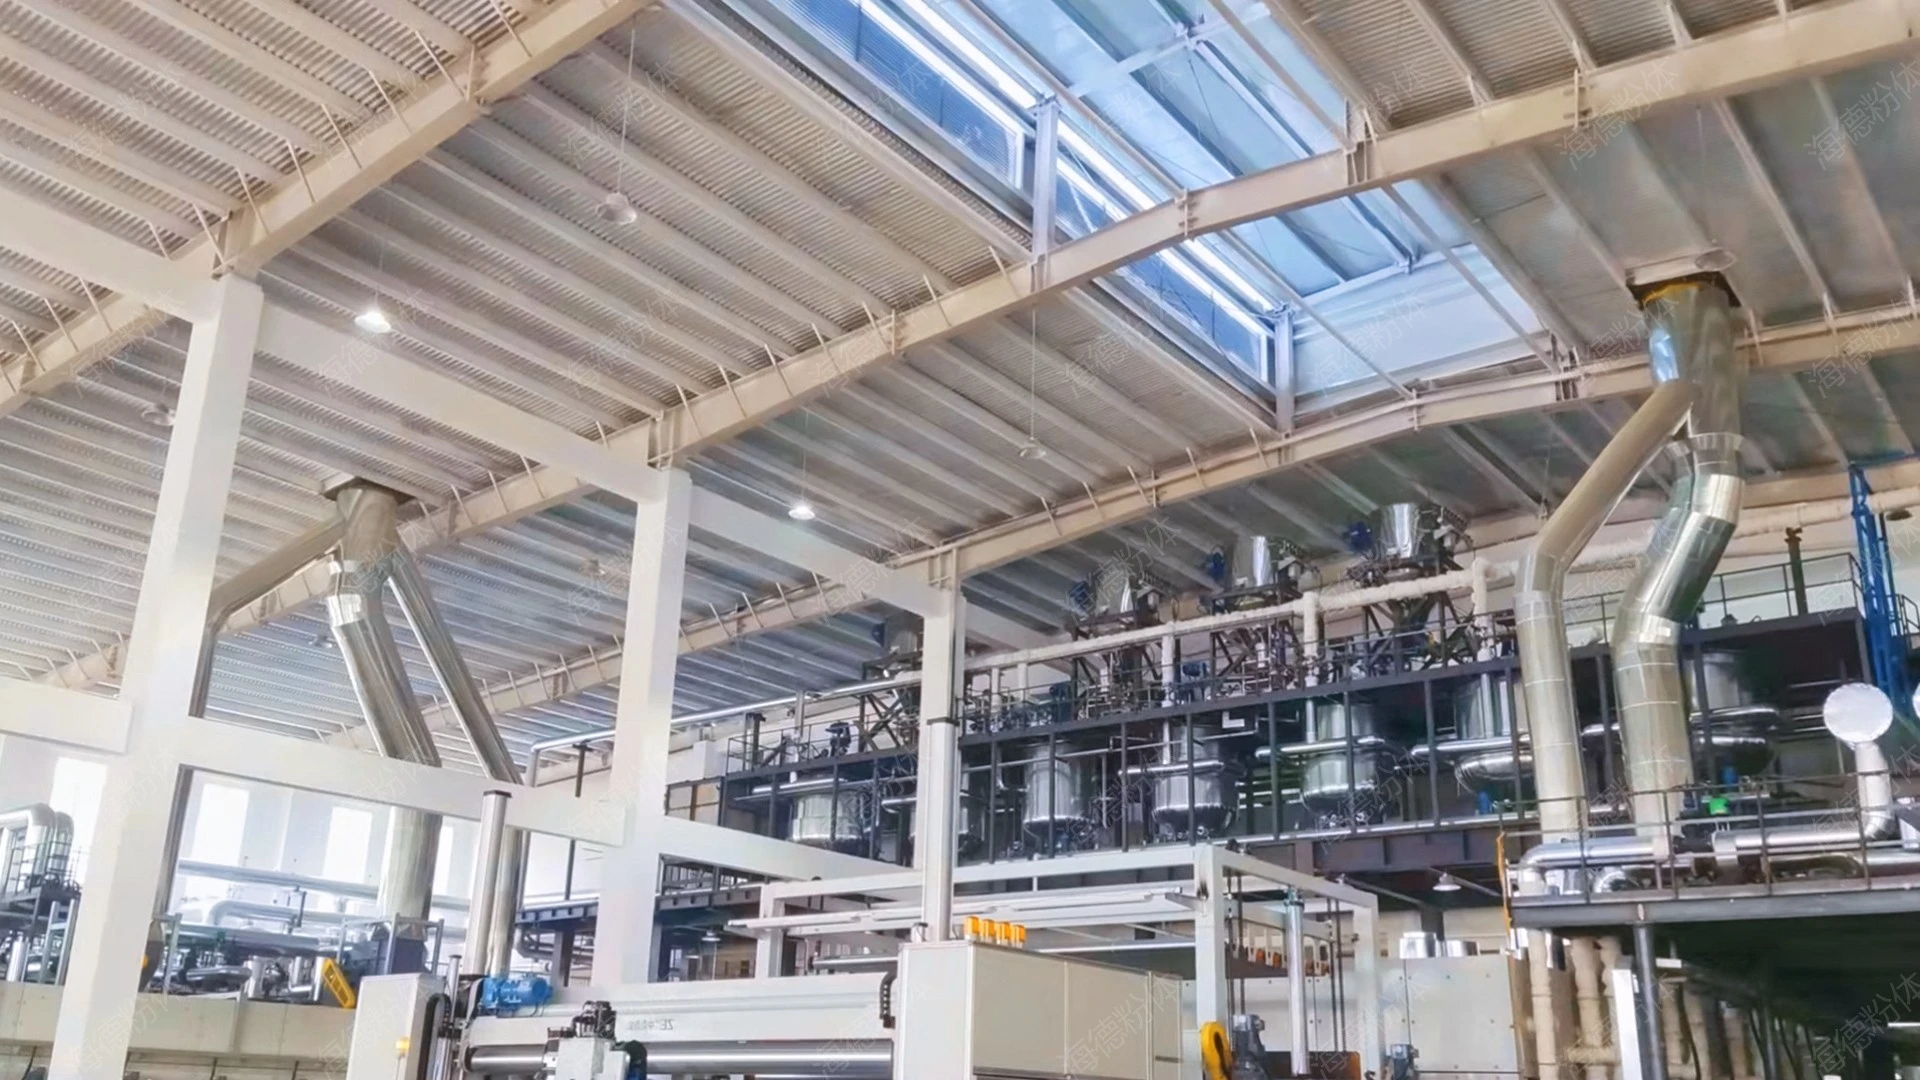
气力输送技术通过气流将粉体或颗粒物料输送,分为正压和负压两种。吨包自动投料系统整合了气化、输送、控制等模块,其核心原理是利用压缩空气将吨包内的物料气化成流态,通过管道输送到指定位置。系统中的气化器是关键部件,通过向吨包内注入压缩空气,使物料形成气固两相流,从而实现物料的输送。海德粉体工程师在系统设计时,充分考虑了物料的特性(如密度、流动性、粉尘爆炸风险等),选择合适的气化压力和输送风速,有助于物料输送的可靠性和安全性。此外,系统通过传感器检测吨包的重量或位置信号,实现自动启停控制,有助于输送过程的连续性和稳定性。
系统工作流程详解:从吨包到生产线的高效转换
当吨包被放置在系统指定的料斗上方时,安装在料斗内的传感器(如重量传感器或光电传感器)会实时监测吨包的重量或位置信号。一旦检测到有效信号,控制系统会自动启动气化器,向吨包内的物料注入压缩空气,使物料气化并形成气固两相流。气固混合物在输送管道内以通常速度流动,通过管道的弯头、变径等部件,将物料输送到生产线的料仓或反应釜。在输送终点,卸料器(如旋风分离器或脉冲布袋除尘器)将物料从气流中分离,并收集到目标容器中。整个过程中,系统通过PLC或变频器控制气流速度和压力,有助于物料输送的均匀性和稳定性,避免堵塞或泄漏。海德粉体通过优化控制系统,使物料输送的连续性达到99%以上,有效支持生产线的正常运行。
多场景应用特点:适配化工、食品、建材等行业的物料输送需求
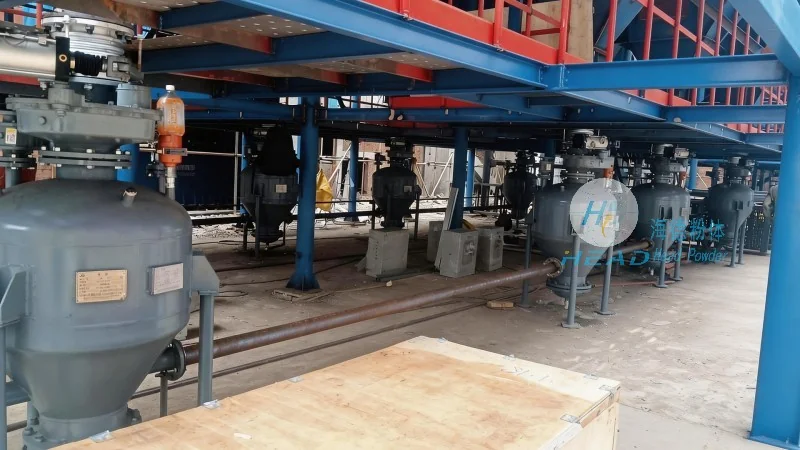
吨包自动投料气力输送系统广泛应用于多个行业,其适应性体现在对不同物料的处理能力和环境条件的适应。在化工行业,系统耐腐蚀设计(如采用316L不锈钢材质)有助于在强酸强碱环境下的稳定性,可用于输送硫酸、碳酸钙、颜料等粉体物料。在食品行业,系统采用食品级材料(如304不锈钢、食品级橡胶密封件),满足GMP标准,用于输送面粉、奶粉、预混料等原料,有助于产品卫生安全。在建材行业,系统的大口径输送管道和耐磨材料(如高铬合金)延长使用寿命,可用于输送水泥、石灰石、骨料等颗粒物料。此外,系统可根据不同物料的特性调整参数,如输送风速、气化压力,适应不同工况需求,如高温、低温或高湿度环境下的物料输送。
技术优势与性能表现:提升生产效率与降低运营成本
相比传统的人工投料或机械输送方式,吨包自动投料气力输送系统具有显著的技术优势。首先,自动化程度高,减少人工干预,降低人工成本和劳动强度。其次,输送效率高,可实现连续、稳定输送,满足大规模生产需求,相比传统方式,输送效率提升30%以上。再次,环保性能好,通过布袋除尘器等设备收集粉尘,减少环境污染,符合环保法规要求,粉尘排放量减少80%以上。此外,系统维护方便,关键部件(如气化器、输送管道)采用模块化设计,故障率低,维修成本低。海德粉体通过优化系统结构,使能耗降低20%左右,有效降低企业运营成本,同时提高生产线的整体竞争力。
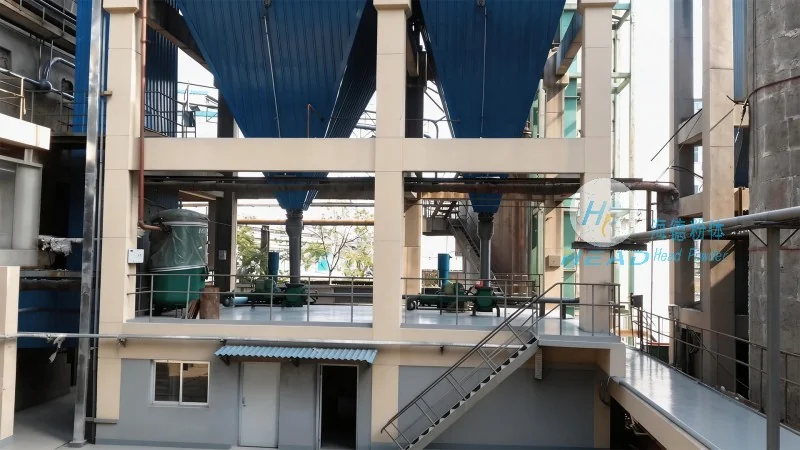
实际案例分享:某化工企业通过系统实现生产效率提升
山东某化工企业原本采用人工卸料和皮带输送的方式,存在效率低、粉尘污染严重的问题。引入海德粉体的吨包自动投料气力输送系统后,生产效率有所提升。该企业使用系统输送碳酸钙粉体,原本需要2名工人每小时处理1吨物料,现在系统自动完成,每小时可处理2.5吨,效率提升125%。同时,粉尘排放量减少80%,符合环保要求。企业负责人表示:“海德粉体的系统不仅提高了生产效率,还降低了环保成本,非常值得推荐。我们后续还会考虑为其他生产线配备类似的系统。”
专业服务与定制化解决方案:山东海德粉体工程有限公司的全方位支持
山东海德粉体工程有限公司作为专业的粉体工程解决方案提供商,致力于为客户提供优良品质的吨包自动投料气力输送系统。公司位于山东济南,拥有专业的研发团队和制造基地,能够根据客户的具体需求提供定制化解决方案。从系统设计、设备制造、安装调试到后期维护,海德粉体提供全方位服务。公司联系人张经理,联系电话15662777102,地址在山东济南。客户可通过电话或来访咨询,公司技术人员会根据客户的生产需求、物料特性、场地条件等,设计优选的系统方案,有助于系统与客户生产线的稳定匹配。例如,针对化工企业的腐蚀性环境,海德粉体提供耐腐蚀型系统;针对食品企业的卫生要求,提供食品级系统;针对建材企业的重载需求,提供耐磨型系统。海德粉体以专业的技术和服务,帮助客户解决物料输送难题,提升生产效率,降低运营成本。