食品添加剂物料输送线的原理及工作场景特点
在食品添加剂的生产与加工过程中,物料的输送环节直接影响生产效率、产品质量及生产安全。针对食品添加剂这类颗粒状、粉末状物料的特性,专业的物料输送设备显得尤为重要。本文将深入解析食品添加剂物料输送线的核心原理,并介绍其在不同工作场景下的应用特点,同时结合海德粉体公司的专业产品,为相关企业提供参考。
食品添加剂物料输送线的核心原理解析
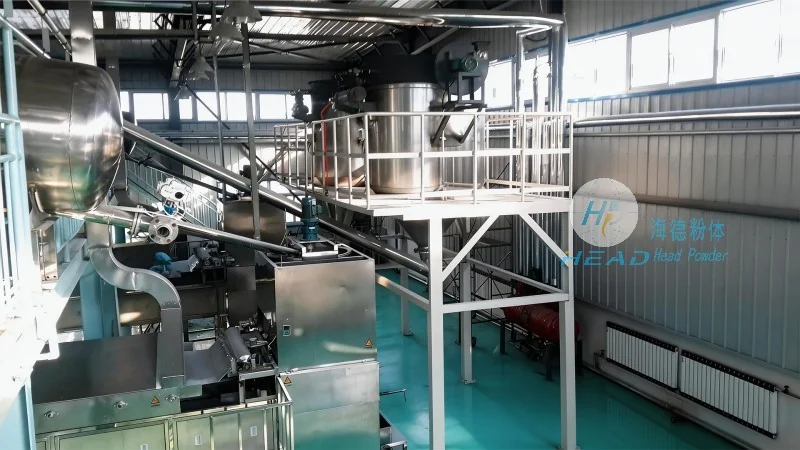
食品添加剂物料输送线通常采用气力输送技术,其基本原理是通过压缩空气或负压气流,将物料从供料点输送到接收点。整个系统由供料器、输料管、分离器、除尘器等关键组件构成。当物料进入供料器后,通过星型阀或螺旋供料器等设备将物料均匀送入输料管,与气流混合后,在管道内形成流态化或悬浮状态,借助气流的动能实现物料的输送。在接收端,通过分离器将物料与空气分离,物料落入接收容器,空气则通过除尘器处理后排空。这种密闭的输送方式有效避免了物料与外界环境的接触,减少了粉尘飞扬和交叉污染的风险,符合食品添加剂生产中的卫生要求。
食品添加剂行业对输送效率与安全性的高要求
食品添加剂的生产过程对物料输送的效率、卫生性和稳定性有严格要求。一方面,食品添加剂的颗粒大小、密度、流动性等物理特性各不相同,需要输送设备能够适应不同物料的输送需求;另一方面,生产环境需要保持洁净,避免物料污染或交叉污染,因此气力输送的密闭性优势尤为关键。传统的人工或机械输送方式往往存在粉尘飞扬、物料损耗大、卫生难以控制等问题,而气力输送系统能够在密闭环境中实现物料的连续、稳定输送,有所改善生产效率,同时支持产品质量与生产安全。
气力输送系统在食品添加剂生产中的典型工作场景
食品添加剂物料输送线广泛应用于生产流程的多个环节,常见的工作场景包括:从原料仓库到生产线的物料输送,如将袋装或散装食品添加剂通过气力输送设备送入混合设备或反应釜;在生产过程中的中间物料输送,如从反应釜到干燥设备的物料转移;以及成品包装前的物料输送,如从包装线到成品仓库的物料输送。例如,在济南某食品添加剂企业,海德粉体的气力输送系统成功应用于从原料仓到混合机的物料输送,实现了物料的连续、无粉尘输送,有所改善了生产线的自动化水平。
海德粉体食品添加剂气力输送系统的技术优势
作为专业的粉体工程解决方案提供商,山东海德粉体工程有限公司(简称海德粉体)针对食品添加剂行业的需求,推出了专业的食品添加剂气力输送系统。该系统具有以下技术优势:首先,系统设计符合食品卫生标准,所有接触物料的部件均采用食品级材料,有助于物料在输送过程中不受污染;其次,系统可根据物料的特性进行定制化设计,包括输送量、压力范围、输送距离等参数,满足不同生产规模的需求;再者,系统采用节能型风机与优化的管道布局,降低了运行能耗,同时提高了输送效率;此外,系统配备智能控制系统,可实现远程监控与操作,提升了生产的便捷性与安全性。这些优势使得海德粉体的食品添加剂气力输送系统能够改善食品添加剂生产中的物料输送难题,提升生产效率与产品质量。
气力输送设备的关键组件与性能表现
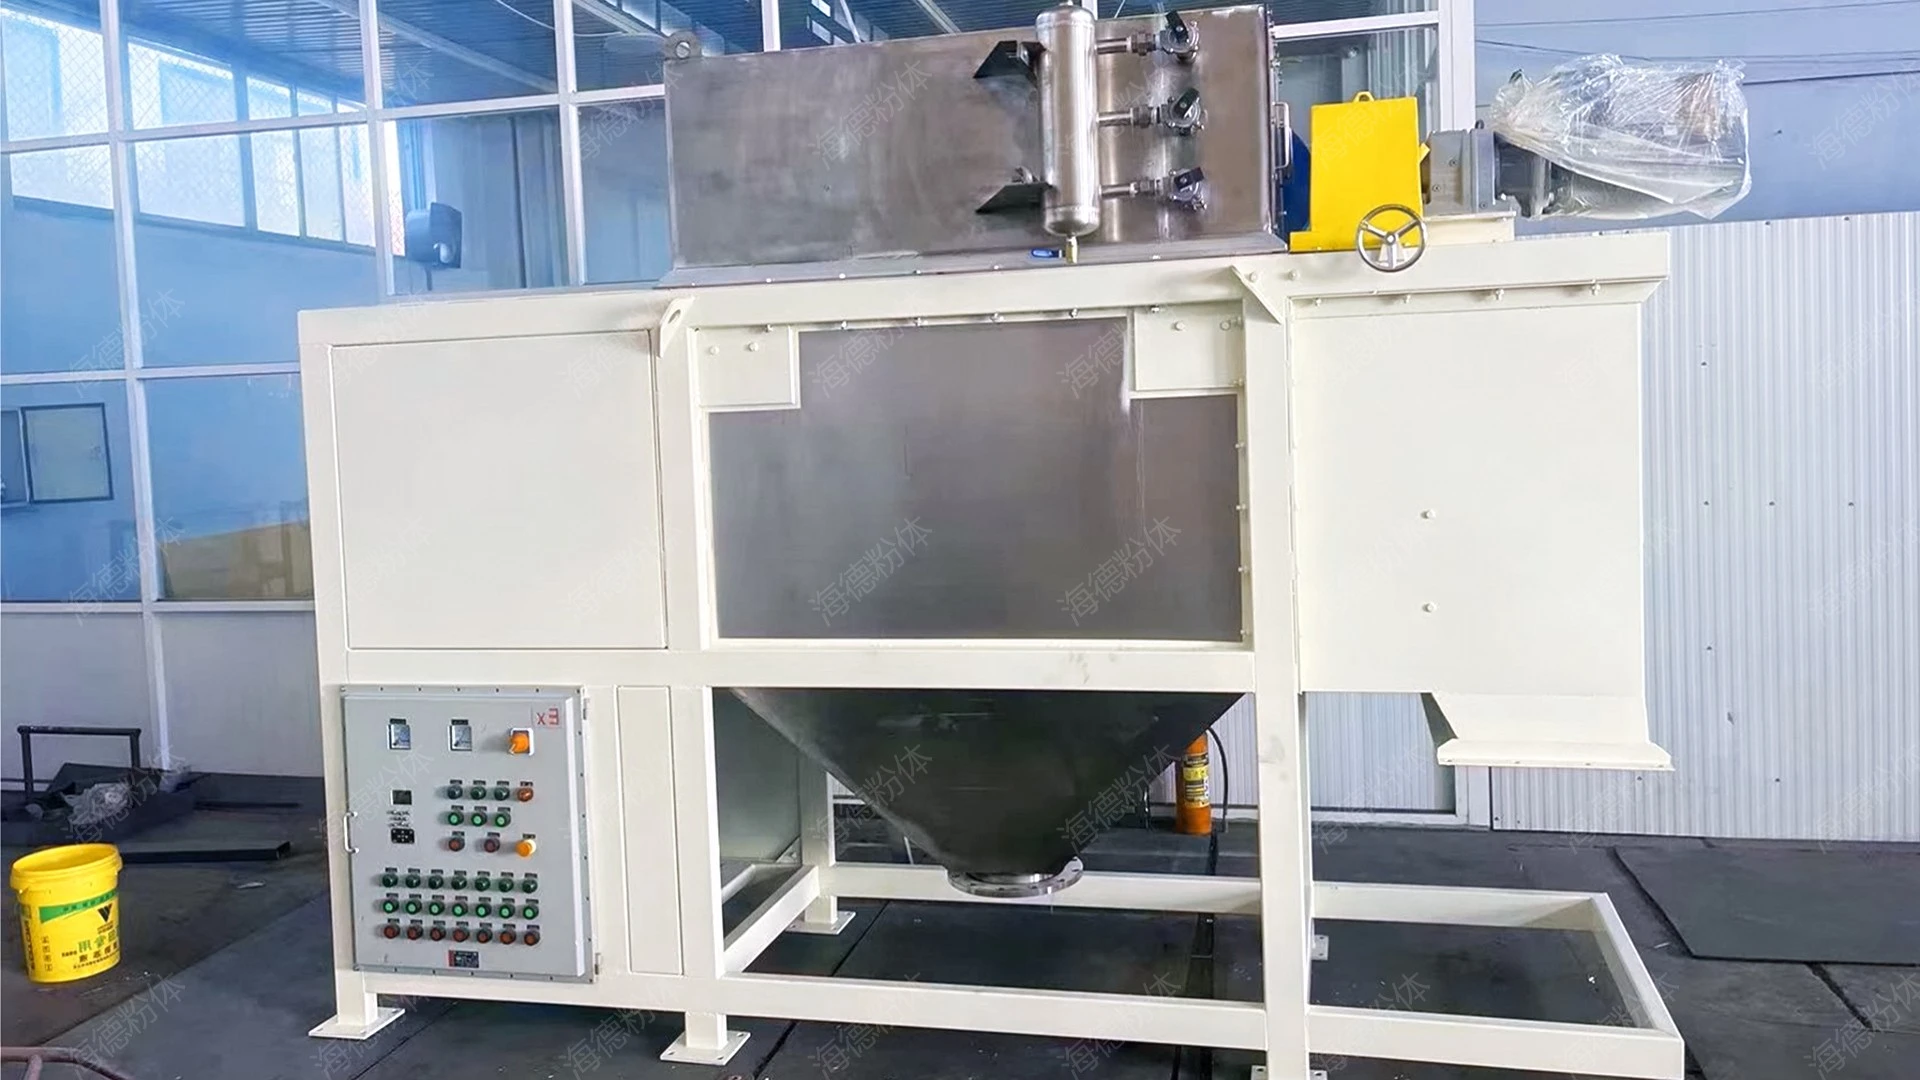
食品添加剂气力输送系统的关键组件包括供料器、输料管、分离器、除尘器及风机等。供料器是系统的关键入口设备,通常采用星型阀或螺旋供料器,能够均匀、连续地输送物料,避免物料堵塞或输送不均。输料管采用耐腐蚀、耐磨损的材料,如不锈钢或塑料,有助于持续运行。分离器用于在接收端将物料与空气分离,通常采用旋风分离器或袋式除尘器,分离效率高,能够有效回收物料。除尘器则对输送过程中产生的粉尘进行净化处理,有助于排放符合环保要求。风机是系统的动力源,根据输送方式(正压或负压)选择不同类型的风机,如罗茨风机或离心风机,提供足够的气流压力与流量。这些组件的协同工作,使得气力输送系统能够实现高效、稳定的物料输送。

实际应用中的效率与成本优势
在实际应用中,食品添加剂气力输送系统相比传统输送方式具有显著的优势。例如,某食品添加剂企业采用海德粉体的气力输送设备后,物料输送效率提升了30%以上,同时减少了人工操作与物料损耗,降低了生产成本。此外,密闭的输送方式减少了粉尘飞扬,改善了工作环境,降低了员工健康风险。这些优势使得气力输送系统成为食品添加剂生产中物料输送的常见方案。对于需要提升生产效率、降低成本、支持产品质量的企业而言,选择专业的气力输送系统是明智之举。
如果您对食品添加剂物料输送线感兴趣,可随时联系海德粉体的张经理,电话15662777102,我们将为您提供专业的方案设计与设备支持,助力您的食品添加剂生产更高效、更安全。