专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在化工、制药等工业领域,硫化氢作为一种具有强腐蚀性和毒性的气体,其物料的输送过程对设备的安全性和可靠性提出了极高要求。传统的输送方式可能存在泄漏风险,而现代化的气力输送系统通过密闭管道输送,改善了这一问题。本文将详细介绍硫化氢物料输送系统的设备原理、工作场景特点以及其在实际应用中的优势,帮助用户全面了解这一关键设备。
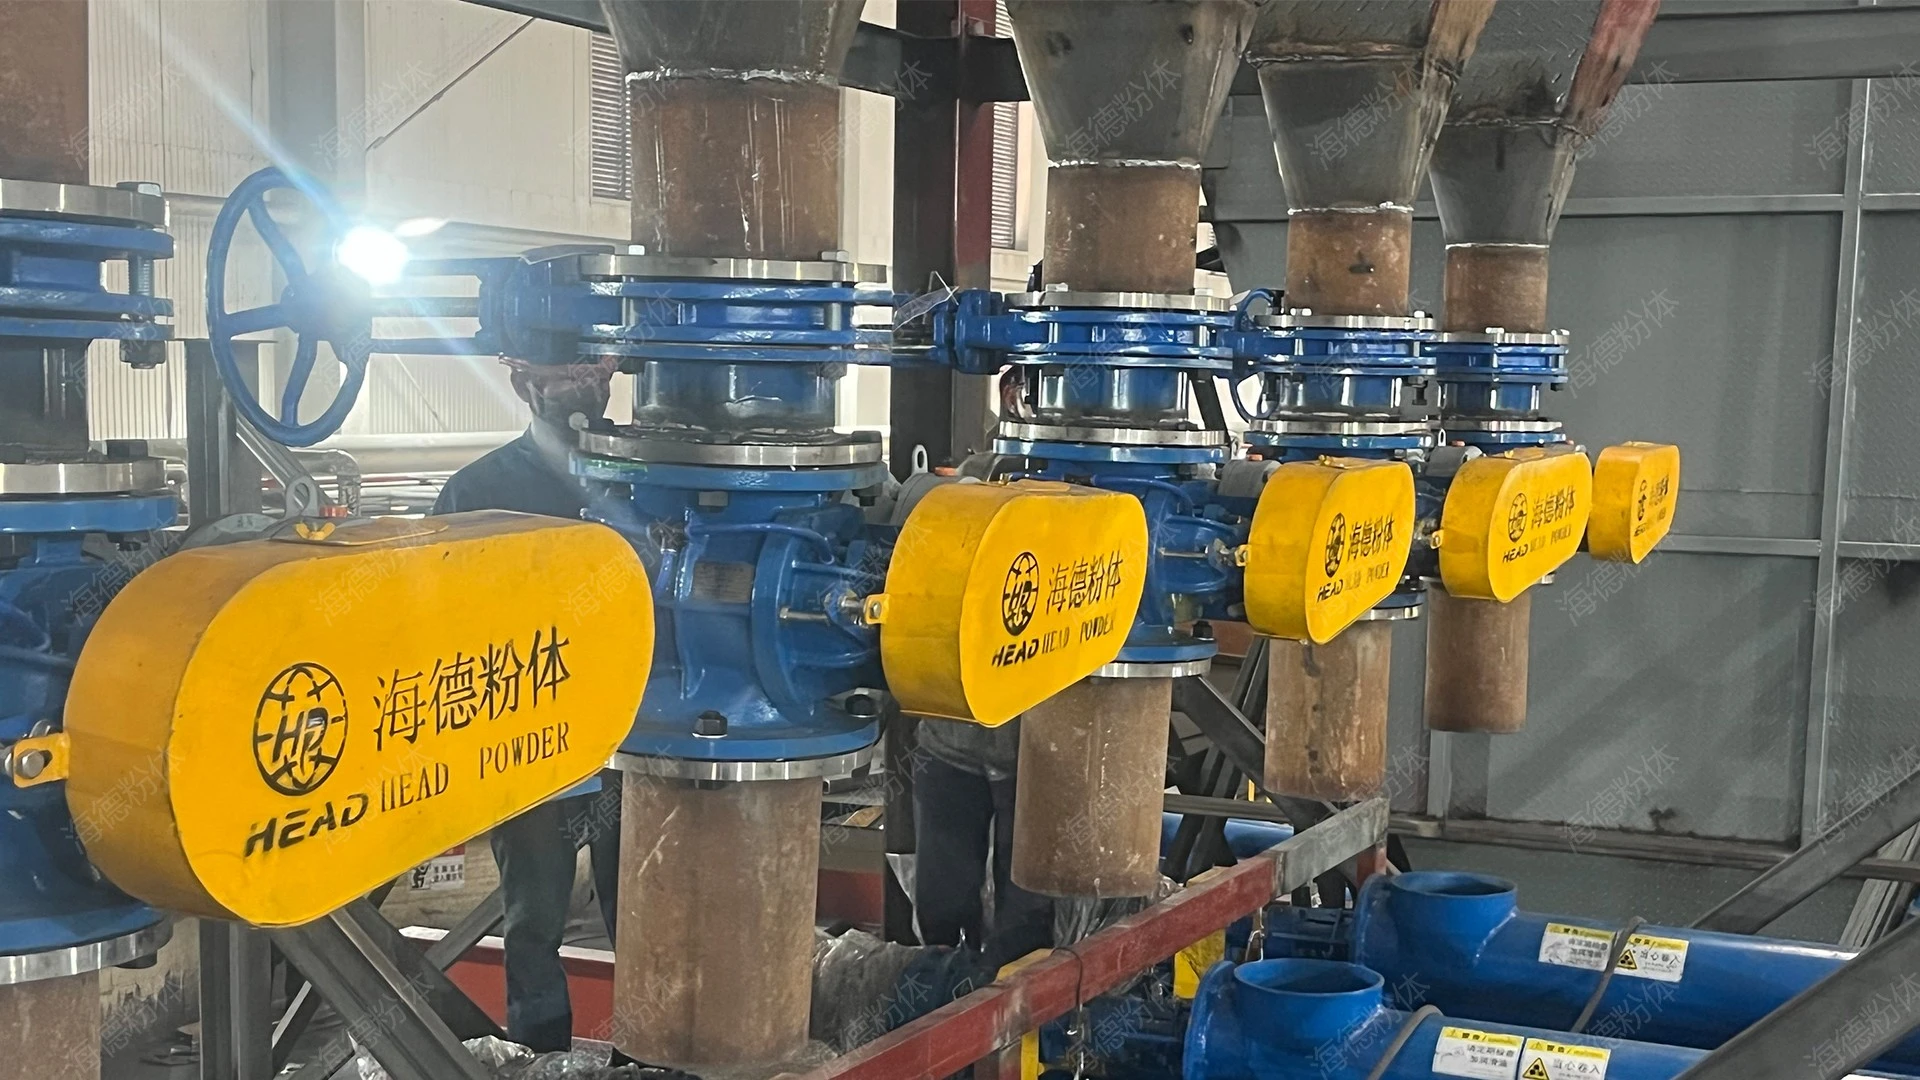
硫化氢气力输送系统通常采用压送或吸送方式,通过风机或压缩机产生气流,将硫化氢物料从料斗吸入或压入输送管道。系统核心设备包括风机、料斗、输送管道、分离器及控制系统。其中,风机是动力源,根据输送距离和物料特性选择不同功率和风量。料斗用于储存物料,并配备密封装置防止气体泄漏。输送管道采用耐腐蚀材料,如不锈钢或特殊涂层管道,有助于硫化氢与管道的化学兼容性。分离器则用于将物料与气体分离,回收物料并排放尾气。整个系统通过PLC或自动化控制系统实现参数调节与安全监控,有助于正常运行稳定且符合安全标准。山东海德粉体工程有限公司研发的硫化氢气力输送设备,在原理设计上充分考虑了硫化氢的特性和工业需求,采用多重安全防护措施,如防爆电机、气体检测报警系统等,有效降低了操作风险。例如,设备通常配备防爆型离心式风机,功率范围从几千瓦到几十千瓦不等,根据实际输送量选择;料斗设计为锥形结构,底部设有气动卸料阀,有助于物料顺利进入管道;输送管道直径根据流量计算,通常为50-200毫米,材质为316L不锈钢或聚四氟乙烯涂层碳钢,以抵抗硫化氢的腐蚀;分离器分为一级旋风分离器和二级袋式过滤器,旋风分离器用于初步分离大颗粒物料,袋式过滤器则过滤细小粉尘,有助于尾气排放符合环保标准;控制系统采用西门子或三菱PLC,配备触摸屏操作界面,可实时显示压力、流量、温度等参数,并设置超限报警功能,一旦检测到异常,系统会自动停机,防止事故发生。此外,设备还集成了硫化氢气体浓度检测传感器,当检测到浓度超过安全阈值时,系统会自动启动通风设备,降低危险,有助于操作人员安全。
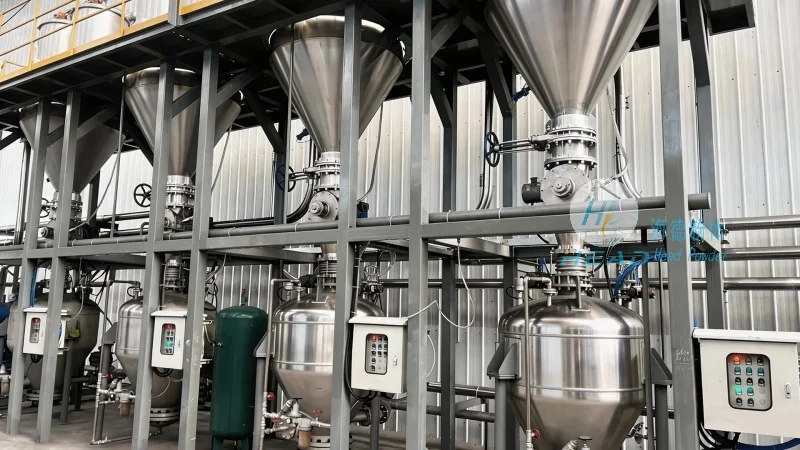
硫化氢物料输送系统设备的工作场景具有多样性和定制化特点。首先,系统可根据生产规模调整输送能力,从小型实验室到大型工业生产线均可适用。对于连续生产场景,设备可实现24小时不间断运行,保持生产效率;对于间歇性生产,系统则能灵活启停,满足不同工艺需求。其次,设备对物料的适应性强,无论是粉状、颗粒状还是浆状硫化氢物料,都能通过调整气流速度和管道直径实现稳定输送。例如,在制药行业,硫化氢用于生产某些有机化合物,其物料多为细粉,系统通过优化分离器设计,有助于物料回收率高达98%以上。此外,系统还支持多级输送,即物料可从多个料斗输送至不同目的地,提高了生产灵活性。山东海德粉体工程有限公司针对不同行业需求,提供定制化解决方案,如化工企业的硫化氢废料输送、制药企业的原料输送等,均能根据客户现场条件进行设备配置和安装,有助于系统与生产流程无缝衔接。例如,针对化工企业的连续生产需求,公司设计的大容量输送系统,输送距离可达数百米,输送速度可达10-20米/秒;对于制药企业的间歇生产,系统配备手动/自动切换功能,可根据生产计划灵活调整输送模式。此外,系统还支持远程监控,客户可通过网络实时查看设备运行状态,便于及时维护。

与传统的重力或机械输送方式相比,硫化氢气力输送系统具有应用优势。首先,密闭输送方式有效规避了硫化氢气体泄漏,有效保护操作人员安全,符合国家环保和安全法规要求。其次,系统运行效率高,输送速度快,可缩短物料在生产线上的停留时间,提高生产周期。例如,在化工企业中,通过气力输送系统,硫化氢物料从储存到反应釜的输送时间可缩短至几分钟,相比传统方式节省了大量时间。此外,系统还具备节能特性,通过优化风机参数和管道设计,降低能耗。山东海德粉体工程有限公司的硫化氢气力输送系统,在安全性能上通过了多项认证,如防爆认证、压力容器检测等,有助于设备在危险环境下正常运行。同时,系统采用较好的尾气处理技术,将排放的硫化氢气体进行回收或无害化处理,减少对环境的影响,实现绿色生产。客户在使用过程中,可享受公司提供的定期维护和故障排除服务,有助于系统持续运行。例如,公司提供一年免费保修服务,并配备专业技术人员进行现场维护,解决设备故障。此外,公司还提供备件供应服务,有助于客户在设备出现故障时能及时获得配件,减少停机时间。
服务热线
微信咨询
回到顶部


