专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


自动进料物料气力输送线是一种较好的工业输送系统,它利用压缩空气或惰性气体作为动力,实现粉体、颗粒物料从进料到输送、分离、卸料的全程自动化。该系统通过智能控制进料速度,有助于物料输送的连续性和稳定性,特别适用于需要高效、环保且自动化程度高的工业生产场景。相比传统机械输送设备,气力输送线在长距离、垂直或复杂路径的物料传输中展现出应用优势,成为现代工业物料处理的重要解决方案。
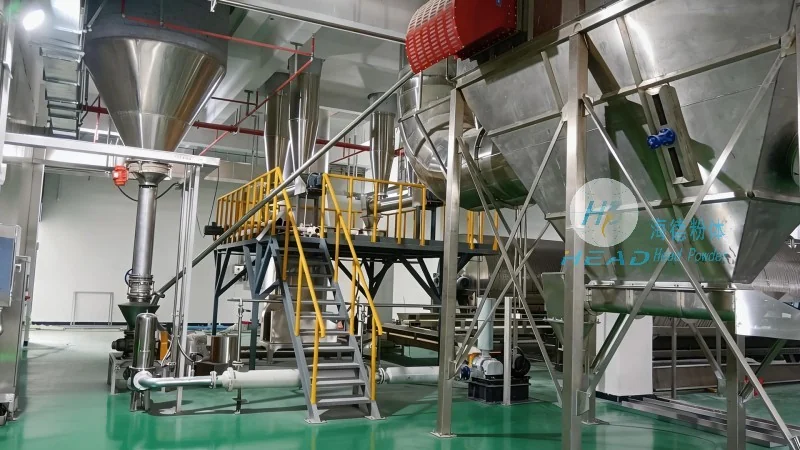
自动进料物料气力输送线的工作原理基于气力输送技术,系统主要由气源设备、进料装置、输送管道、分离器及卸料装置等组成。当系统启动后,气源(如罗茨鼓风机)提供稳定气流,进料装置(通常为星形阀或螺旋给料机)将物料连续送入输送管道。气流带动物料颗粒在管道内形成气固两相流,物料随气流运动至末端,通过旋风分离器等设备实现气固分离。分离后的物料被收集至指定容器,而气流则经过除尘装置处理后排放或循环利用。自动进料部分通过传感器或定时器控制进料速度,有助于输送过程的平稳运行,避免因进料波动导致的输送中断或效率下降。
自动进料物料气力输送系统具有多项应用优势,使其在工业领域得到广泛应用。首先,高效输送能力:相比机械输送,气力输送速度更快,尤其适用于长距离或垂直输送,可大幅缩短物料传输时间。其次,自动化程度高:系统通过PLC或智能控制器实现自动进料、流量调节和故障报警,减少人工干预,提升生产效率。第三,环保无污染:气力输送过程中物料被封闭在管道内,有效避免粉尘飞扬,符合环保要求。第四,适应性强:该系统可输送多种物料,包括易碎、易燃、有腐蚀性的粉体或颗粒,且对物料颗粒大小、湿度等参数具有较好的适应性。第五,系统紧凑:设备布局灵活,占地面积小,适合空间有限的工厂或车间。
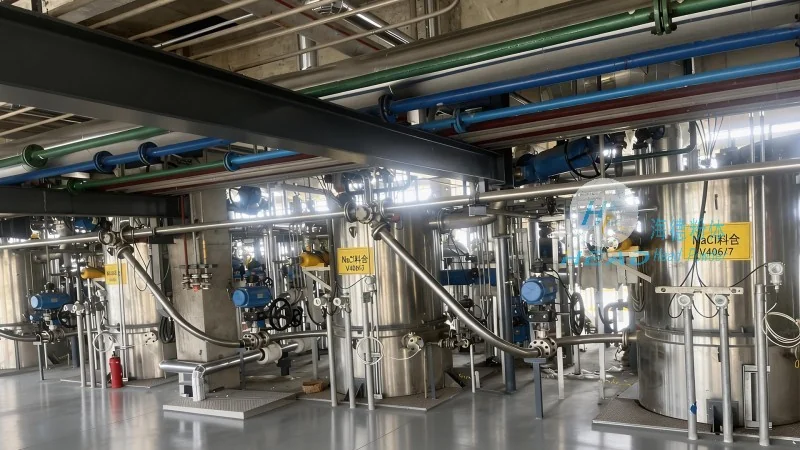
自动进料物料气力输送线广泛应用于多个行业,满足不同物料的输送需求。在化工行业,常用于水泥、碳酸钙、石英砂等原料的输送,有助于生产线的连续运行;在食品行业,适用于面粉、奶粉、糖粉等粉体原料的输送,支持食品安全;在制药行业,用于药品辅料的输送,符合GMP标准;在建材行业,用于骨料、石灰石等颗粒物料的输送;此外,在冶金、农业及环保领域也有广泛应用。例如,某化工企业通过采用气力输送系统,将原料输送效率提升了30%,同时降低了人工成本和环境污染。

企业在选择自动进料物料气力输送系统时,应综合考虑物料特性、输送距离、生产规模及空间限制等因素。首先,需明确物料的物理化学性质,如颗粒大小、密度、湿度及是否易燃易爆,以确定气源压力、管道直径及分离设备类型。其次,根据实际输送距离和布局,设计合理的管道走向和布局,有助于系统运行顺畅。此外,需考虑系统的自动化程度和可维护性,选择信誉良好、技术专业的供应商。建议企业在决策前,与专业厂商进行技术沟通,根据实际需求定制化解决方案,避免盲目采购导致系统性能不足或浪费资源。
如果您对自动进料物料气力输送线感兴趣,或需要定制化解决方案,欢迎联系山东海德粉体工程有限公司。我们将为您提供专业的技术咨询和方案设计服务。公司地址位于山东济南,联系人张经理,联系电话为15662777102。海德粉体致力于为客户提供高效、可靠的气力输送设备,助力企业提升生产效率,降低运营成本。期待与您合作,共同推动工业物料输送技术的进步。
服务热线
微信咨询
回到顶部


