自动定量配料粉体输送系统的运行过程和工作原理
在现代化工业生产中,粉体物料(如化工原料、食品添加剂、药品粉末等)的输送与配料环节是生产流程中的关键环节。传统的人工或机械式输送方式存在效率低、精度差、劳动强度大等弊端,而自动定量配料粉体输送系统通过自动化控制与气力输送技术,实现了对粉体物料的较为准确计量、高效输送与稳定配料,成为提升生产效率、降低成本、支持产品质量的关键设备。山东海德粉体工程有限公司推出的自动定量配料粉体输送系统,正是针对这一需求设计的专业解决方案,广泛应用于化工、食品、制药、建材等多个行业,为企业的生产自动化升级提供了有力支持。
系统工作原理详解:气力输送与定量配料的协同机制
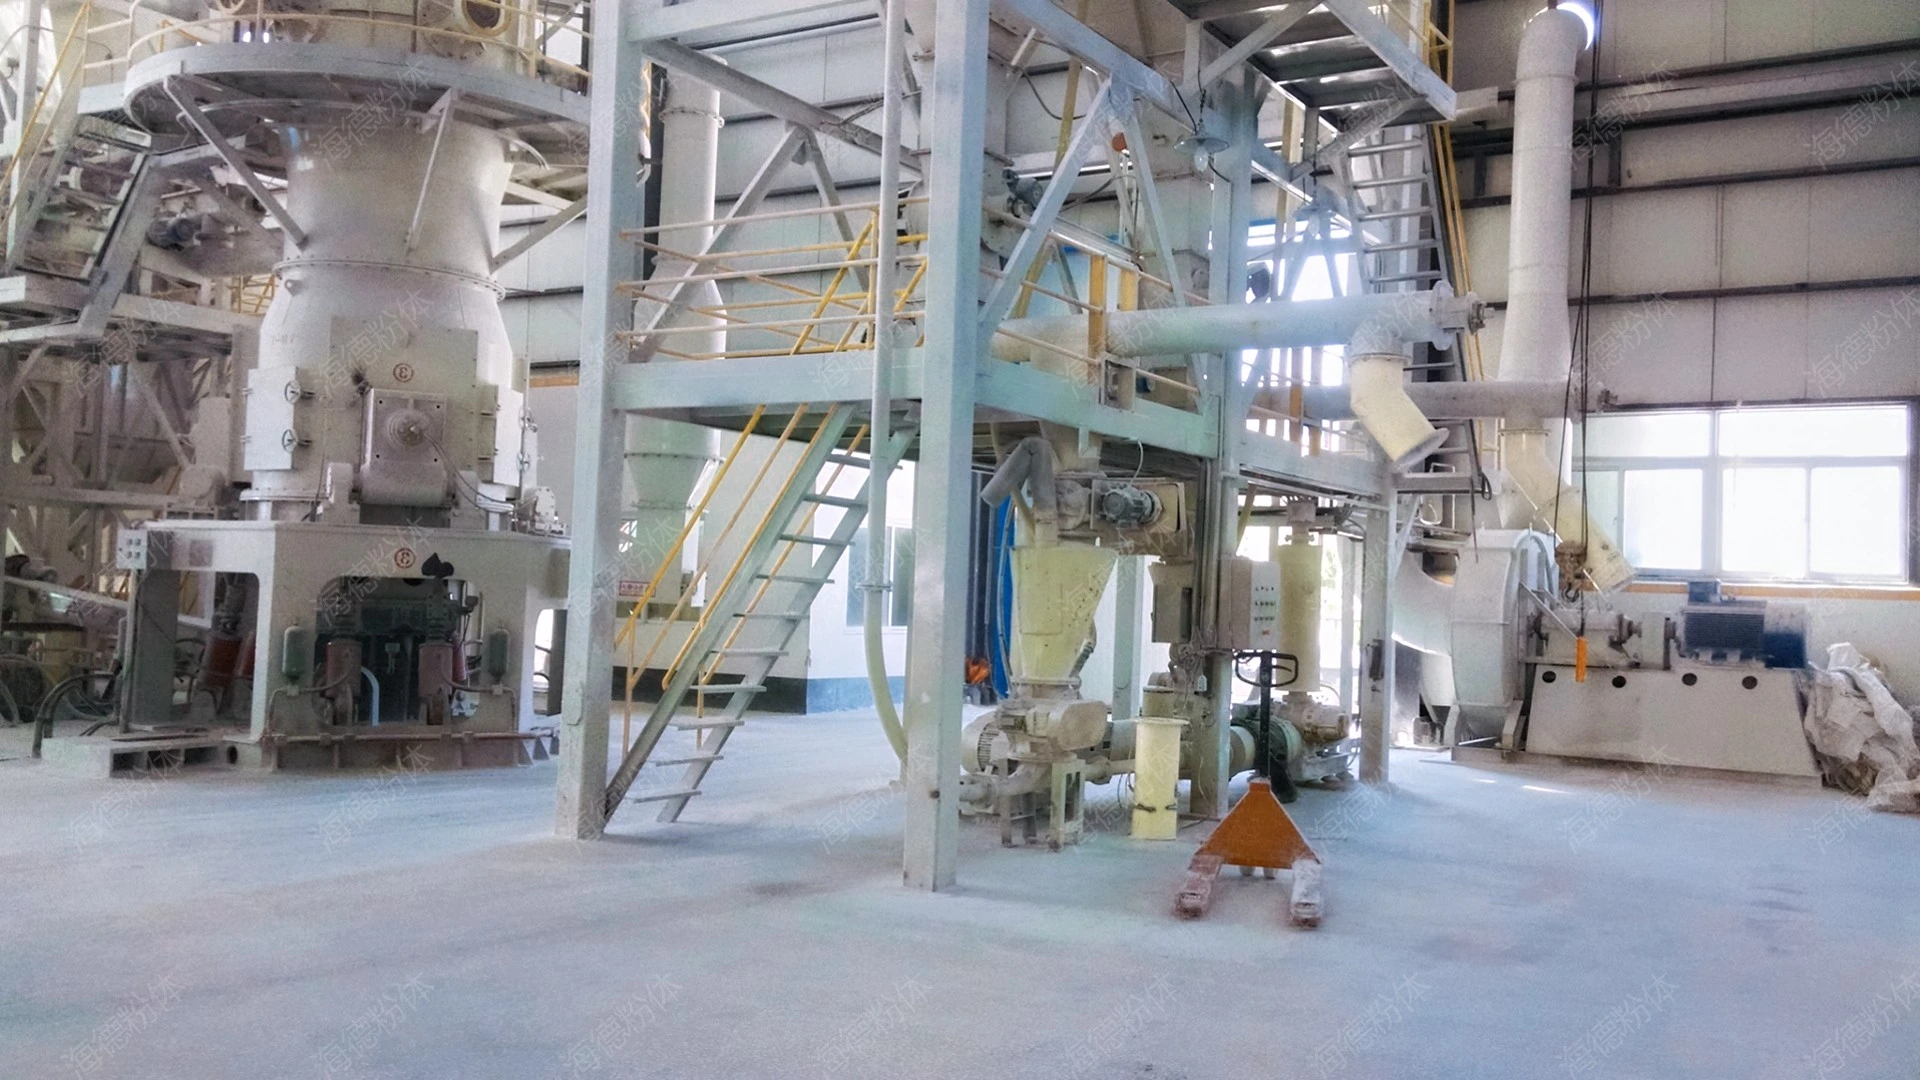
自动定量配料粉体输送系统的工作原理基于气力输送技术,通过压缩空气或惰性气体作为动力,将粉体物料从料仓或储存设备中吸入输送管道,并输送到配料设备或目标容器。系统核心包括料斗、计量装置、输送管道、控制阀组及气源系统等。其中,定量配料部分通常采用螺旋给料机、旋转阀或称重传感器等设备,通过较为准确控制物料流量,有助于配料比例的准确。例如,系统在运行时,首先通过料斗将粉体物料导入计量装置,计量装置根据预设的配方比例,控制螺旋给料机的转速或阀门开度,实现物料的较为准确计量。随后,气源系统提供稳定压力的气流,将计量后的粉体物料通过输送管道输送到配料设备,完成整个输送与配料过程。这种气力输送与定量配料的协同机制,使得系统在保持高输送效率的同时,实现了配料精度的严格控制。

产品技术参数与结构组成:自动定量配料气力输送系统的详细配置
山东海德粉体工程有限公司的自动定量配料气力输送系统,在结构设计上充分考虑了粉体物料的特性与生产需求,采用了模块化设计,便于安装与维护。系统主要组成包括:1. 料斗与料位检测装置:用于存储粉体物料,并实时监测料位,有助于物料供应稳定;2. 定量给料设备:如螺旋给料机或称重式给料机,根据配方要求较为准确控制物料流量;3. 气力输送系统:包括风机、输送管道、弯头、三通等,通过气源提供动力,实现物料的远距离输送;4. 控制系统:采用PLC或工业计算机控制,集成人机界面(HMI),实现参数设置、运行监控与故障诊断;5. 清洗与维护系统:配备在线清洗装置,便于系统维护与清洁。技术参数方面,系统可根据客户需求定制,输送能力通常在0.5-50吨/小时之间,输送距离可达100-500米,配料精度误差可控制在±0.5%以内,满足不同生产规模与工艺要求。

性能优势分析:高精度、高效率、低损耗的运行特点
相比传统输送方式,自动定量配料粉体输送系统具有显著的性能优势。首先,高精度配料能力:系统通过优化的计量设备与控制算法,有助于物料配比的准确性与稳定性,有效避免了人工操作带来的误差,支持了产品质量的一致性。例如,在化工生产中,较为准确的配料比例对反应效果至关重要,该系统能够稳定控制各原料的配比,提升产品的纯度与收率。其次,高效率输送能力:气力输送技术实现了物料的连续、快速输送,相比机械输送(如皮带输送),减少了物料堆积与堵塞的风险,提高了生产线的运行效率。系统通常采用变频控制,可根据生产需求调整输送速度,实现节能运行。此外,低损耗特性:系统通过优化气流速度与管道设计,减少了粉体物料的飞扬与损耗,降低了生产成本。同时,系统具有较低的维护成本,模块化设计便于故障排查与部件更换,延长了设备使用寿命。

应用场景举例:在化工、食品、制药等行业的实际效果
自动定量配料粉体输送系统在多个行业均取得了良好的应用效果。在化工行业,该系统用于输送各种化工原料,如碳酸钙、硫酸钠等,较为准确的配料控制有助于了化学反应的稳定进行,提高了产品的纯度与收率。例如,某化工企业采用该系统后,原料配比误差从原来的2%降低至0.5%以内,产品合格率提升了15%,生产效率提高了20%。在食品行业,系统用于输送面粉、糖、添加剂等粉体物料,有助于食品配方的一致性,支持了食品的安全与质量。在制药行业,系统用于输送药品粉末、辅料等,符合GMP(药品生产质量管理规范)的要求,实现了无菌或洁净环境下的较为准确配料,提升了药品生产的合规性。这些实际应用案例充分证明了自动定量配料粉体输送系统在提升生产效率、支持产品质量方面的有效性。