白砂糖气力输送系统方案设计要点
白砂糖作为一种关键的食品添加剂和工业原料,广泛应用于糖果、饮料、医药及化工等领域。其输送过程不仅要求高效、安全,还需有助于产品品质不受影响。传统的人工或机械输送方式在处理白砂糖时,常面临粉尘飞扬、输送效率低、劳动强度大等问题。为此,气力输送技术成为现代白砂糖输送的常见方案。气力输送系统通过压缩空气或惰性气体,将白砂糖颗粒悬浮并输送到指定位置,具有密封性好、输送效率高、自动化程度高等显著优点。
白砂糖气力输送系统的主要特点
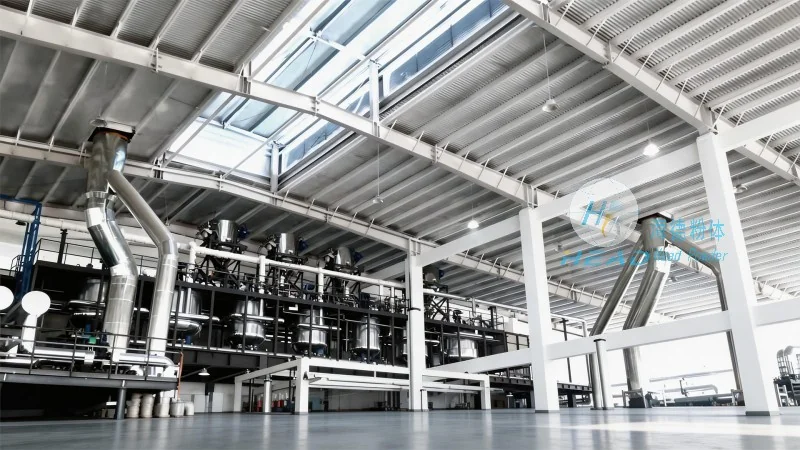
白砂糖气力输送系统相比传统输送方式,具有应用优势。首先,系统采用封闭式输送,有效防止白砂糖粉尘飞扬,减少对操作人员健康的影响,同时避免粉尘对环境的污染。其次,气力输送可实现连续、均匀的物料输送,大大提高了生产效率,适应大规模生产需求。此外,系统可根据生产流程灵活调整输送量,满足不同生产阶段的需求。最后,自动化控制技术使系统运行稳定可靠,降低了人工干预的频率,提升了生产安全性。
系统方案设计的关键要点
白砂糖气力输送系统的方案设计需综合考虑多方面因素,以有助于系统高效、正常运行。首先,工艺流程设计是基础。需根据白砂糖的物理特性(如颗粒大小、密度、流动性等)以及生产线的整体布局,设计合理的输送流程。例如,从储存仓到输送点,再到加工设备,各环节的连接需有助于物料顺畅流动。其次,设备选型至关重要。输送设备如气源设备(空压机)、输送管道、分离器、除尘器等的选择,需根据输送量、输送距离、物料特性等因素进行匹配。例如,对于大颗粒白砂糖,可能需要选择大功率空压机和耐磨损的输送管道。再次,管道布局设计需合理。管道的走向、坡度、弯头数量等都会影响输送效果。通常,管道应保持通常的倾斜度,以利用重力辅助输送,减少空气消耗。同时,管道内壁需光滑,避免物料堆积或堵塞。此外,压力控制是关键。系统需设置压力传感器和调节阀,实时监测并控制输送压力,有助于物料在管道内稳定悬浮。压力过高可能导致物料破碎或管道磨损,压力过低则可能导致输送中断。最后,安全措施不可忽视。系统应配备过载保护、泄漏检测等安全装置,防止设备故障或操作失误导致的事故。同时,操作人员需经过专业培训,熟悉系统操作规程,有助于提升安全性运行。
设备选型与配置建议
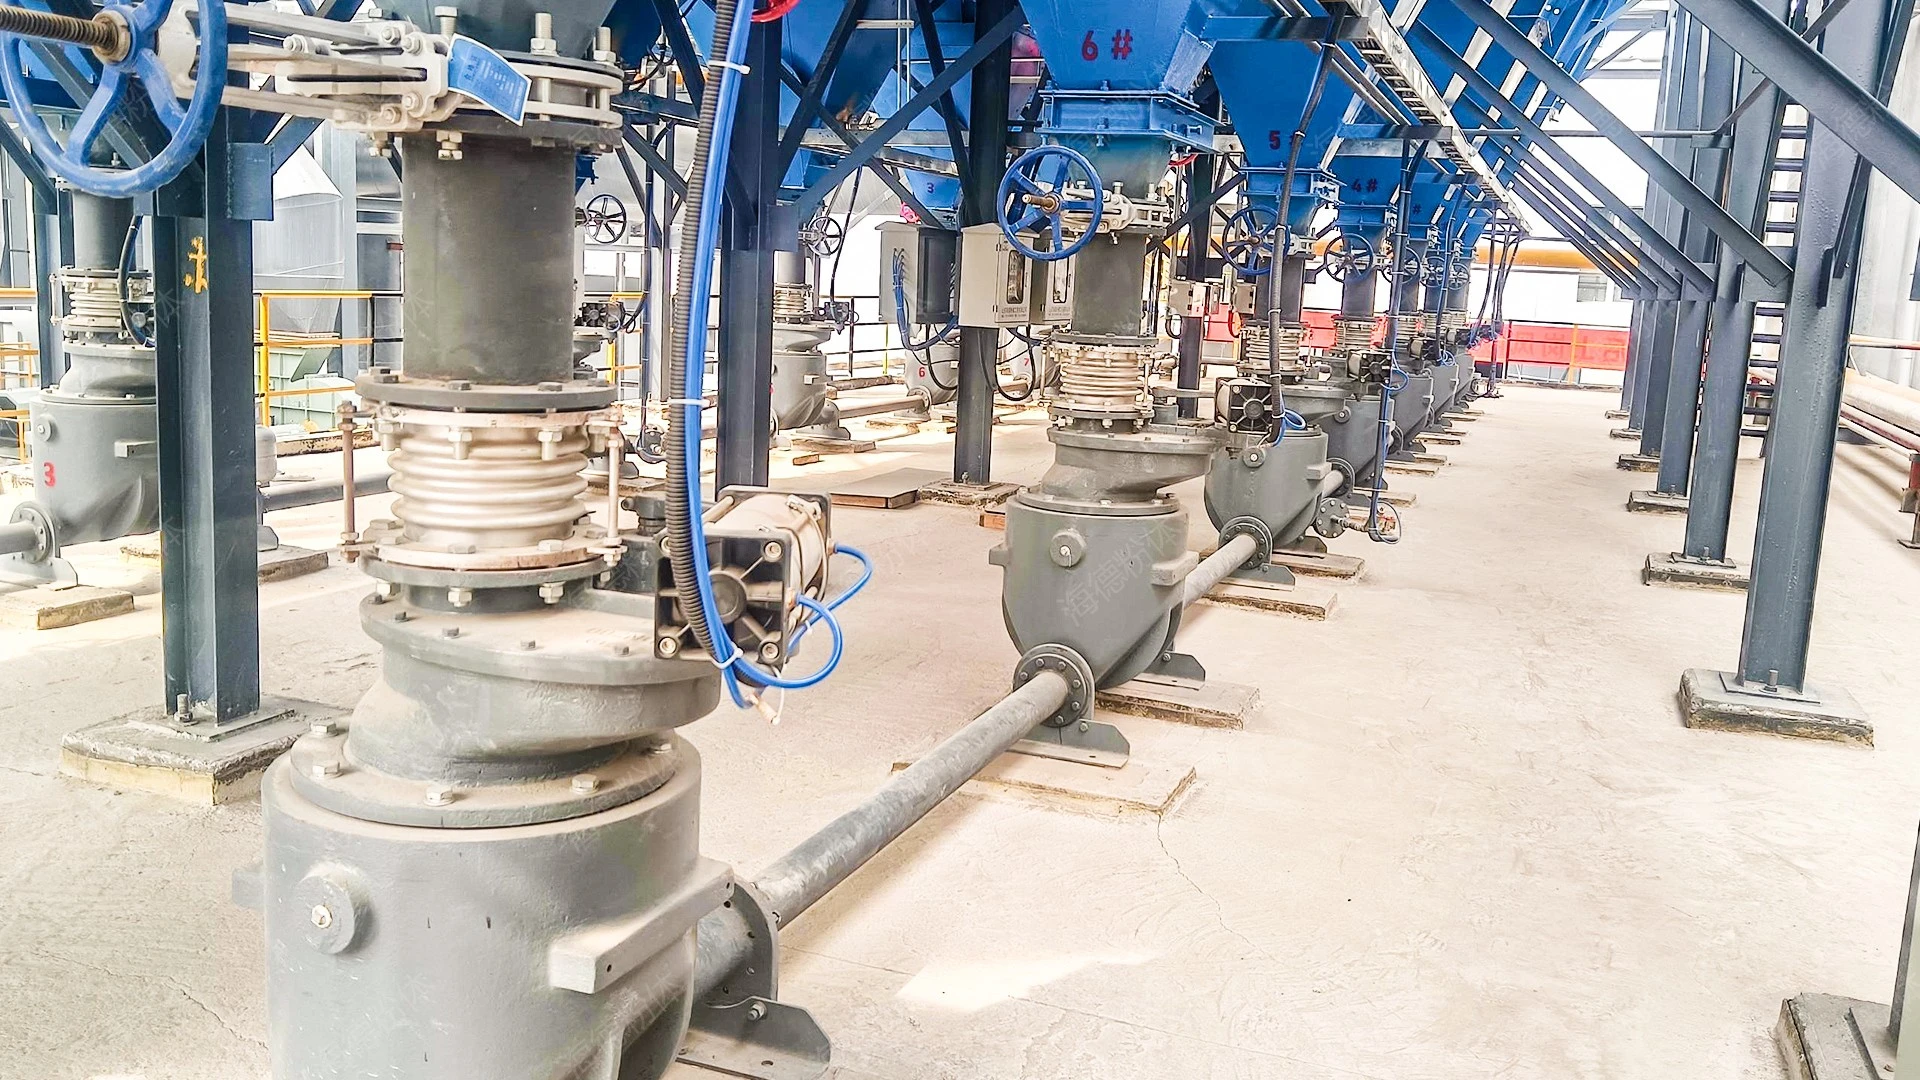
在白砂糖气力输送系统中,设备选型直接影响系统性能。以气源设备为例,空压机是系统的动力核心,其功率和压力需根据输送量确定。对于中小型生产线,通常选择活塞式或螺杆式空压机,功率从5-20千瓦不等。对于大型生产线,可能需要多台空压机并联运行,或选择更高功率的设备。输送管道通常采用不锈钢或塑料材质,内壁光滑,直径根据输送量选择,通常为50-200毫米。分离器用于将物料与空气分离,根据分离效率选择旋风分离器或袋式除尘器。对于白砂糖,旋风分离器因其高效、低维护成本而常用。除尘器则用于处理输送过程中产生的粉尘,有助于排放符合环保标准。此外,系统还需配备流量计、压力表等监测设备,实时掌握系统运行状态。
实际应用案例与效果
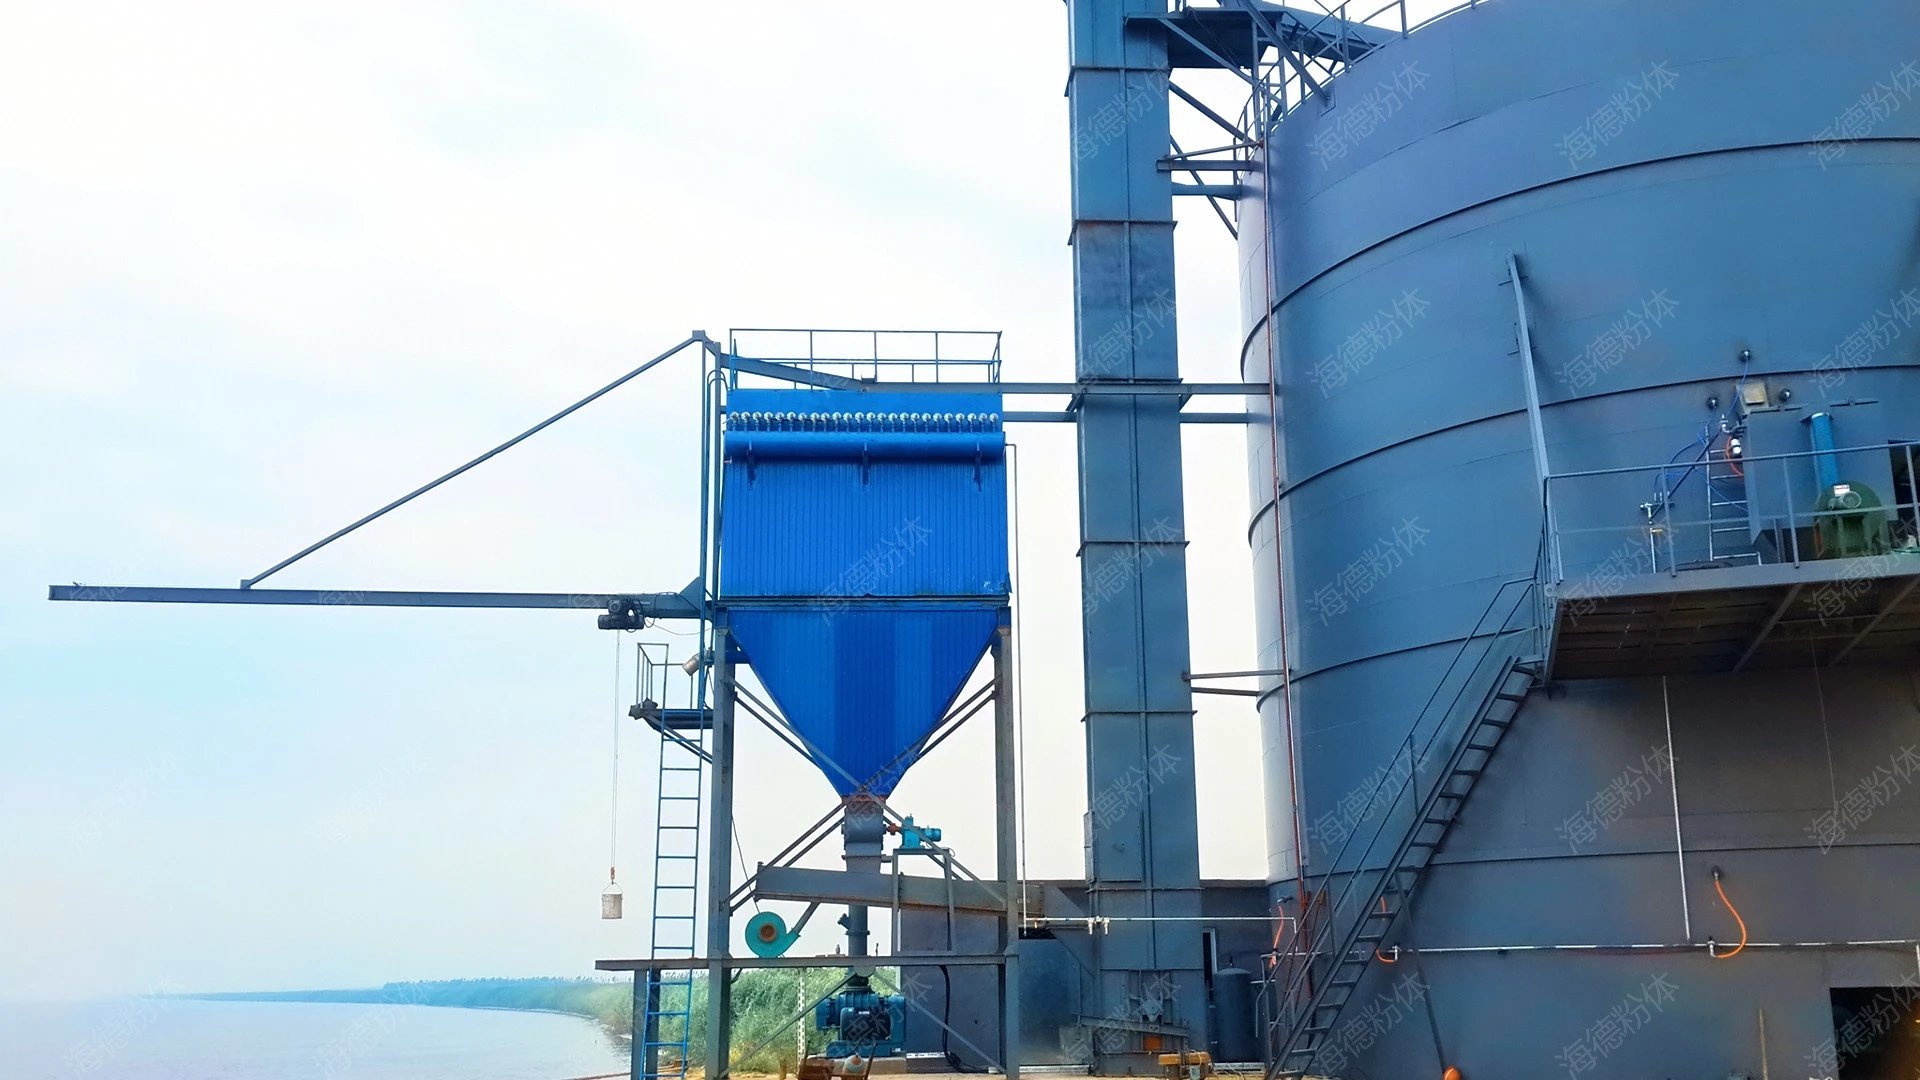
山东海德粉体工程有限公司(简称海德粉体)曾为某糖果生产企业设计了一套白砂糖气力输送系统。该系统用于将储存仓中的白砂糖输送至生产线,输送距离约50米,输送量每小时10吨。系统采用螺杆式空压机,功率15千瓦,输送管道直径100毫米,采用不锈钢材质。运行后,系统实现了连续、稳定的输送,输送效率比传统方式提高30%以上,粉尘飞扬问题得到有效改善。操作人员数量减少50%,生产成本降低显著。客户反馈良好,系统运行稳定可靠,维护成本低。
如何选择合适的气力输送方案
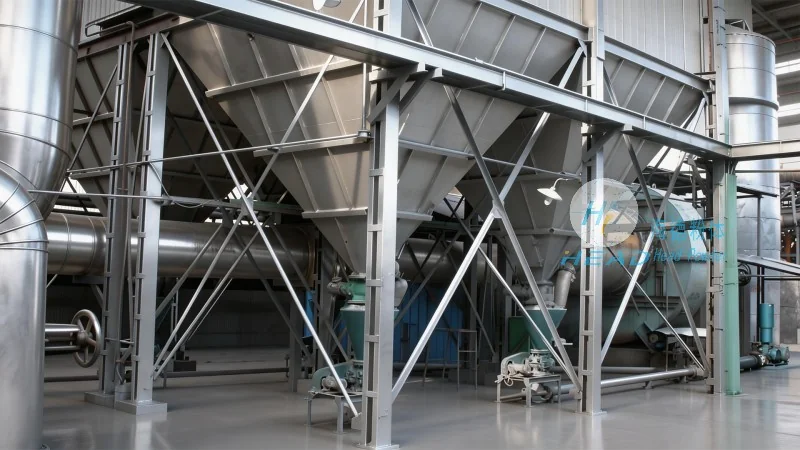
选择白砂糖气力输送方案时,需考虑以下因素:首先,明确输送量需求。根据生产线的产量,确定系统的输送能力。其次,确定输送距离。不同距离需要不同的设备配置,如长距离输送可能需要增加空压机功率或采用多级输送。再次,考虑物料特性。白砂糖的颗粒大小、密度、流动性等会影响设备选型和系统设计。最后,预算限制。不同设备的价格差异较大,需在满足性能要求的前提下,选择性价比高的方案。建议咨询专业粉体输送设备制造商,如山东海德粉体工程有限公司,根据实际需求定制方案。
如需了解更多关于白砂糖气力输送系统的方案设计或获取专业咨询,请联系我们:张经理,电话:15662777102。地址:山东济南,山东海德粉体工程有限公司。