全自动投料粉体气力输送的运行过程和工作原理
在工业生产中,粉体物料的输送效率与稳定性直接影响生产线的整体运行效果。全自动投料粉体气力输送系统作为现代工业输送技术的重要成果,通过集成化的设计,实现了对粉体物料从投料到输送的全流程自动化控制,为各行业提供了高效、可靠的输送解决方案。本文将深入解析该系统的运行过程与工作原理,帮助用户全面了解其技术内涵与应用价值。
产品概述与核心功能
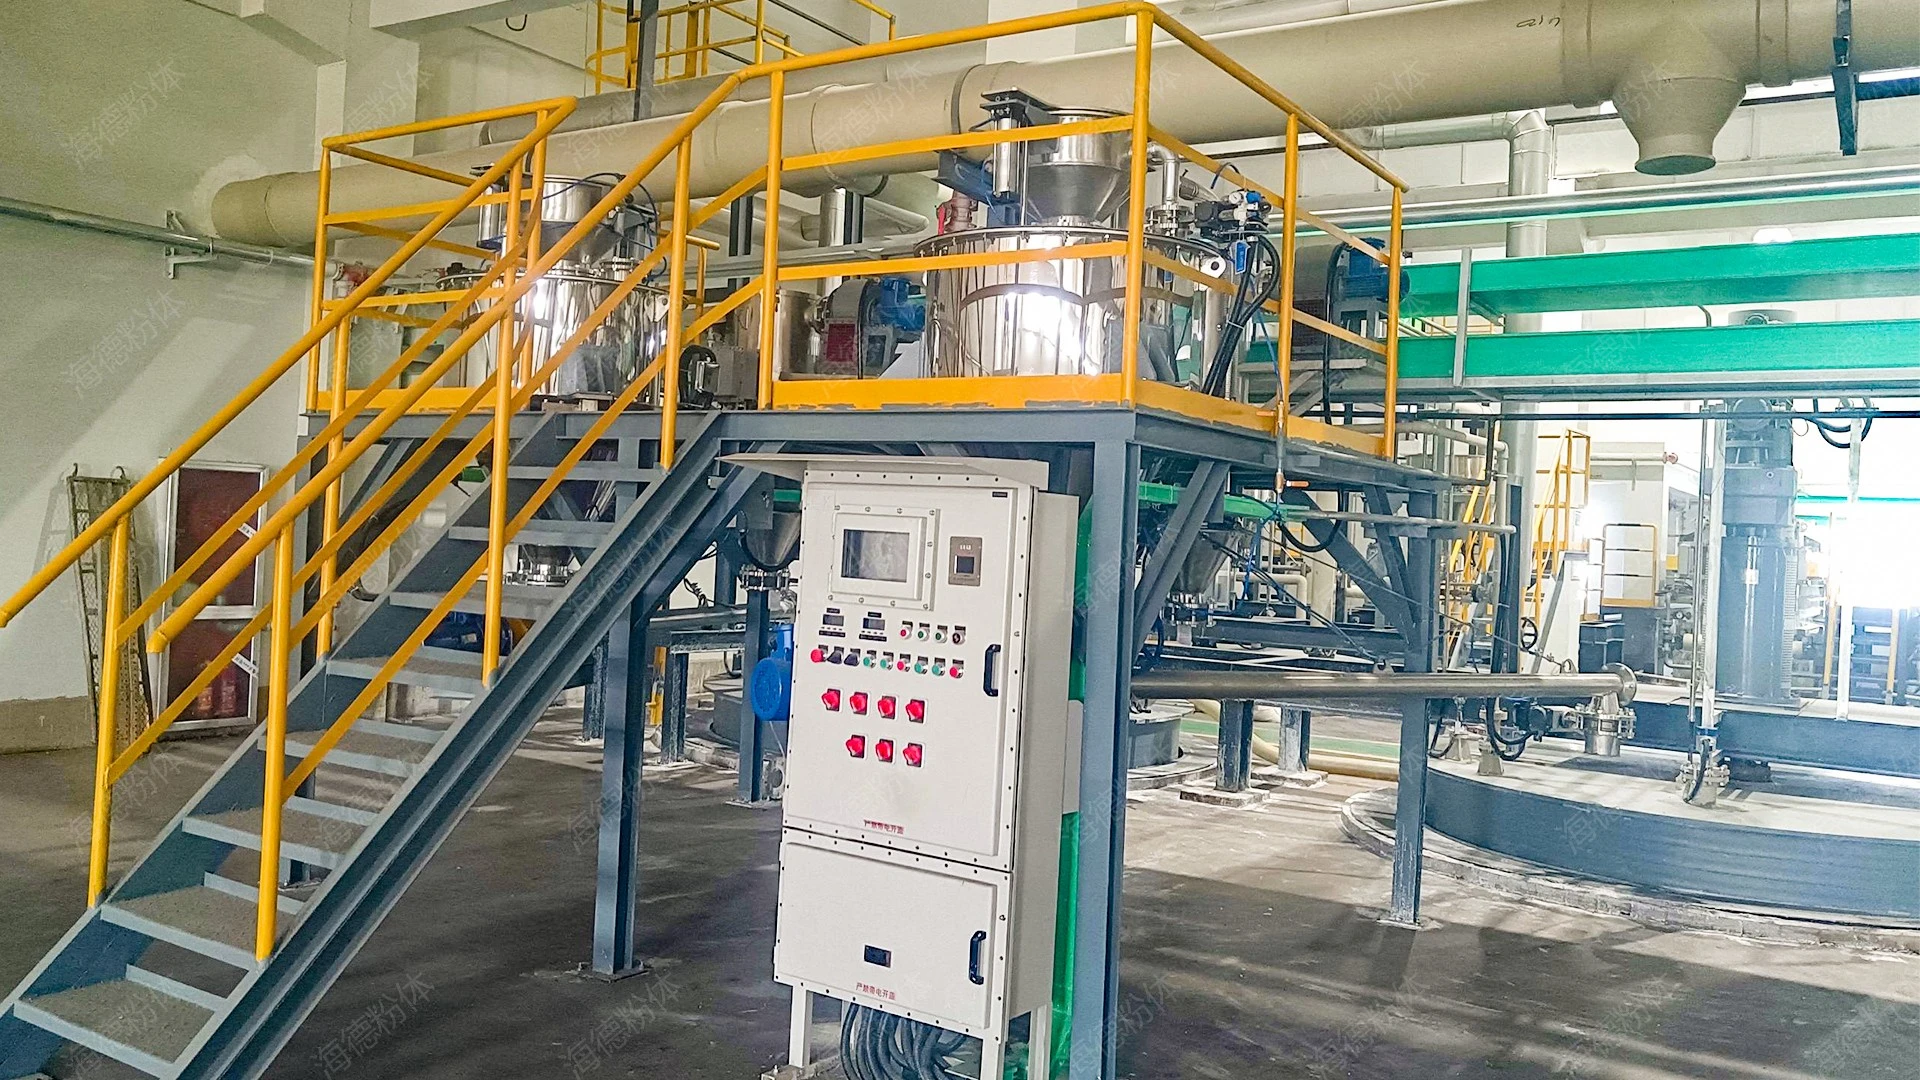
全自动投料气力输送系统,由山东海德粉体工程有限公司研发生产,属于专业粉体输送设备范畴。该系统以“全自动投料”为核心,整合了供料、输送、分离、卸料等关键功能模块,适用于水泥、化工原料、食品添加剂、药品粉末等多种粉体物料的输送需求。相比传统输送方式,该系统有所提升了输送效率,降低了人工操作成本,同时减少了物料损耗与环境污染,是工业自动化升级的可作为选择。
工作原理解析
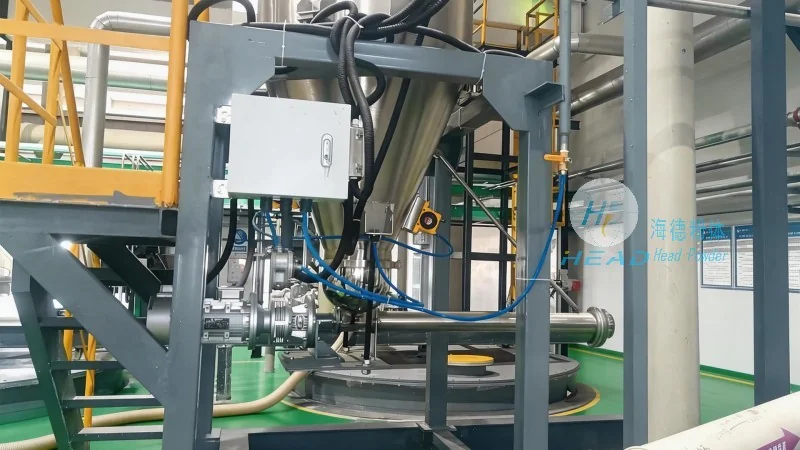
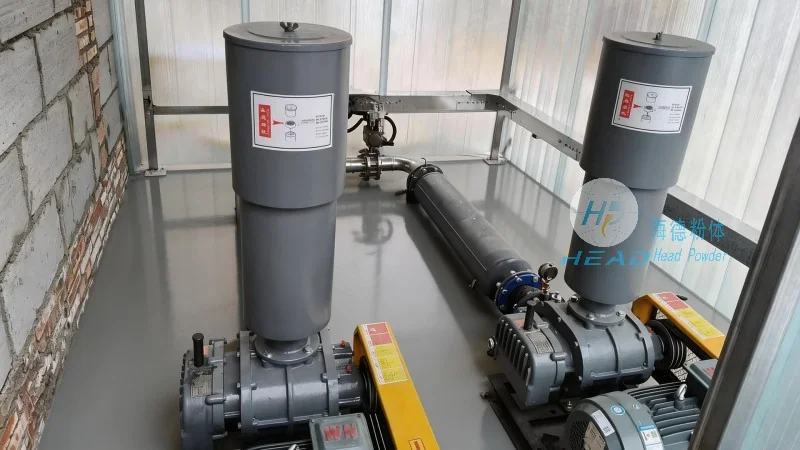
气力输送的核心原理是通过气流的压力或真空作用,将粉体物料悬浮于气流中,并沿管道输送至目的地。全自动投料粉体气力输送系统通常采用正压输送方式,即通过风机产生高压气流,将物料从供料器吸入输送管道。系统中的关键设备包括:供料器(负责将物料从料斗送入输送管道)、输送管道(连接供料器与分离器,形成物料输送通道)、分离器(将物料与气流分离,实现物料卸料)、卸料装置(将分离后的物料输送至目标容器)。工作时,风机启动后,产生的高压气流进入输送管道,物料在供料器的作用下被吸入,随气流一起流动,经过分离器后,气流被排出,物料则通过卸料阀落入接收容器,完成整个输送过程。
运行过程详解
全自动投料粉体气力输送系统的运行过程可分为启动准备、物料输送、停止与维护三个阶段。首先,启动阶段:操作人员通过控制系统启动风机,检查供料器、输送管道及分离器等设备是否正常工作,确认无误后,启动供料器,开始向输送管道输送物料。其次,物料输送阶段:系统进入自动化运行模式,供料器持续将物料送入管道,风机产生的气流将物料悬浮并输送至分离器,分离器根据物料与气流的密度差异,将物料与气流分离,物料通过卸料阀落入接收容器,气流则通过排气口排出。最后,停止与维护阶段:当物料输送任务完成后,操作人员通过控制系统停止风机与供料器,关闭系统电源,并进行必要的清洁与维护工作,有助于设备下次运行时保持合适状态。整个过程无需人工频繁干预,实现了输送的连续性与稳定性。
技术优势与应用优势
全自动投料粉体气力输送系统相比传统输送方式,具有多项应用优势。首先,高效性:系统通过自动化控制,实现了物料输送的连续化,输送速度可达传统方式的数倍,有效缩短了生产周期。其次,节能环保:采用气力输送方式,相比机械输送减少了机械部件的磨损与能耗,同时避免了物料在输送过程中的粉尘飞扬,降低了环境污染。第三,适应性广:系统可根据不同粉体物料的特性(如颗粒大小、湿度、流动性等)调整输送参数,适用于多种复杂工况。此外,系统自动化程度高,减少了人工操作,降低了人为误差,提升了生产安全性。在应用方面,该系统广泛应用于化工、食品、制药、建材等行业,解决了传统输送方式中物料输送效率低、粉尘污染严重、人工劳动强度大等问题,成为现代工业生产中的关键设备。
典型应用场景
在化工行业,全自动投料粉体气力输送系统常用于输送化工原料,如碳酸钙、硫酸钠等,有助于原料在反应前的均匀输送,提高化学反应效率。在食品行业,该系统用于输送面粉、糖粉等食品添加剂,避免了传统输送方式中可能导致的交叉污染,支持了食品卫生安全。在制药行业,系统用于输送药品粉末,如抗生素、维生素等,通过严格的密封与过滤设计,有助于药品在输送过程中的纯净度,符合药品生产质量管理规范(GMP)要求。在建材行业,系统用于输送水泥、石灰等粉体物料,提高了水泥生产线的输送效率,降低了生产成本。这些应用场景均体现了全自动投料粉体气力输送系统的高效、可靠与适应性,为各行业提供了理想的输送解决方案。
合作与联系方式
山东海德粉体工程有限公司作为专业的粉体输送设备制造商,致力于为客户提供优良品质的全自动投料粉体气力输送系统。如果您对产品感兴趣或需要技术支持,请联系我们。联系人:张经理,电话:15662777102。我们期待与您合作,共同推动工业自动化进程,提升生产效率与产品质量。欢迎随时咨询,我们将为您提供详细的方案设计与技术支持。