氯化铵物料气力输送设备简介与结构原理介绍
氯化铵(化学式NH₄Cl),作为一种常见的氮肥,在农业、化工等领域具有广泛的应用。其颗粒状物料的输送过程中,传统方法往往面临效率低、损耗大、环境污染等问题。为解决这一难题,氯化铵气力输送设备应运而生,通过气力输送技术,实现了物料的高效、稳定、环保输送。本文将详细介绍氯化铵气力输送设备的结构原理、技术优势及实际应用,帮助用户全面了解该设备的核心价值。
氯化铵气力输送设备的核心结构与工作原理
氯化铵气力输送设备主要由供料系统、输料管路、分离系统及收料系统四大部分组成,各部分协同工作,完成物料的输送任务。首先,供料装置是输送系统的起点,通常采用螺旋给料机或星型卸料器,根据氯化铵的颗粒特性(如粒径、湿度、流动性),选择合适的供料设备,有助于物料能够均匀、连续地进入输料管。例如,对于易结块的氯化铵,可能需要配备破碎装置或振动给料机,以避免堵塞并保持物料流动性。
其次,输料管路是气力输送的核心通道,通常采用金属或塑料材质的管道,根据输送距离和风量要求,选择合适的管径和材质。输料管路的设计需考虑压力损失、气流速度及物料在管内的流动状态,有助于物料与气流的充分混合,避免物料沉积或管道磨损。例如,对于长距离输送,可能需要采用脉冲式气力输送系统,通过周期性脉冲气流,保持物料在管内的悬浮状态,提高输送效率。
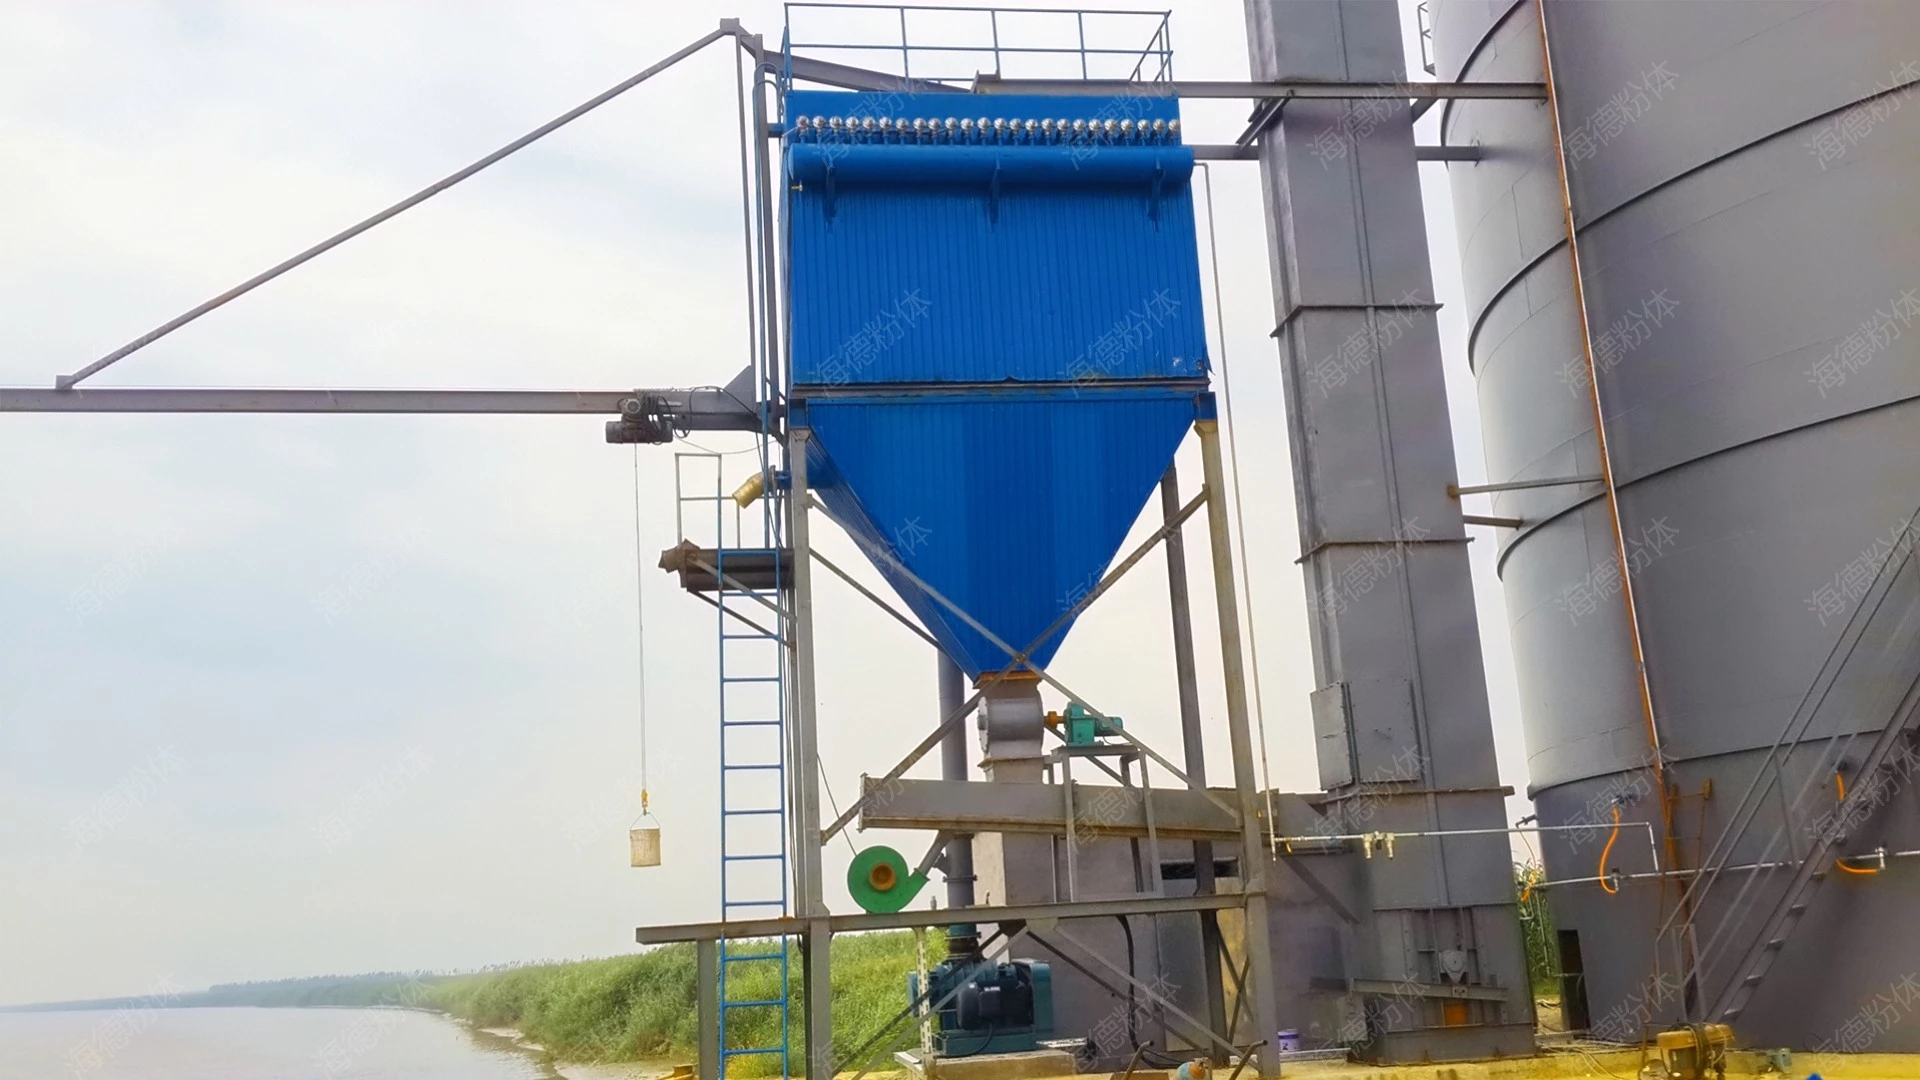
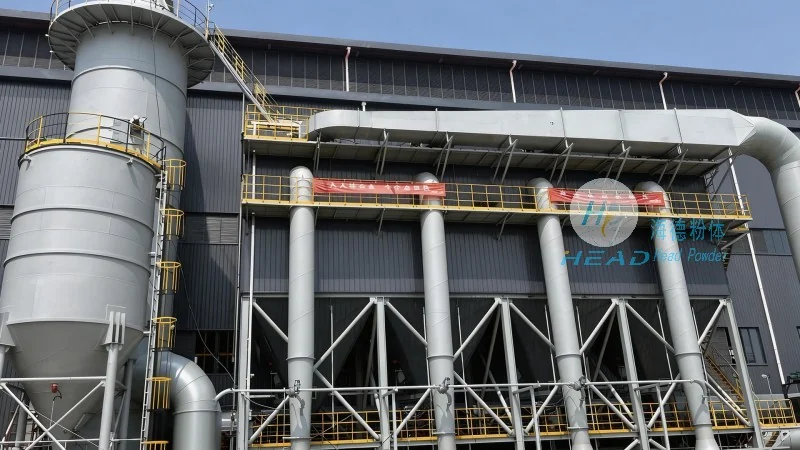
再者,分离系统负责将输送后的物料与空气分离,通常包括旋风分离器、袋式过滤器或湿式除尘器。对于氯化铵这种易吸湿的物料,分离系统需具备良好的防潮性能,避免物料在分离过程中因空气湿度而结块或潮解。例如,旋风分离器通过离心力将物料与空气分离,袋式过滤器则通过滤袋的过滤作用,进一步去除细小颗粒,有助于收料器内的物料纯净。
最后,收料系统用于收集分离后的物料,通常采用储料仓或料斗,根据实际需求,可选择不同的收料设备。收料系统需与分离系统紧密连接,有助于物料能够顺利进入储料仓,并保持物料堆放整齐,便于后续处理或包装。例如,对于需要连续输送的氯化铵,收料系统可能配备自动卸料装置,实现物料的连续输出。
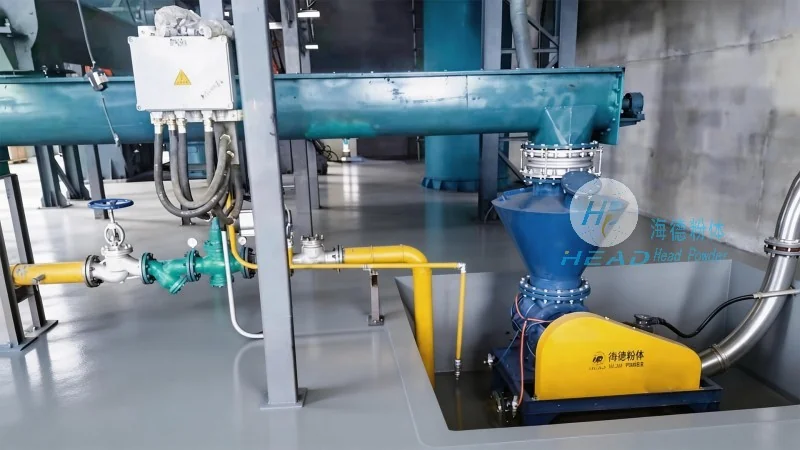
氯化铵气力输送系统的技术优势与应用价值
与传统的重力输送、机械输送方式相比,氯化铵气力输送设备具有显著的技术优势。首先,输送效率高,气力输送能够实现物料的连续、稳定输送,不受地形限制,适用于长距离、大容量的输送需求。例如,在化肥生产中,氯化铵气力输送系统可将物料从生产车间输送至包装或储存区域,有所提高生产效率。其次,输送损耗小,气力输送过程中,物料与管道的摩擦力小,且通过密封设计,避免了物料的泄漏,减少了物料损耗。对于氯化铵这种价值较高的物料,降低损耗意味着更高的经济效益。此外,环保性能好,气力输送系统通过分离系统将物料与空气分离,减少了粉尘飞扬,降低了环境污染。对于氯化铵这种易产生粉尘的物料,气力输送能够有效控制粉尘污染,符合环保要求。最后,自动化程度高,现代氯化铵气力输送设备通常配备自动化控制系统,能够实现输送过程的远程监控和自动调节,减少了人工操作,提高了生产安全性。例如,通过PLC控制系统,可以实时监测风量、压力、物料流量等参数,当参数异常时,系统会自动报警或调整,有助于输送过程的正常运行。
氯化铵气力输送设备的应用场景与实际案例
氯化铵气力输送设备广泛应用于氯化铵的生产、加工及输送环节,特别是在化肥行业。例如,在氯化铵化肥生产厂,该设备可将原料(如氯化钠、氨气等)输送至反应釜,或将成品氯化铵输送至包装车间。在化工领域,氯化铵气力输送设备可用于输送其他化工原料或产品,如氯化钾、硫酸铵等,具有通用性。此外,在农业领域,对于需要将氯化铵从仓库输送至农田的场合,气力输送设备也能发挥重要作用。实际案例中,某化肥企业采用氯化铵气力输送系统,将生产线的成品氯化铵输送至包装线,输送距离约500米,输送量每小时10吨,系统运行稳定,输送效率比传统方法提高了30%以上,且物料损耗减少了5%左右,有所提升了企业的生产效益。