自动粉料拆包粉体输送系统设备简介及优势特点介绍
在工业生产中,粉体物料的处理效率与安全性是影响生产效率的关键因素。传统粉体物料处理方式往往依赖人工拆包、人工输送,不仅效率低下,且存在粉尘飞扬、物料损耗大、劳动强度高等问题。自动粉料拆包气力输送系统作为现代粉体输送技术的创新成果,通过集成智能拆包技术与气力输送技术,实现了从包装到输送的全程自动化,改善了传统处理方式的痛点。该系统的主要作用在于:首先,实现物料处理的自动化,减少人工干预,降低劳动强度;其次,通过气力输送技术,高效、连续地输送粉体物料,满足不同生产场景的输送需求;再者,封闭式输送设计有效控制了粉尘,改善了工作环境,符合环保要求。对于各类粉体生产企业而言,该系统是提升生产效率、降低运营成本的重要工具,是现代工业自动化升级的典型代表。
主要特点:提升生产效率与降低运营成本的关键优势
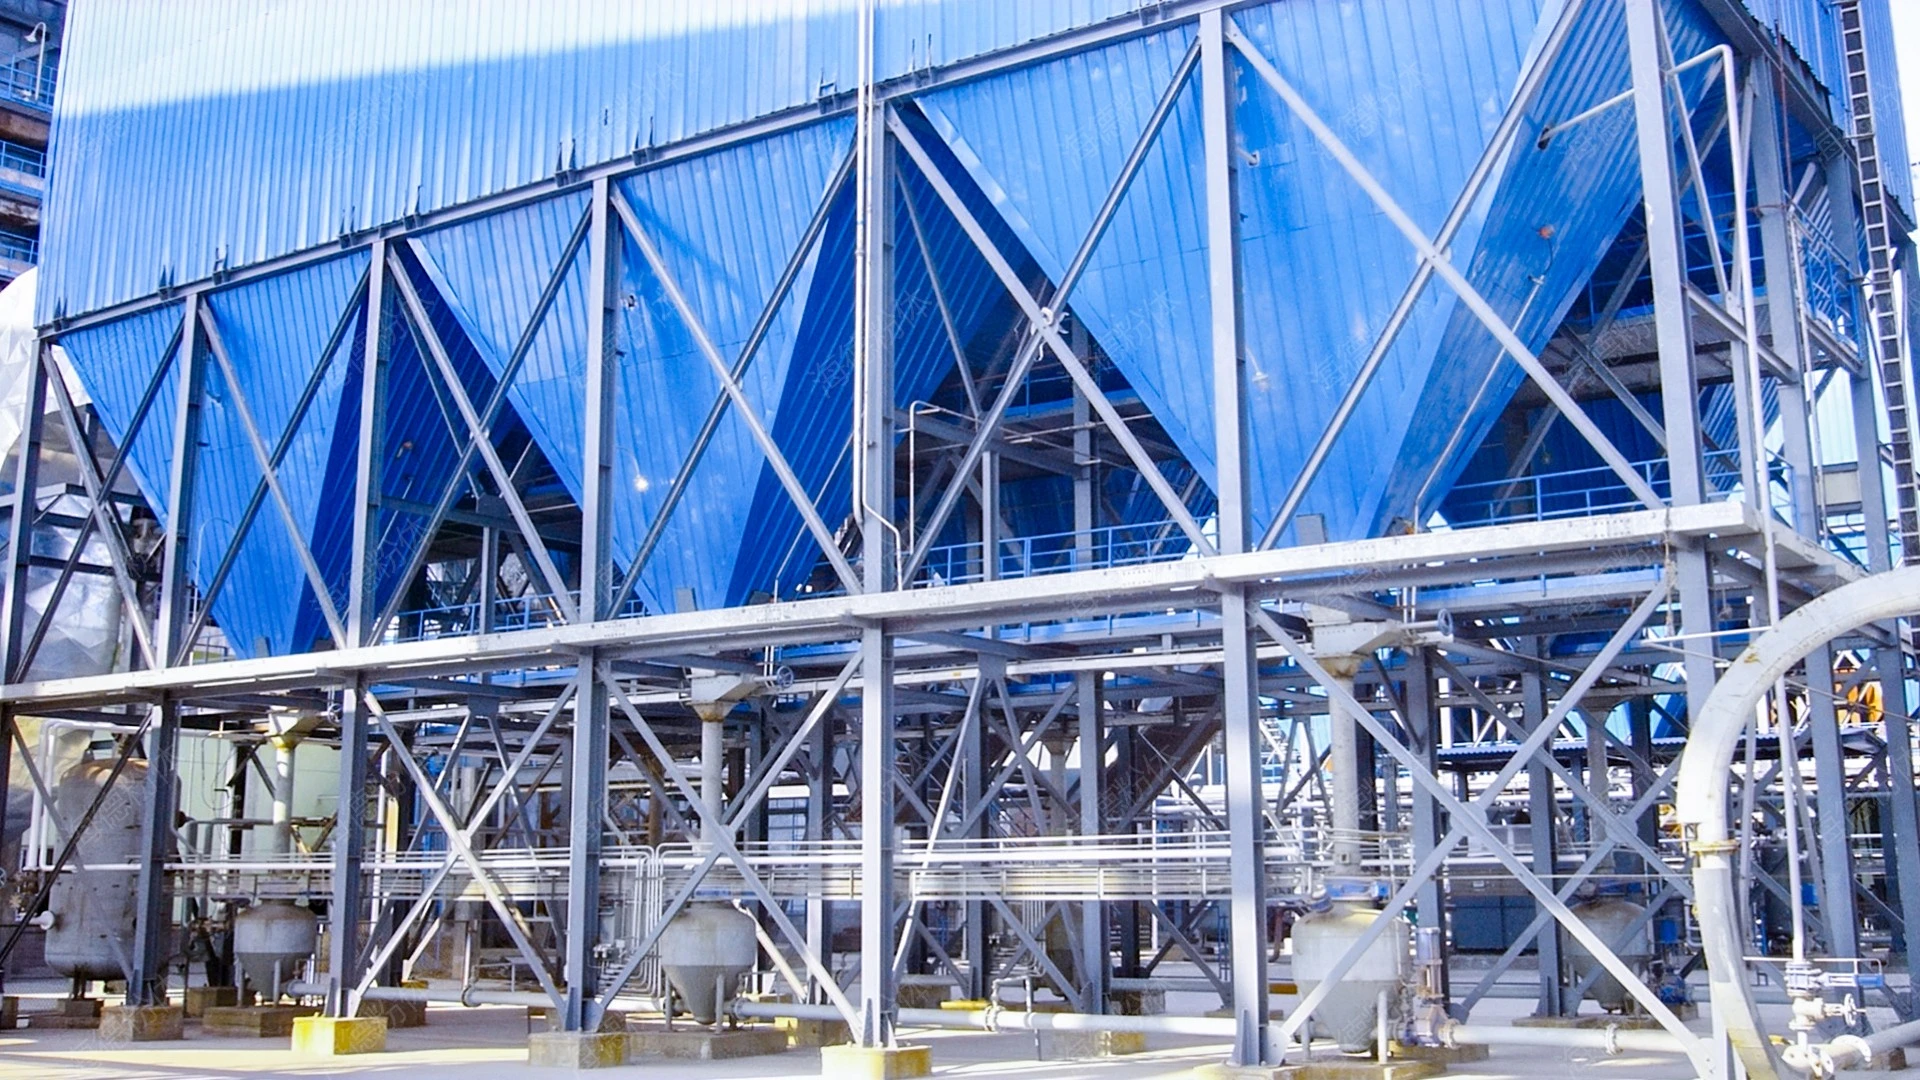
自动粉料拆包气力输送系统相较于传统人工或半自动化输送方式,具备多项应用优势。其一,系统实现了全程自动化,有所减少了人工操作,不仅降低了劳动强度,还避免了因人工操作不当导致的物料损耗或污染。例如,对于需要处理大量粉体物料的企业,系统可24小时连续运行,输送效率远高于人工输送。其二,气力输送技术能够高效、稳定地输送粉体物料,输送距离可覆盖几十米至数百米,满足不同生产线的物料传输需求。其三,系统采用封闭式输送设计,有效控制了粉尘飞扬,改善了工作环境,减少了环境污染,符合现代工业的环保要求。其四,系统具备智能控制功能,可根据物料特性与生产需求,自动调整输送参数,有助于输送过程的稳定与可靠。对于企业而言,该系统不仅提升了生产效率,缩短了生产周期,还降低了人工成本与物料损耗,实现了经济效益与社会效益的双重提升。
技术特点:智能拆包与气力输送的协同技术
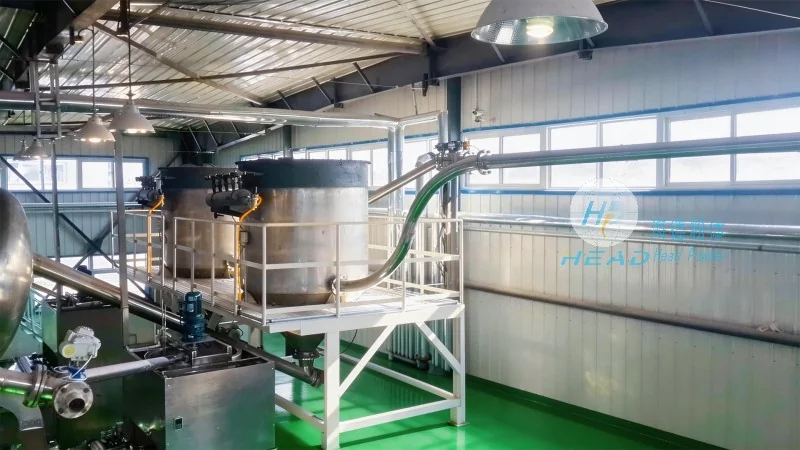
自动粉料拆包气力输送系统的技术核心在于智能拆包装置与气力输送系统的稳定协同。智能拆包装置通常采用机械或气动结构,具体可分为顶开式、撕开式、真空吸料式等多种类型,能够根据包装袋的材质与结构,自动识别并打开包装,将粉料卸入输送管道。例如,对于塑料袋包装的粉体物料,系统可采用顶开式拆包装置,通过机械顶杆将包装袋顶开,实现粉料卸出;对于编织袋包装的物料,可采用撕开式装置,通过气动刀片将包装袋撕开。气力输送系统则根据输送距离与物料特性,选择负压或正压输送模式。负压输送适用于短距离、小流量输送,通过真空泵产生负压,将粉料吸入管道;正压输送适用于长距离、大流量输送,通过鼓风机产生正压,将粉料压入管道。系统还配备有物料计量装置,可根据生产需求,较为准确控制输送量;输送压力监测系统,实时监测管道内的压力变化,有助于输送过程的稳定;故障报警系统,当系统出现异常时,及时发出警报,便于及时处理。此外,系统可根据实际生产需求,灵活配置输送管路、储料仓、除尘器等辅助设备,实现定制化解决方案,满足不同企业的个性化需求。

应用场景:广泛适用于多个行业的粉体物料处理
自动粉料拆包气力输送系统广泛应用于化工、食品、建材、医药等多个行业的粉体物料处理场景。在化工行业,该系统主要用于输送水泥、石灰、碳酸钙、硫酸铜等粉体原料,实现从包装到生产线的自动化传输。例如,某水泥生产企业采用该系统后,粉体输送效率提升了40%以上,人工成本降低了约25%,同时减少了粉尘污染,改善了工作环境。在食品行业,该系统主要用于输送面粉、糖粉、奶粉、可可粉等食品原料,有助于卫生与安全。例如,某面包生产企业采用该系统后,原料输送过程实现了全程封闭,避免了交叉污染,提高了产品质量。在建材行业,该系统主要用于输送石膏粉、砂粉、石灰石粉等建材原料,提高生产效率。例如,某石膏板生产企业采用该系统后,原料输送过程实现了自动化,缩短了生产周期,提高了产品产量。在医药行业,该系统主要用于输送药品原料、辅料等粉体物料,有助于药品质量。例如,某制药企业采用该系统后,原料输送过程实现了无菌操作,有助于了药品的纯度与安全性。对于需要处理大量粉体物料的企业,该系统能够有所提升生产线的自动化水平,减少人工操作,降低生产成本,是现代工业自动化升级的重要选择。