什么是石墨电极气力输送?优缺点有哪些?
在石墨电极的生产与加工过程中,物料输送环节至关重要。石墨电极通常以粉状或块状形式存在,其特性如易碎、易燃以及颗粒大小不一,对输送设备提出了特殊要求。石墨电极气力输送作为一种优化的物料输送技术,通过气力将物料从供料点输送到收料点,改善了传统输送方式(如皮带输送、斗式提升机)在粉尘控制、输送效率及自动化程度上的不足。本文将详细解析石墨电极气力输送的定义、系统组成、行业参数及优缺点,帮助用户全面了解该技术。
什么是石墨电极气力输送?
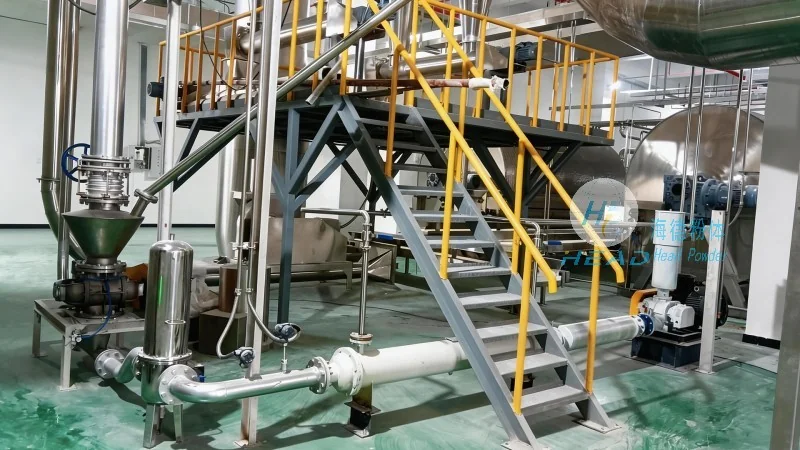
石墨电极气力输送,简而言之,是指利用气体(通常为压缩空气或工业废气)作为动力,将石墨电极物料(包括石墨粉、电极碎块等)通过管道系统进行输送的技术。其核心原理是通过气体的流动,将物料颗粒夹带并输送至指定位置。与传统的机械输送设备相比,气力输送具有无机械接触、无摩擦磨损、输送过程连续且可控制等特点。在石墨电极行业,该技术被广泛应用于原料输送、废料回收以及成品包装等环节,是实现生产流程自动化、减少人工干预的关键技术之一。
石墨电极气力输送系统组成
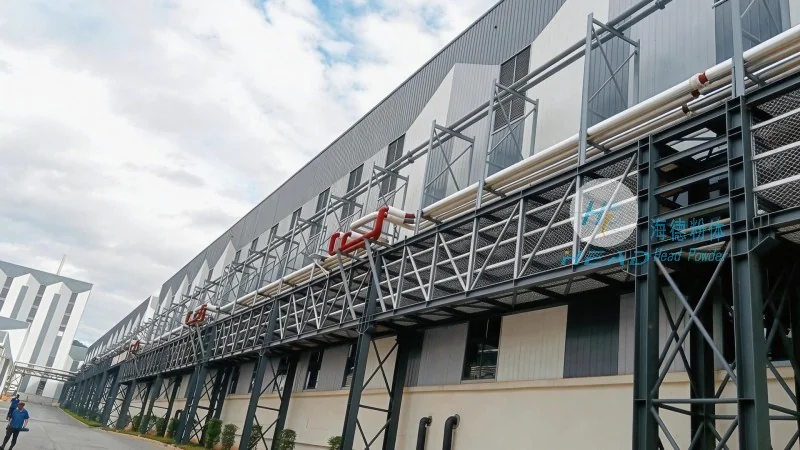
一个完整的石墨电极气力输送系统通常由多个关键部件组成,各部件协同工作,有助于物料稳定、高效输送。首先,供料装置是系统的起点,常见类型包括旋转供料器、星形给料机或螺旋输送机,用于将石墨电极物料均匀、连续地送入输送管道。其次,气源系统为整个系统提供动力,通常由空压机、储气罐及压力调节阀组成,有助于输送压力稳定在0.5-1.5 MPa范围内。第三,输送管道是物料传输的通道,根据输送距离和流量选择不同管径(通常为50-200 mm),并采用耐磨、耐腐蚀材料(如不锈钢或碳钢内衬耐磨层),以应对石墨颗粒的磨损。第四,分离与收料设备位于输送终点,包括旋风分离器、布袋除尘器或气力收料器,用于将物料与空气分离,并将物料收集至指定容器。此外,系统还可能配备压力传感器、流量计等监测设备,实时监控输送状态,有助于系统运行安全。
行业通用参数区间
石墨电极气力输送系统的性能参数因应用场景不同而有所差异,以下为行业通用的参数区间,供参考:
| 参数 | 区间 |
|---|---|
| 输送压力 | 0.5 - 1.5 MPa |
| 输送距离 | 50 - 1000 m |
| 气固比 | 5 - 20 kg/m³ |
| 输送风速 | 20 - 30 m/s |
| 管径 | 50 - 200 mm |
| 产能 | 0.5 - 50 t/h |
| 适用温度 | -20 至 +200 ℃ |
| 接触材质 | 碳钢、不锈钢、耐磨陶瓷 |
以上参数为行业通用范围,实际应用中需根据具体物料特性、输送距离及系统要求进行优化调整。

优点分析
石墨电极气力输送技术相比传统输送方式具有应用优势,主要体现在以下几个方面:
高效连续输送:气力输送可实现物料的连续、均匀输送,无需人工干预,提高了生产效率。对于石墨电极这种需要大量物料的场景,连续输送可有助于生产线的正常运行,减少因物料中断导致的停机时间。
环保无粉尘:通过封闭管道输送,有效避免了物料在输送过程中的扬尘,降低了车间内的粉尘浓度,改善了工作环境。这对于石墨电极这种易产生粉尘的物料尤为重要,符合现代工业的环保要求。

自动化程度高:系统可通过PLC或自动化控制系统实现远程监控与操作,减少了人工劳动强度,提高了生产安全性。例如,当输送压力或流量异常时,系统可自动报警或调整参数,有助于正常运行稳定。
占地面积小:相比皮带输送机或斗式提升机,气力输送系统采用管道布局,占用空间更小,尤其适用于空间有限的工厂或车间。
缺点分析
尽管石墨电极气力输送具有诸多优点,但也存在一些局限性,需要用户在应用中注意:
设备投资较高:与传统的机械输送设备相比,气力输送系统的初始投资成本较高,包括空压机、管道、分离设备等,可能增加企业的前期投入。
对物料颗粒度有要求:气力输送对物料的颗粒度有通常限制,通常要求颗粒直径在0.1-10 mm之间,过大或过小的颗粒可能导致输送效率下降或堵塞管道。对于某些特殊规格的石墨电极,可能需要预优化行破碎或筛分处理。
维护成本中等:系统中的旋转供料器、脉冲阀、分离器等部件需要定期维护,如更换滤袋、清理管道内壁等,增加了运营成本。同时,管道内壁的磨损需要定期检查,必要时进行修补或更换。
能耗较高:气力输送需要持续提供压缩空气,能耗相对较高,对于大规模生产可能增加能源成本。不过,通过优化气固比和风速,可降低能耗,提高系统效率。