什么是铸造灰气力输送系统?优缺点有哪些?
在铸造行业,如何高效、环保地处理铸造灰等粉体物料,一直是企业关注的焦点。铸造灰气力输送系统作为一种优化的粉体输送设备,正逐渐成为解决这一问题的可作为选择。它通过气力输送技术,将铸造灰等物料从生产点输送到指定位置,实现了物料输送的自动化与智能化。本文将详细介绍铸造灰气力输送系统的原理、优势、局限性,并辅以行业通用参数,帮助您全面了解这一技术。
系统组成与工作原理
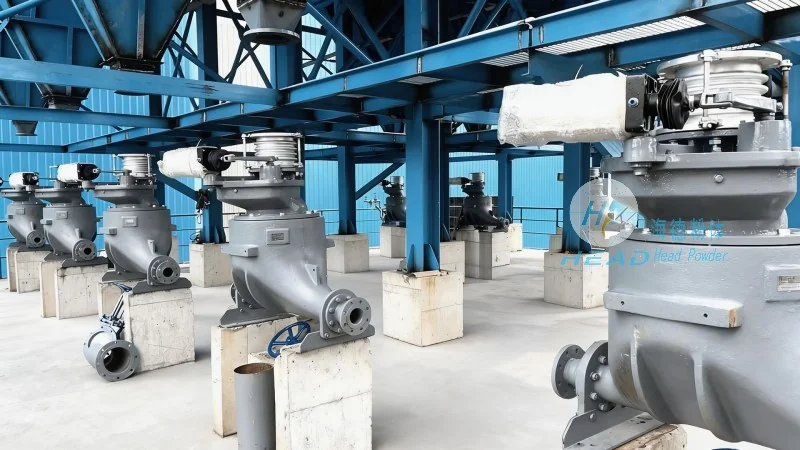
铸造灰气力输送系统主要由供料装置、输送管道、气源设备、分离装置及控制系统等部分组成。其中,供料装置负责将铸造灰物料均匀送入输送管道,气源设备(如罗茨风机)提供输送所需的气流,输送管道则构成物料的传输通道,分离装置用于将物料与气流分离,控制系统则对整个系统的运行进行监控与调节。工作原理上,系统通过气源设备产生的高压气流,将铸造灰物料夹带在气流中,形成气固两相流,沿输送管道输送到目的地。在输送过程中,气流与物料相互作用,有助于物料被稳定输送,到达终点后,通过分离装置将物料与气流分离,气流则通过除尘设备处理后排空。
优缺点分析
铸造灰气力输送系统在应用中展现出诸多优势,同时也存在通常的局限性。

从优势来看,环保性高是其显著特点之一。相比传统的皮带输送或斗式提升机,气力输送系统避免了物料的二次扬尘,减少了环境污染,符合现代工业的环保要求。此外,输送效率高,系统可实现连续、稳定的物料输送,输送速度可达数十米每秒,有所提升了生产效率。同时,系统占地面积小,结构紧凑,便于在空间有限的铸造车间内安装,节省了厂房空间。另外,系统对物料的适应性较强,可输送多种粒度、湿度的铸造灰物料,满足不同生产需求。

然而,铸造灰气力输送系统也存在一些缺点。首先,能耗较高,由于需要持续提供高压气流,系统的运行成本相对较高。其次,对物料的粒度要求较为严格,过大的颗粒可能导致管道堵塞或输送效率下降。此外,系统对气源设备的要求较高,需要稳定、可靠的气源支持,否则可能影响输送稳定性。最后,设备维护相对复杂,若管道或分离装置出现故障,可能需要专业人员进行维修,增加了维护成本。

行业通用参数区间
| 参数 | 区间 |
|---|---|
| 输送压力 | 0.5 - 1.0 MPa |
| 输送距离 | 50 - 200 m |
| 气固比 | 5 - 15 kg/m³ |
| 输送风速 | 15 - 30 m/s |
| 管径 | 50 - 200 mm |
| 产能 | 0.5 - 10 t/h |
| 适用温度 | -20 - 120 ℃ |
| 接触材质 | 不锈钢、碳钢 |
应用场景与实际效果
铸造灰气力输送系统广泛应用于铸造企业的原料输送、废料回收及产品输送环节。例如,在铸造车间,系统可将铸造灰从熔炉或清理点输送到废料处理设备或储存仓,实现废料的高效回收;在原料处理环节,可将铸造灰作为原料输送到混砂机或回用设备,提高原料利用率。实际应用中,该系统不仅提升了铸造企业的生产效率,还降低了环境污染,符合国家环保政策的要求。许多铸造企业通过采用铸造灰气力输送系统,实现了物料输送的自动化,减少了人工操作,提高了生产安全性。
联系与咨询
如果您对铸造灰气力输送系统感兴趣,或需要定制化解决方案,欢迎联系山东海德粉体工程有限公司。公司地址位于山东济南,联系人张经理,电话:15662777102。我们将根据您的具体需求,提供专业的技术支持和定制化服务,帮助您选择较为适合的铸造灰气力输送系统,提升生产效率与环保水平。