什么是自动混料配料物料输送系统设备?优缺点有哪些?
在粉体加工行业中,自动混料配料物料输送系统设备是提升生产效率与质量控制的关键设备。它通过集成给料、混合、配料及气力输送技术,实现粉体物料的自动化处理,广泛应用于化工、食品、制药等多个领域。本文将详细介绍该系统的核心功能、技术参数及优缺点,帮助用户全面了解其应用价值。

系统概述:自动混料配料物料输送系统的核心功能与作用
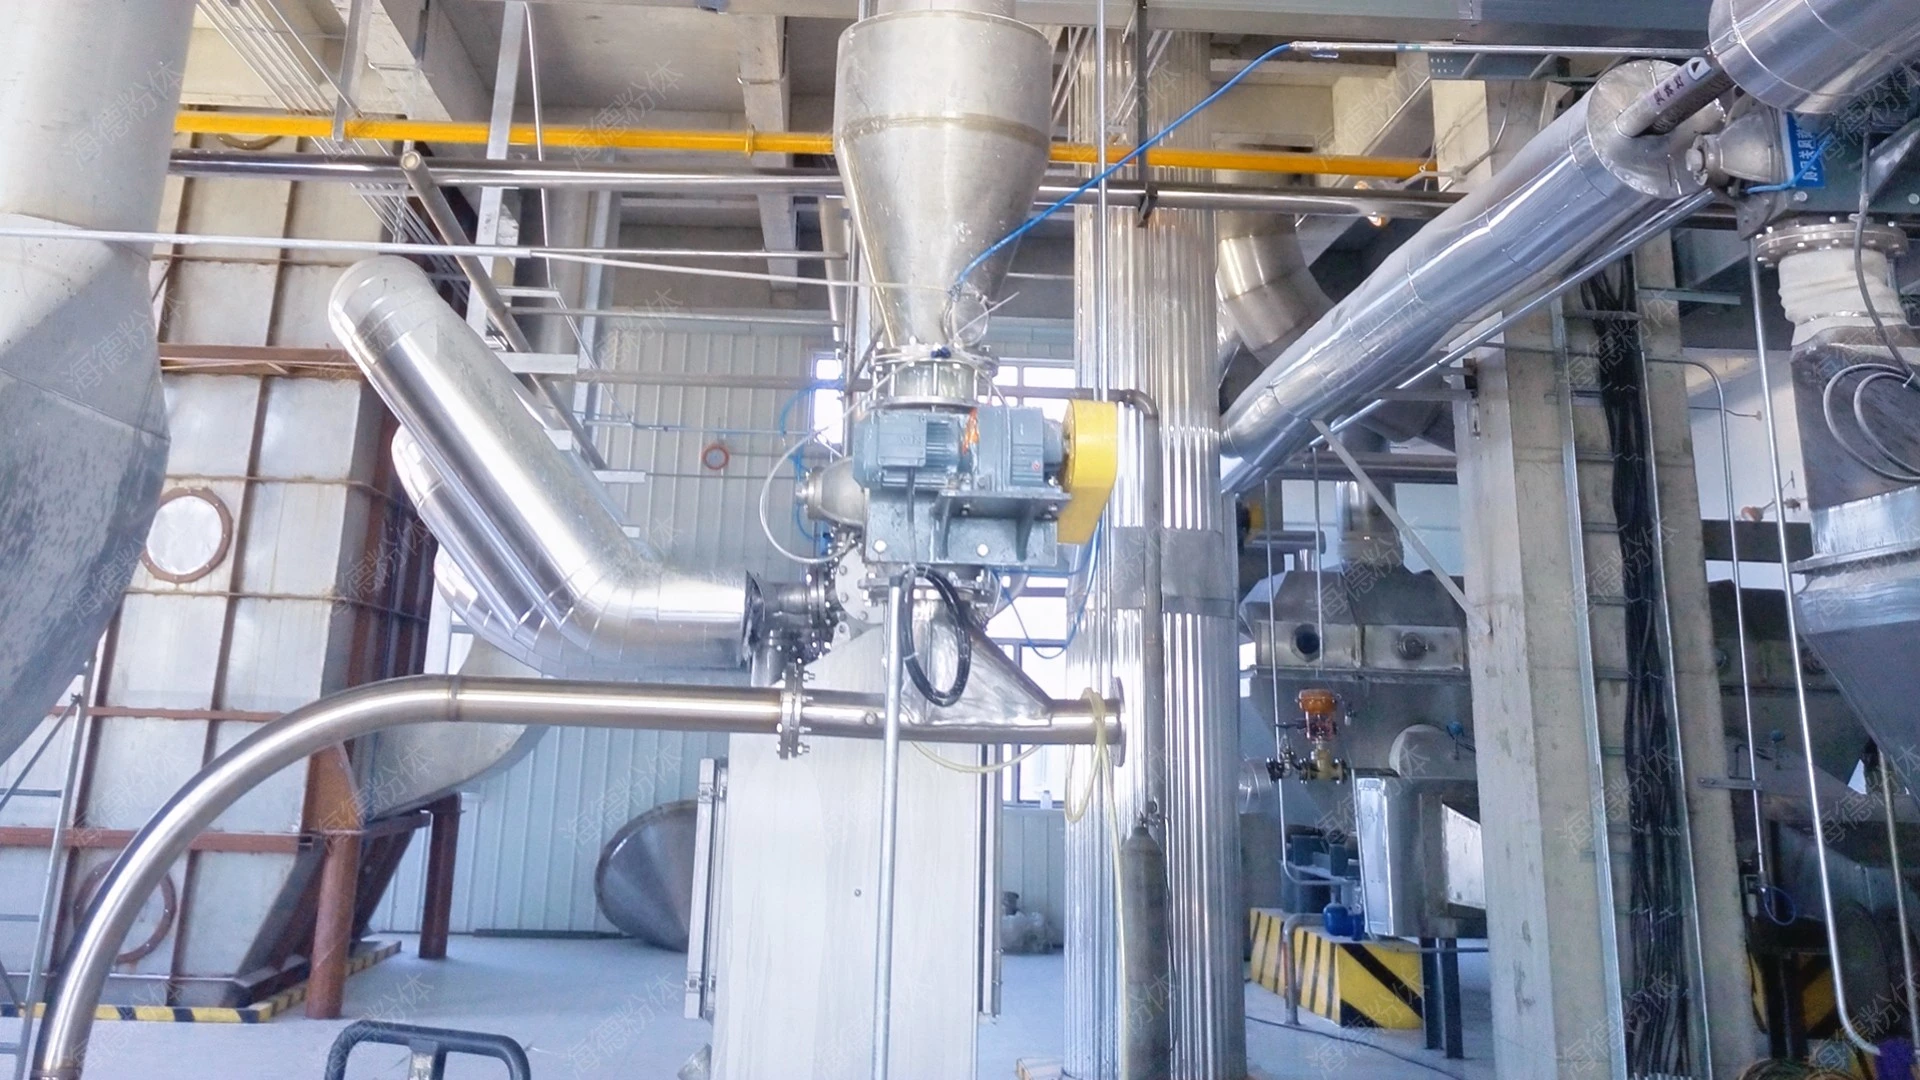
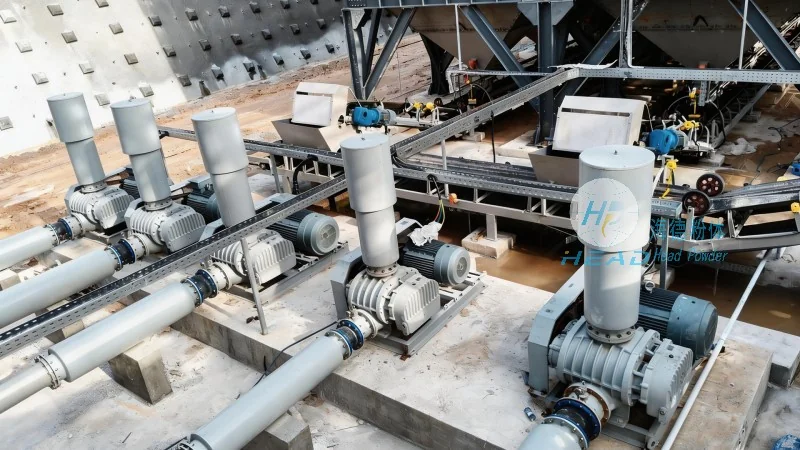
自动混料配料物料输送系统是一种集自动化控制、粉体混合与气力输送于一体的设备。系统通常由给料单元、混合机、配料秤、气力输送泵及管道系统等组成。其核心作用在于:首先,通过给料机将不同种类的粉体物料按预设比例输入混合机,实现物料的均匀混合;其次,混合后的物料通过配料秤较为准确计量,有助于配比准确;最后,利用气力输送设备将混合、配好的物料输送至目标存储或加工设备。整个过程可实现全流程自动化,减少人工干预,提升生产效率与产品质量。
| 参数类别 | 行业通用参数区间 |
|---|---|
| 输送压力 | 0.1 - 0.8 MPa |
| 输送距离 | 几十米至数公里 |
| 气固比 | 0.5 - 2.0 kg/m³ |
| 输送风速 | 15 - 30 m/s |
| 管径 | 50 - 200 mm |
| 产能 | 0.1 - 50 t/h |
| 适用温度 | -20℃ 至 120℃ |
| 接触材质 | 不锈钢、碳钢等 |
系统优点:自动化程度高,混合均匀性,输送效率,环保等
自动混料配料物料输送系统具有多项显著优点。首先,自动化程度高,从物料给料、混合、配料到输送,均由PLC或工业电脑控制,实现全流程无人干预,有所减少人工操作,提升生产效率。其次,混合均匀性优异,系统采用优化的混合机设计,有助于不同粉体物料在混合过程中充分接触,达到均匀混合效果,满足高精度配料需求。再者,输送效率高,气力输送技术相比传统机械输送,具有输送距离远、占地小、无粉尘飞扬(若采用封闭式系统)等优势,尤其适用于易扬尘、有毒有害粉体的输送。此外,系统环保性能好,可减少物料损耗与环境污染,符合现代工业绿色生产要求。
系统缺点:设备投资较高,对物料特性要求严格,维护成本,适用范围有限等
尽管自动混料配料物料输送系统具有诸多优势,但也存在一些局限性。首先,设备初期投资成本相对较高,需要根据生产规模、物料特性定制设备,对于中小型企业而言,初期投入可能较大。其次,对物料特性要求严格,系统对物料的流动性、密度、颗粒大小等参数有较高要求,若物料过于黏稠或含有大量湿气,可能影响输送效果,需额外配置干燥或破碎设备。再者,维护成本与难度,气力输送系统中的风机、管道、阀门等部件需定期维护,若维护不当可能导致系统故障,影响生产连续性。最后,适用范围有限,系统主要适用于粉体物料的输送,对于大块物料或液体物料则不适用,需结合其他输送设备使用。
实际应用场景:化工、食品、制药等行业
自动混料配料物料输送系统在多个行业得到广泛应用。例如,在化工行业,可用于化工原料的混合与输送,如化肥、农药等粉体物料的处理;在食品行业,可用于面粉、奶粉、添加剂等粉体物料的混合与输送,有助于食品配料准确;在制药行业,可用于药品原料的混合与输送,满足药品生产对卫生、精度的高要求。此外,在建材行业,可用于水泥、粉煤灰等粉体物料的输送,提升生产效率。不同行业可根据自身需求,选择不同参数的自动混料配料物料输送系统,实现生产过程的优化。
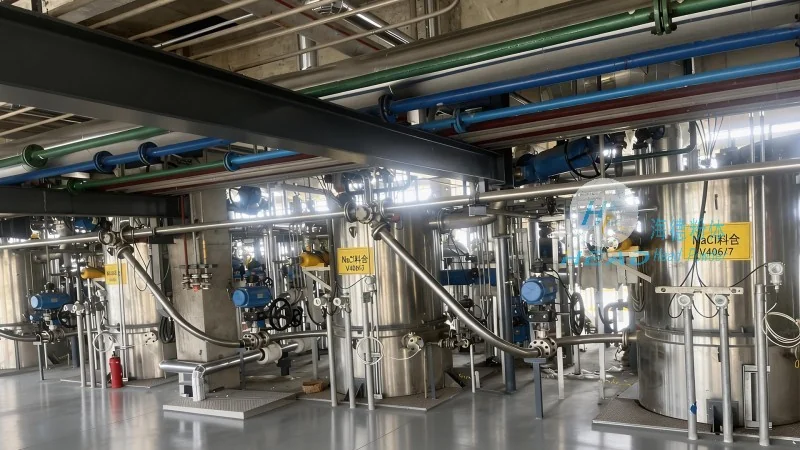
总而言之,自动混料配料物料输送系统是粉体加工行业的重要设备,通过自动化控制与气力输送技术,实现了粉体物料的混合、配料与输送一体化。尽管存在设备投资较高、对物料特性要求严格等缺点,但其带来的生产效率提升、产品质量改善及环保效益,使其成为现代工业生产不可或缺的设备。如果您对自动混料配料气力输送系统感兴趣,可随时联系山东海德粉体工程有限公司的张经理,电话为15662777102,我们将为您提供专业的技术支持与定制化解决方案。