什么是负极材料粉体气力输送设备?优缺点有哪些?
在锂电池负极材料的生产与加工环节,粉体气力输送设备扮演着至关重要的角色。随着负极材料(如石墨、硅碳复合负极等)在新能源电池领域的广泛应用,如何高效、安全地输送这些易扬尘、易燃的粉体物料,成为行业关注的焦点。负极材料粉体气力输送设备正是为解决这一难题而设计的专业设备,它通过气力输送技术,实现了负极材料从原料处理到生产线的全程密封输送,有效避免了粉尘污染与物料损耗,支持了生产环境的清洁与安全。
负极材料粉体气力输送设备的工作原理
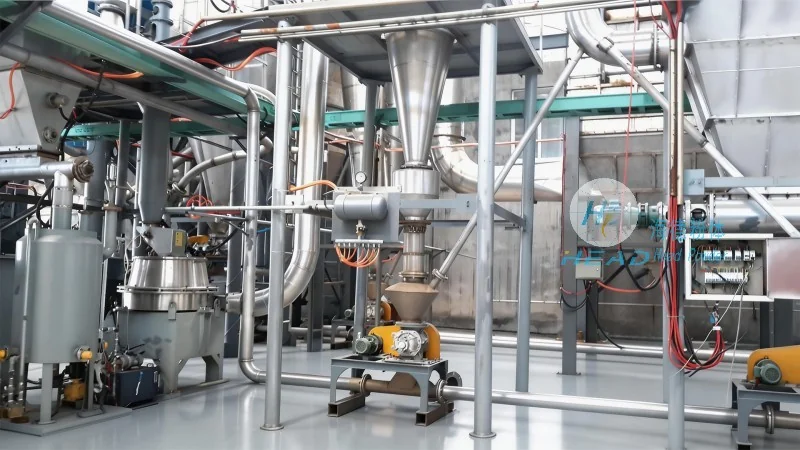
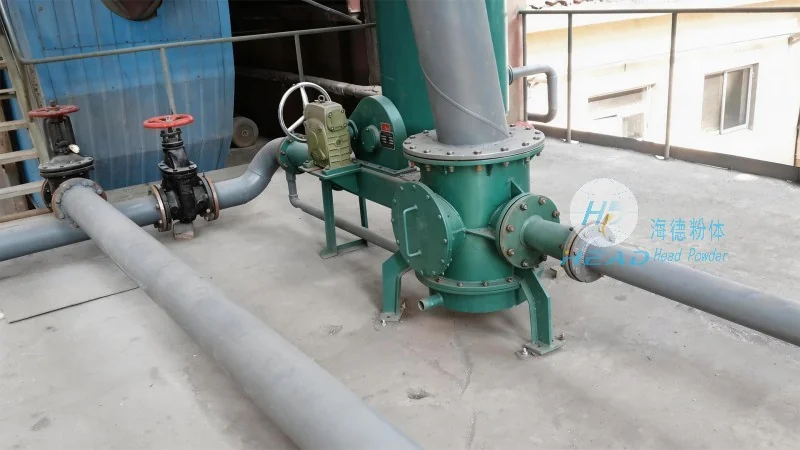
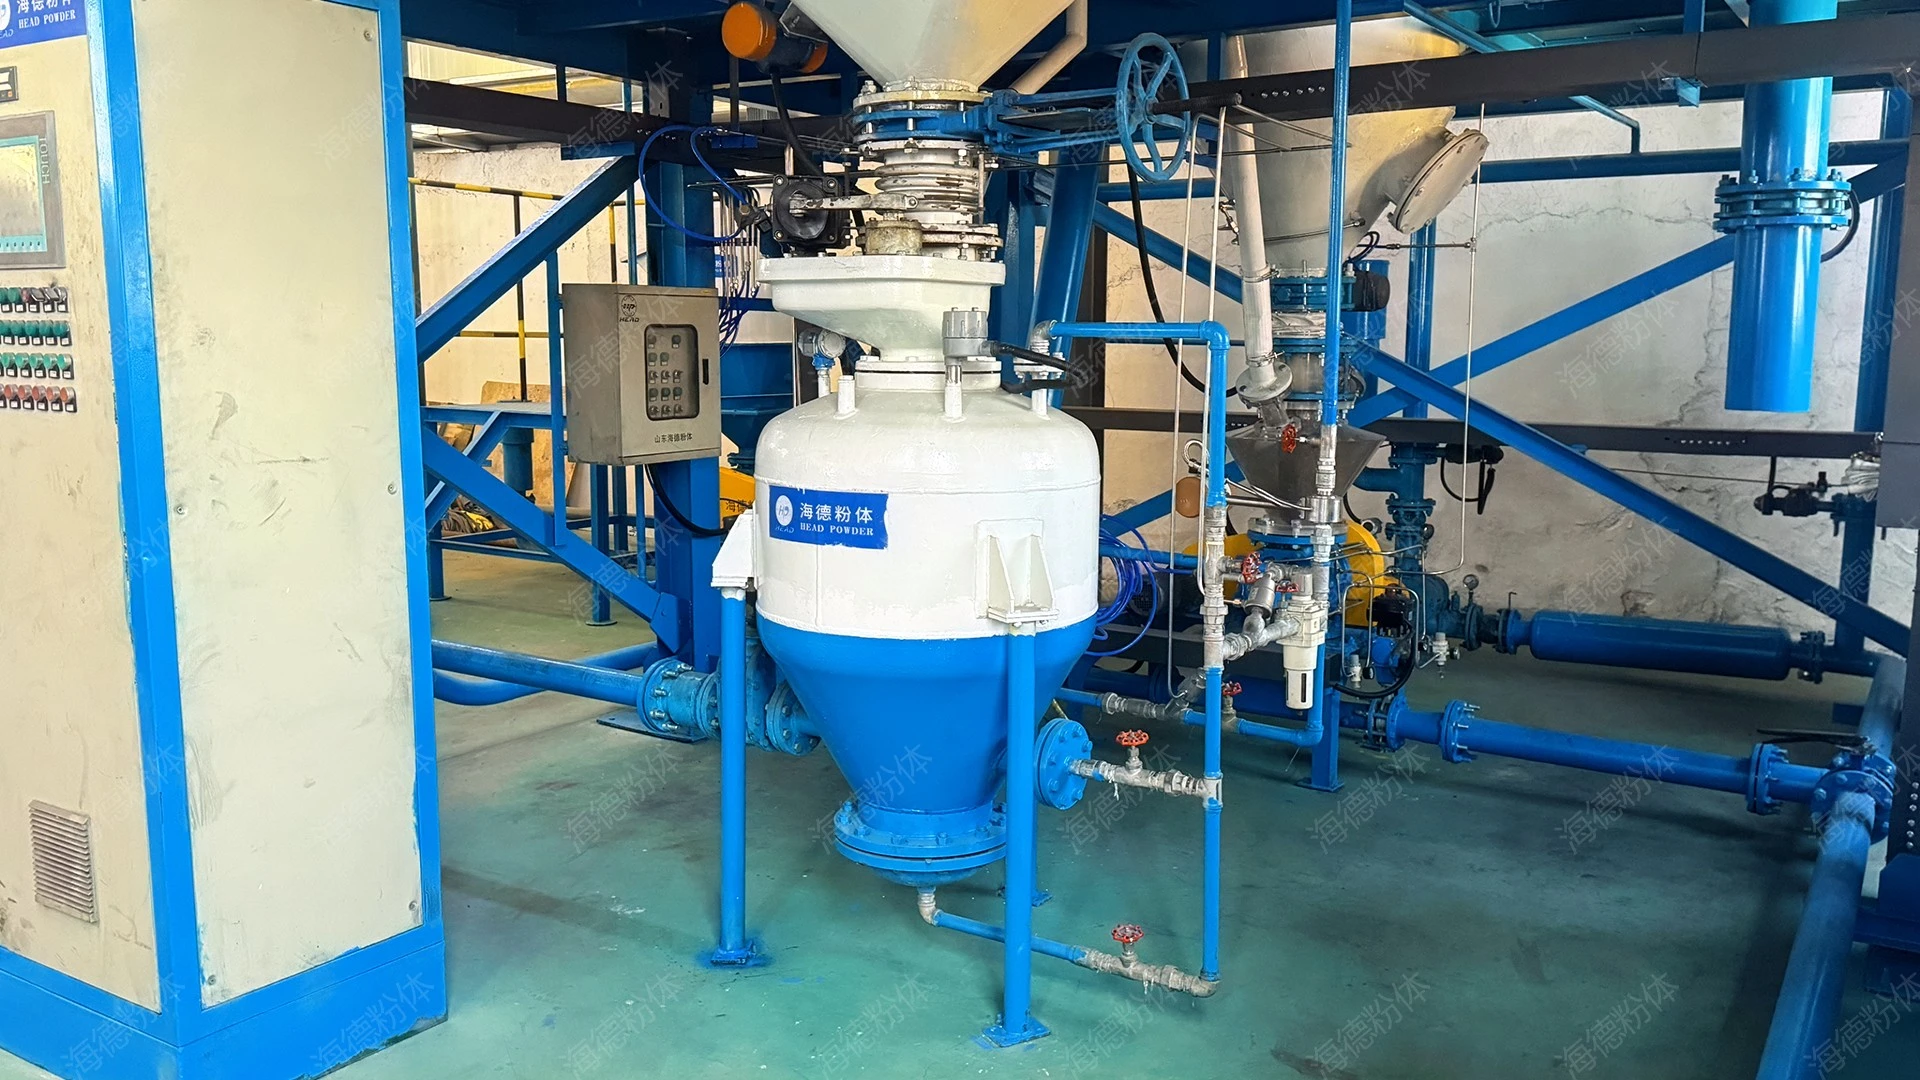
负极材料粉体气力输送设备通常采用正压或负压气力输送方式,通过压缩空气或真空系统,将负极材料粉体与空气混合形成气固两相流,沿输送管道输送至目的地。设备核心包括供料系统、气源系统、输送管道、分离系统及控制系统等。其中,供料系统负责将负极材料从料仓或料斗中均匀送入输送管道,气源系统提供稳定的压缩空气或真空,输送管道则根据输送距离和物料特性选择合适的管径与材质,分离系统用于在输送终点将物料与空气分离,控制系统则实现设备的自动化运行与参数调节。
负极材料气力输送系统的主要特点
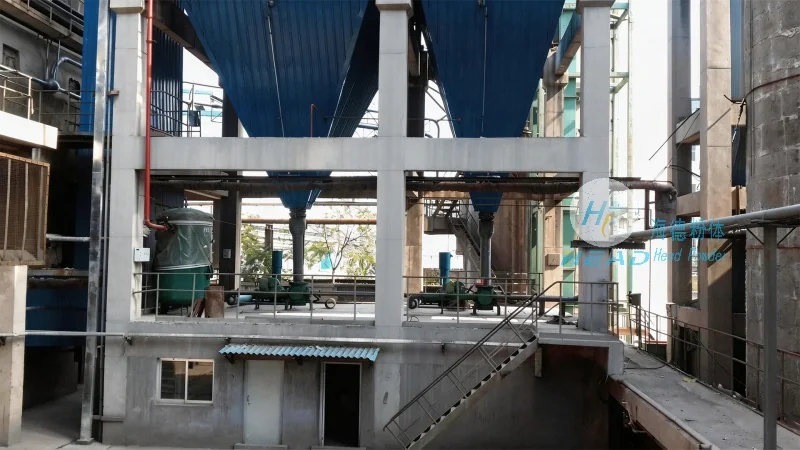
负极材料气力输送系统在锂电池负极材料生产中展现出诸多主要特点。首先,全封闭输送是其显著特点,通过密封的管道系统,有效抑制了负极材料粉尘的飞扬,避免了环境污染与人员健康风险,符合现代工业的环保要求。其次,输送距离远,可满足长距离(如数十米至数百米)的物料输送需求,适应复杂的生产布局。再者,系统自动化程度高,可集成到生产线中,实现物料输送的连续化与智能化,降低人工操作成本。此外,气力输送对物料的适应性强,无论是细粉、粗粉还是潮湿物料,均能稳定输送,且设备结构简单,维护方便,降低了长期运营成本。
负极材料气力输送系统的潜在挑战与改进方向
尽管负极材料气力输送系统具有诸多优势,但在实际应用中仍面临一些挑战。例如,能耗较高,尤其是正压气力输送,需要消耗大量压缩空气,增加了运行成本。此外,输送管道的磨损与堵塞问题较为突出,长期运行可能导致管路内壁结垢或物料堵塞,影响输送效率。针对这些问题,行业通过优化气固比、提高管道耐磨材质(如不锈钢、陶瓷内衬)以及采用脉冲清灰、在线检测等技术,有效降低了能耗与维护成本。同时,部分企业还研发了新型气力输送设备,如双流体气力输送,通过优化气固混合比例,提高了输送效率与稳定性。
关键参数与行业通用标准
| 参数名称 | 行业通用区间 |
|---|---|
| 输送压力 | 0.1-0.8 MPa(正压)或 -0.05至-0.8 MPa(负压) |
| 输送距离 | 10-500 m(短距离至长距离输送) |
| 气固比 | 0.5-2.0 kg空气/kg物料(根据物料特性调整) |
| 输送风速 | 15-30 m/s(有助于物料悬浮与输送稳定性) |
| 管径 | 50-200 mm(根据输送量与距离选择) |
| 产能 | 0.1-10 t/h(根据设备规格与工艺需求) |
| 适用温度 | -20至120℃(适应不同物料的热稳定性要求) |
| 接触材质 | 不锈钢(304/316)、陶瓷、耐磨塑料(如PE、PP) |
选择负极材料气力输送设备的考量因素
在选择负极材料粉体气力输送设备时,需综合考虑多方面因素。首先,根据生产线的输送距离与物料量,选择合适的管径与输送压力,有助于设备能稳定满足输送需求。其次,考虑物料的特性,如颗粒大小、湿度、易燃性等,选择匹配的气固比与输送风速,避免物料堵塞或输送效率低下。此外,设备的密封性与防爆性能尤为重要,负极材料多为易燃易爆物质,需有助于设备符合相关安全标准。最后,设备的能耗与维护成本也是关键因素,通过比较不同设备的气固比、管路材质与控制系统,选择综合成本效益优选的方案。