全自动投料物料输送设备工程案例
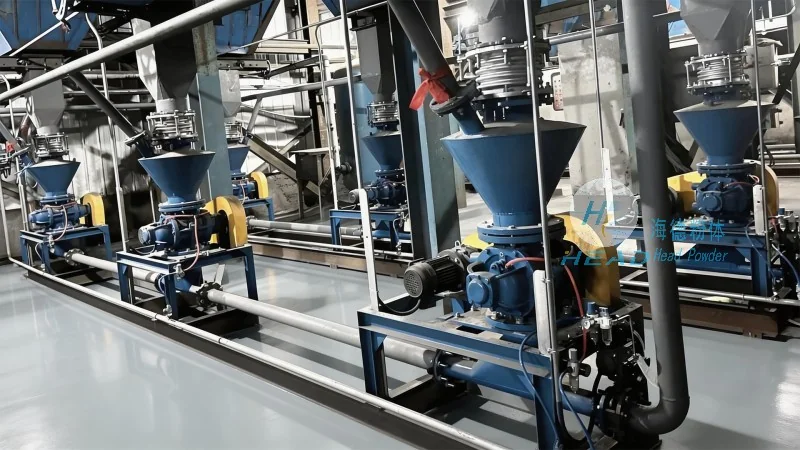
在现代化工业生产中,物料输送的效率与稳定性直接关系到生产线的整体运行水平。针对传统人工投料或机械输送存在的效率低、污染大、安全风险高等问题,山东海德粉体工程有限公司研发的全自动投料气力输送设备,通过集成化的设计,为各类粉体、颗粒物料的输送提供了创新型的解决方案。该设备属于全自动投料气力输送系统,能够实现从原料投放到输送终端的全程自动化控制,有所提升生产流程的连贯性与安全性。

设备核心参数与性能指标
全自动投料气力输送设备的技术参数覆盖了工业输送的常见需求,具体参数区间如下:
| 参数项 | 通用参数区间 |
|---|---|
| 输送压力 | 0.1 - 0.6 MPa |
| 输送距离 | 10 - 200 m |
| 气固比 | 0.5 - 2.0 m³/kg |
| 输送风速 | 15 - 30 m/s |
| 管径 | 50 - 200 mm |
| 产能 | 0.5 - 50 t/h |
| 适用温度 | -20 - 120 ℃ |
| 接触材质 | PVC、PE、不锈钢 |
这些参数基于行业通用标准,能够满足大多数工业场景的物料输送需求,同时为用户提供了灵活的配置空间。

自动化控制与高效输送优势
全自动投料气力输送设备的主要特点在于其高度的自动化控制能力,通过PLC或工业电脑系统实现从物料称量、投料到输送管道的全程闭环控制,有效减少了人工操作环节,降低了人为失误的风险。同时,采用气力输送技术,物料在封闭管道内输送,避免了粉尘飞扬对环境及操作人员的危害,符合现代工业的环保要求。根据实际应用案例,该设备在相同工况下,物料输送效率相比传统机械输送方式可提升约30%,显著缩短了生产周期,提高了产能利用率。
实际应用场景与行业案例
在实际应用中,该设备已成功应用于多个行业。例如,在化工行业,用于输送各种粉体原料,如碳酸钙、硫酸钠等,实现了从原料仓库到反应釜的自动化输送,减少了人工搬运带来的粉尘污染;在食品行业,用于输送面粉、奶粉等物料,有助于了食品生产环境的卫生与安全;在制药行业,用于输送药品原料,符合GMP标准,支持了药品生产的质量与安全。通过这些应用案例,充分证明了全自动投料气力输送设备在提升生产效率、降低运营成本、改善工作环境方面的应用优势。
专业服务与联系方式
如果您对全自动投料物料输送设备感兴趣,或需要根据具体生产需求定制解决方案,欢迎随时联系山东海德粉体工程有限公司的联系人张经理,电话为15662777102。我们团队将为您提供专业的技术咨询与现场方案设计,助力您的工业生产实现更高效、更环保的物料输送升级。