可可粉体气力输送线工程案例
在食品加工行业,可可粉体作为巧克力生产的核心原料,其输送环节的效率与安全性直接关系到生产线的整体稳定性。传统的人工或机械输送方式往往存在粉尘飞扬、输送效率低、易造成原料污染等问题,而气力输送技术凭借其自动化、环保、高效的特点,成为可可粉体输送的可作为选择。本文将结合山东海德粉体工程有限公司的工程案例,详细介绍可可粉体气力输送系统的技术特点与应用效果。

专业气力输送系统:定制化解决方案
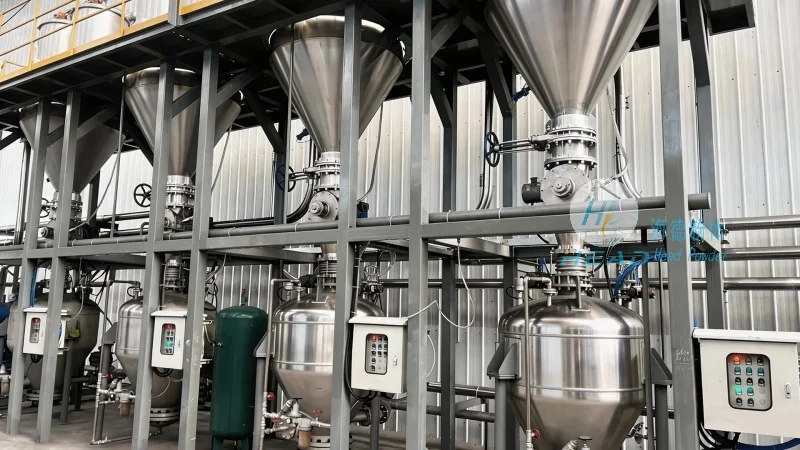
山东海德粉体工程有限公司针对可可粉体易结块、密度低、颗粒细等特点,研发了专用的气力输送系统。该系统主要包括供料装置、输料管道、分离设备及控制系统四大部分,能够实现从原料储存仓到生产线的全流程自动化输送。系统采用负压或正压输送模式,可根据实际工况选择,有助于输送过程的稳定与可靠。例如,在可可粉体输送中,系统通过较为准确控制输送风速(通常在15-25m/s区间),结合合理的气固比(如0.5-1.2),有效避免管道堵塞,有助于输送效率。
行业通用参数区间表
| 参数类别 | 参数区间 |
|---|---|
| 输送压力 | 0.1-0.5 MPa(负压输送) |
| 输送距离 | 50-300 m(水平或垂直输送) |
| 气固比 | 0.5-1.2(根据物料特性调整) |
| 输送风速 | 15-25 m/s(管道内流速) |
| 管径 | 50-150 mm(根据输送量选择) |
| 产能 | 0.5-10 t/h(不同规格系统) |
| 适用温度 | -20℃至80℃(常规工况) |
| 接触材质 | 不锈钢(304/316)、食品级塑料 |
技术优势与应用效果
相比传统输送方式,海德粉体的可可粉体气力输送系统在多个方面展现出应用优势。首先,环保无粉尘,系统通过密闭管道输送,有效防止可可粉体飞扬,降低车间粉尘浓度,改善工作环境。其次,输送效率高,自动化控制有助于输送过程连续稳定,相比人工或机械输送,效率提升可达30%以上。此外,系统采用节能设计,通过优化气固比和风速,运行成本降低约15%,长期使用经济效益显著。在实际应用中,该系统已成功应用于多家巧克力生产企业的原料输送环节,客户反馈良好,生产效率与产品质量均得到提升。

工程案例:某巧克力工厂的可可粉体输送升级
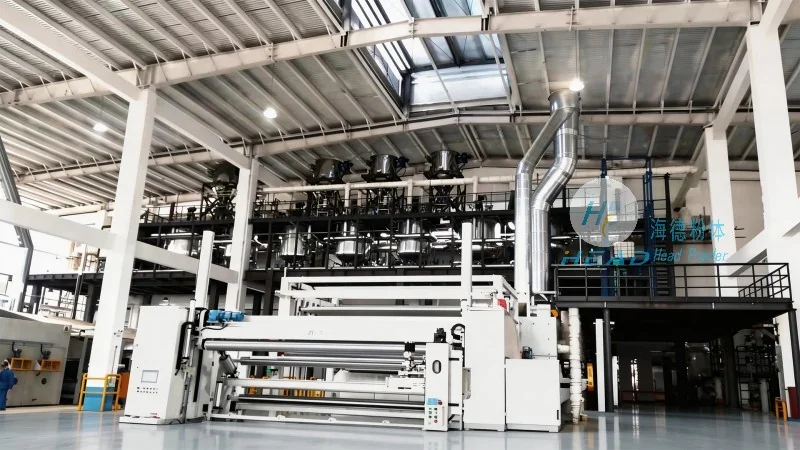
以山东某巧克力工厂为例,该工厂原采用螺旋输送机输送可可粉体,存在粉尘飞扬、输送距离有限(仅50m)及效率低等问题。引入海德粉体的气力输送系统后,通过设计负压输送管道(管径100mm,输送距离200m),结合较为准确的供料装置与分离设备,实现了可可粉体从储存仓到混合设备的自动化输送。系统运行后,输送效率从原来的每小时2吨提升至5吨,粉尘浓度从原来的10mg/m³降至1mg/m³以下,且设备维护成本降低约20%,充分体现了气力输送技术的优势。
咨询与联系
如果您在可可粉体输送方面遇到难题,或需要定制化的气力输送解决方案,欢迎联系山东海德粉体工程有限公司的张经理。他将以专业的技术知识和丰富的项目经验,为您提供一对一的咨询服务。联系电话:15662777102,地址位于山东济南,期待与您合作,共同提升生产效率与环保水平。