自动进料粉体输送系统设备简介,优势特点介绍
在工业生产与物流体系中,粉体物料的输送是一个至关重要的环节。无论是化工原料、建筑材料,还是食品添加剂、医药粉末,如何高效、稳定且环保地将这些物料从一处输送到另一处,始终是工厂管理者和技术人员关注的焦点。传统的机械输送方式,如螺旋输送机或皮带输送机,虽然应用广泛,但在处理高粉尘环境、长距离输送或复杂空间布局时,往往显得力不从心,容易产生粉尘外泄、设备磨损大以及占地面积广等问题。为了突破这些技术瓶颈,满足化工厂对自动化、清洁生产以及柔性生产的高要求,一种较好的输送技术——自动进料气力输送系统气力输送设备,正逐渐成为行业内的主流选择。
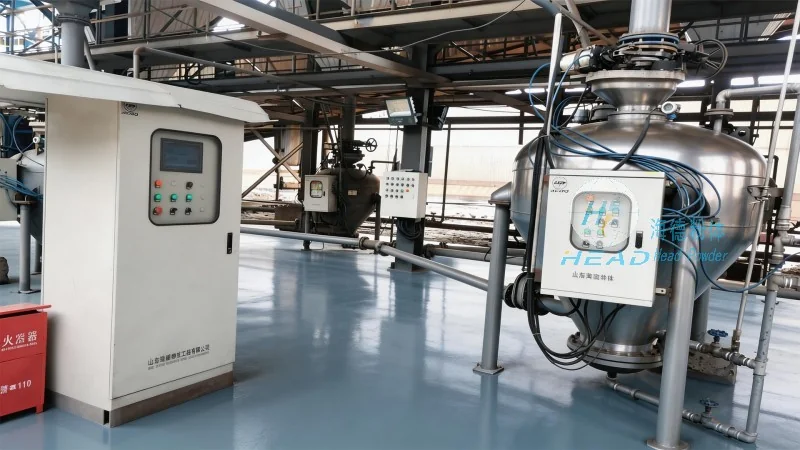
这种系统之所以备受推崇,核心在于其独特的“自动进料”设计理念。与传统的需要人工加料或简单敞口加料的设备不同,自动进料气力输送系统通过精细的进料装置,能够根据生产线的实际需求,自动、连续地将粉体物料吸入输送管道中。这种设计不仅极大地降低了工人的劳动强度,消除了人工操作带来的不稳定性,更重要的是,它有助于了物料在进入输送管道前就已经处于受控状态,从而为后续的稳定输送奠定了坚实的基础。
什么是自动进料气力输送系统气力输送设备?
自动进料气力输送系统气力输送设备,本质上是一种利用空气动力(气流)在密闭管道内输送粉状、颗粒状物料的工程技术。它主要由气源设备、输送管道、供料装置(即自动进料器)、分离装置、除尘装置以及控制装置等部分组成。其工作原理是利用风机产生的压力或真空,使管道内形成气流,将散装粉体物料悬浮在气流中,形成气固两相流,并沿着管道输送到的卸料点。
在众多气力输送设备中,“自动进料”是其最显著的特征之一。这意味着该系统通常配备了良好性能的旋转阀、星形阀或文丘里喷射器等进料设备。这些设备能够根据料仓内的料位变化或系统的压力反馈,自动调节进料量,实现“随产随输”的连续作业模式。这种机制改善了传统输送设备在启动和停止时容易出现物料堵塞或压力波动的问题,使得整个输送过程如行云流水般顺畅。
自动进料系统的主要特点
选择自动进料气力输送系统,不仅仅是为了替代旧式的输送设备,更是为了获得一系列显著的技术优势,这些优势直接关系到生产效率、产品质量以及企业的运营成本。
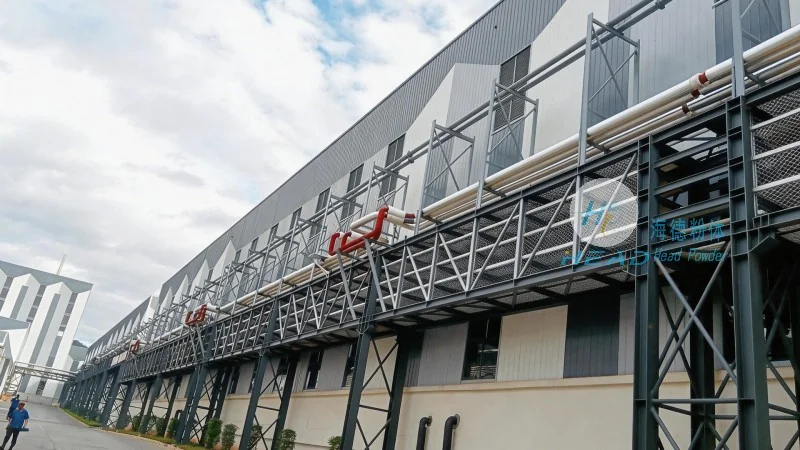
首先,全密闭输送,杜绝粉尘污染是最大的亮点。在粉体处理过程中,粉尘飞扬是车间环境的一大顽疾,不仅会污染空气,影响员工健康,还可能引发粉尘爆炸等安全隐患。而自动进料气力输送系统采用全密闭管道设计,从进料到卸料,整个流程都在封闭状态下进行,实现了“零泄漏”输送。这不仅极大地改善了车间的卫生环境,符合日益严格的环保法规要求,同时也保护了物料不受外界污染,特别是对于食品和医药行业而言,这一点尤为重要。
其次,布局灵活,节省空间。传统的输送设备往往需要铺设固定的地面轨道或皮带,且转弯半径大,对厂房布局有严格限制。相比之下,气力输送系统利用管道输送,可以轻松实现垂直提升、水平转弯以及空间立体输送。无论物料需要跨越几米、几十米,甚至是跨越楼层,都可以通过管道巧妙地布置,较大程度地利用厂房空间,减少占地面积,这对于土地资源紧张的化工厂来说,具有极高的实用价值。
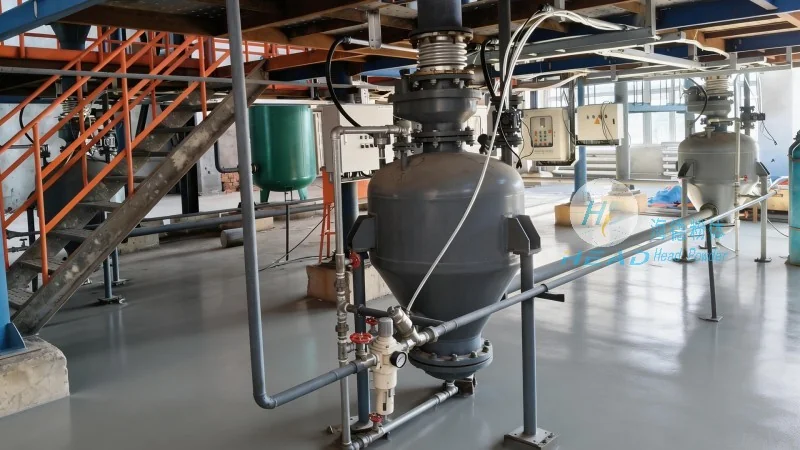
再次,适应性强,处理物料广泛。自动进料气力输送系统对物料的适应性非常强。无论是流动性好的面粉、水泥,还是流动性较差的添加剂、粉煤灰,甚至是易碎的食品颗粒,都能通过调整输送参数(如风速、压力、进料量)来实现稳定输送。此外,由于没有机械传动部件直接接触物料,它不会对物料造成破碎或磨损,较为适合输送易碎或高价值的粉体产品。
最后,自动化程度高,降低维护成本。该系统通常配备智能控制系统,能够实现远程监控和自动化操作。操作人员只需在控制室即可完成整个输送过程,无需在粉尘弥漫的环境中操作。同时,由于系统运行平稳,没有复杂的机械摩擦,其故障率相对较低,维护保养也更加简便,从而降低了企业的长期运营成本。
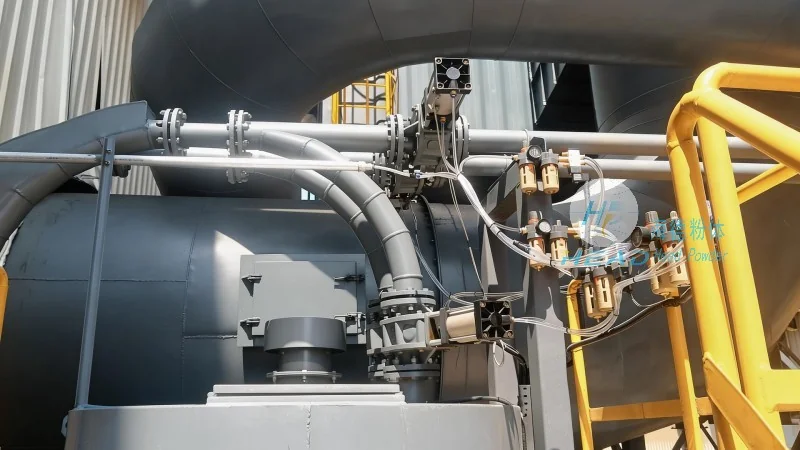
工作原理与技术细节
深入理解自动进料气力输送系统的工作原理,有助于我们更好地利用这一技术。系统通常根据输送压力的不同,分为稀相输送和密相输送两种主要形式。
在稀相输送中,系统利用较高的风速,使物料在管道内呈悬浮状态进行输送。这种方式气流速度高,输送距离较短,适合输送密度较小、磨损性不强的物料。而密相输送则利用高压气源,通过脉冲阀将物料压入管道,物料在管道内呈柱塞状或集团状流动,气流速度低,能耗相对较低,适合输送距离长、密度大或易磨损的物料。
无论采用哪种形式,自动进料都是有助于系统较高效率运行的关键。以常用的旋转阀进料器为例,它安装在料仓底部,通过电机驱动转子旋转。当物料落入料仓时,旋转阀的转子叶片会连续不断地将物料切割成均匀的料块,并强制送入输送管道。这种强制进料的方式,有助于了物料能够克服管道内的阻力,顺利到达目的地。同时,旋转阀还能起到气密锁的作用,防止外部空气进入输送管道,保持管道内的负压或正压环境。