自动定量配料物料气力输送系统简介,优势特点介绍
在工业生产流程中,粉体物料的处理是许多行业的关键环节,无论是化工、食品还是制药领域,对于物料输送的精度、效率以及环保要求都日益提高。传统的物料输送方式往往伴随着粉尘飞扬、配比不均、人工成本高昂等问题。为了解决这些痛点,一种高效、智能的解决方案应运而生,那就是自动定量配料物料气力输送系统。该系统将较好的定量称重技术与气力输送技术稳定融合,实现了从原料投入到成品产出的全流程自动化管理,极大地提升了生产线的智能化水平。
系统定义与核心组成
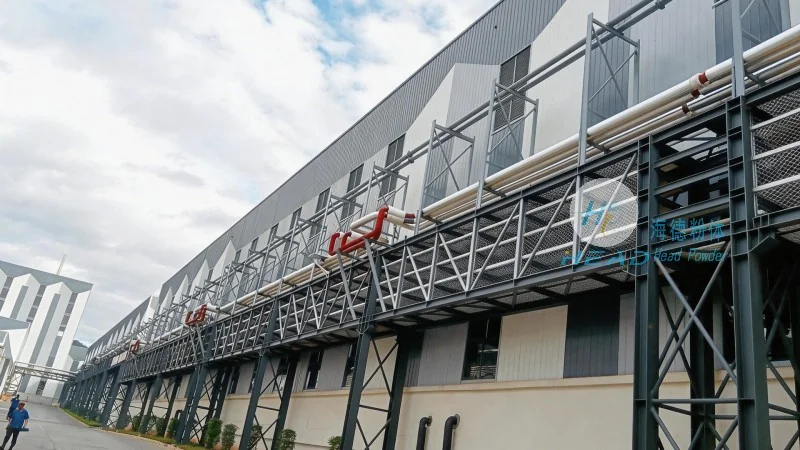
自动定量配料物料气力输送系统并非单一设备的堆砌,而是一个集成了机械、电气、气动及自动控制技术的复杂工程系统。其核心在于“定量”与“气力输送”两个维度的结合。首先,在配料环节,系统通过高精度的称重模块和变频给料机,根据预设的配方,对多种粉体原料进行较为准确称量,有助于每一批次产品的配比准确无误。其次,在输送环节,利用气流作为动力介质,通过密闭管道将称量好的物料输送到的混合机、包装机或反应釜中。这种设计充分改变了传统的人工称重和敞开式皮带输送的模式,实现了物料的“看不见、摸不着”的流动,但控制却看得见、摸得着。
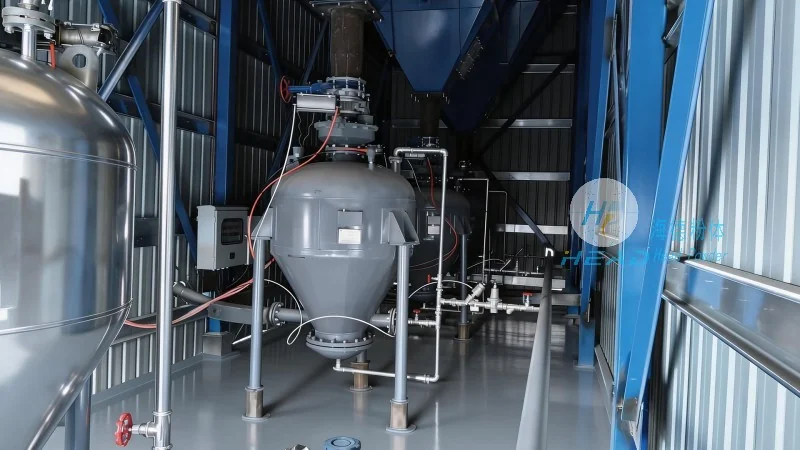
该系统通常由气源处理系统、定量配料单元、气力输送管道系统、除尘系统以及PLC自动控制系统五大核心部分组成。气源处理系统为整个输送过程提供洁净、干燥且压力稳定的压缩空气;定量配料单元负责较为准确计量;气力输送管道系统则承担物料的运输任务;除尘系统有助于生产环境的清洁;而PLC控制系统则是整个系统的“大脑”,负责协调各部件动作,实现一键启动、自动补料、故障报警等功能。
自动定量配料技术的优势
在自动定量配料方面,该系统展现了极高的技术优势。传统的配料方式往往依赖人工经验,误差较大,且劳动强度高。而本系统采用的称重传感器技术,能够实时监测料仓内的物料重量,并通过PID算法控制给料机的转速,实现动态配料。这种“累计计量”的方式,使得配比精度可以达到±0.1%甚至更高,远超人工操作标准。系统支持多组分混合配料,可以根据不同的生产需求,灵活调整配方参数,极大地提高了生产灵活性和产品一致性。
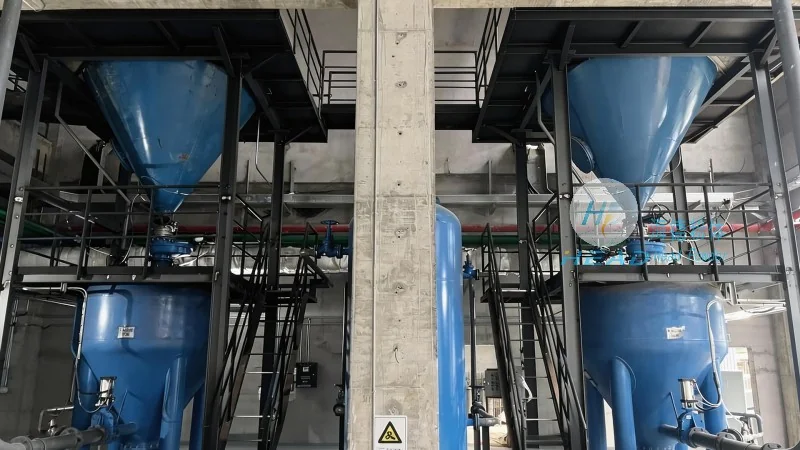
气力输送设备的技术特点
作为系统的重要组成部分,自动定量配料气力输送系统气力输送设备在设计和选型上充分考虑了不同物料的特性。系统支持稀相输送和密相输送两种模式,用户可根据物料的流动性、湿度、粘附性等物理性质进行选择。稀相输送适用于流动性好、输送距离较远的物料,具有能耗低的特点;密相输送则适用于易破碎、易磨损或需要长距离输送的物料,能够有助于物料在管道内的稳定流动。
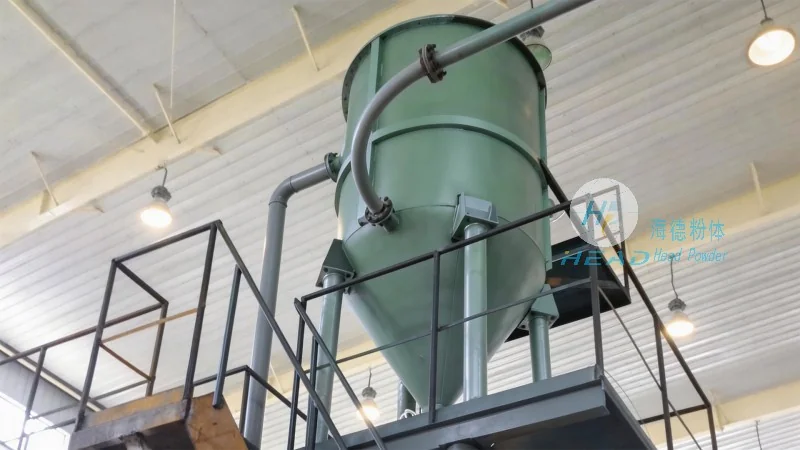
气力输送设备的另一个显著特点是全密闭性。物料在输送过程中始终处于封闭的管道内,与外界环境充分隔离。这不仅有效防止了粉尘对操作人员的健康危害,避免了粉尘爆炸的风险,还杜绝了物料受潮、污染或受外界环境(如雨水、杂质)的影响。此外,气力输送系统占地面积小,不需要建设庞大的输送带或地面堆场,这对于空间紧凑的化工厂来说,具有不可估量的价值。系统还配备了高效的除尘器,能够将输送过程中产生的微细粉尘回收处理,达到国家环保排放标准。
智能控制系统与操作便捷性
该系统的自动化程度极高,操作人员只需在控制室内的触摸屏上进行简单的操作,即可完成整个生产流程。控制软件界面友好,逻辑清晰,支持配方存储与调用、生产数据记录与追溯、设备状态监控等功能。系统具备完善的联锁保护功能,例如在管道堵塞、气源压力不足或料仓满仓时,会自动停机并发出声光报警,防止设备损坏和安全事故的发生。这种智能化的管理方式,不仅降低了人工操作失误率,还有所减少了维护成本。