灰仓物料气力输送机简介,优势特点介绍
在工业生产流程中,粉体物料的输送是一个至关重要的环节。无论是水泥、粉煤灰、石灰石粉,还是粮食、化工原料,如何高效、清洁地将物料从储仓或料斗输送到地点,直接关系到生产效率、产品质量以及作业环境的安全。传统的机械输送方式如螺旋输送机、刮板输送机等,虽然应用广泛,但在处理粉尘物料时往往存在密封性差、扬尘严重、易磨损以及维护成本高等问题。为了解决这些痛点,气力输送设备逐渐成为工业粉体输送的常见方案。其中,专门针对灰仓设计的灰仓物料气力输送机,凭借其独特的密闭输送优势,在建材、化工、粮食加工等行业得到了广泛应用。
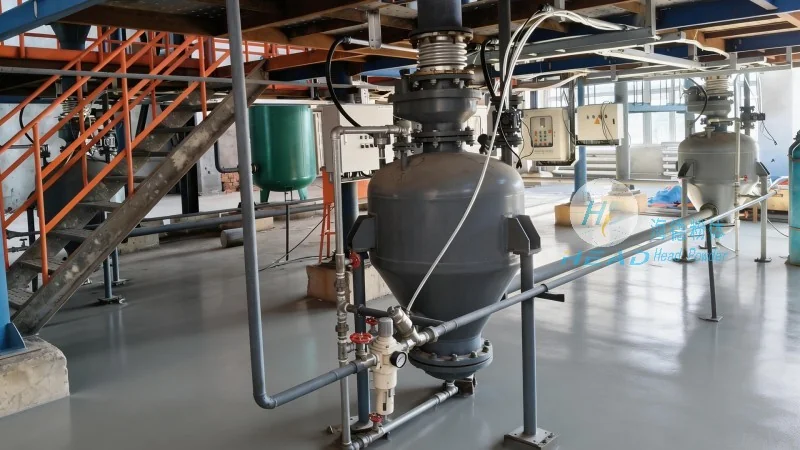
灰仓物料气力输送机的核心在于利用空气动力,即利用风机产生的气流在密闭管道内形成负压或正压,使物料颗粒在气流中呈悬浮状态,随着气流沿管道方向输送。这种输送方式充分改变了传统敞开式输送带来的粉尘飞扬问题。由于整个输送过程是在密闭管道中进行的,物料不会与外界空气接触,这不仅有助于了物料的纯度,防止了粉尘对环境的污染,还有效避免了粉尘爆炸的安全隐患。对于需要处理大量粉体且对环保要求严格的工厂来说,灰仓气力输送系统无疑是好的选择。
灰仓气力输送机的工作原理与系统构成
要深入了解灰仓物料气力输送机,建议先明白其工作原理。该系统通常基于负压输送或正压输送两种基本模式。在负压输送系统中,风机安装在系统的末端,通过抽吸作用在管道内形成负压,将灰仓下部的物料吸入管道并输送到卸料点。这种方式的优点是卸料点没有正压,粉尘不易外泄,安全性较高。而在正压输送系统中,风机安装在系统的起始端,通过压缩空气将物料吹入管道。这种方式输送距离较远,扬程较高,但需要考虑在卸料点设置除尘器,以防止物料反吹。
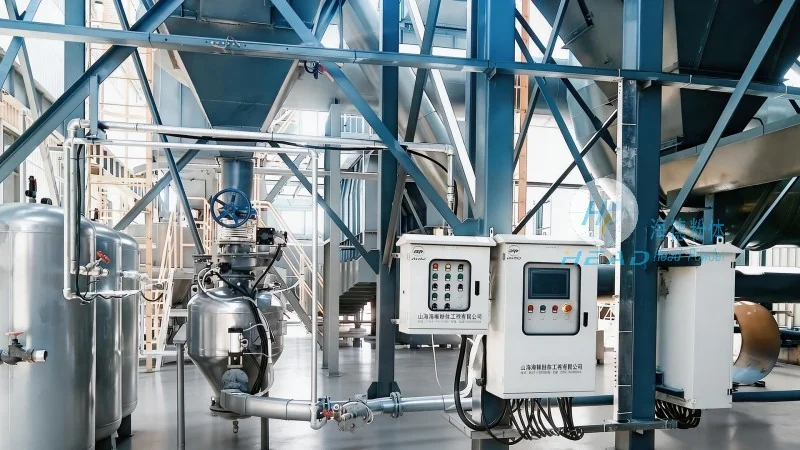
一个完整的灰仓气力输送系统通常由多个核心部件组成,包括气源设备(如罗茨风机或空压机)、输送管道、供料器(如喉管、吸嘴或旋转供料器)、卸料器、除尘器以及控制系统。在灰仓的特定应用场景下,供料器通常安装在灰仓底部,通过控制阀门的开闭,实现定时、定量或连续的输送。当风机启动后,气流通过供料器进入管道,物料在气流的带动下,沿着设计好的管道路径,克服重力、摩擦力和惯性力,最终到达目标料仓或工艺设备中。这种系统设计灵活,可以根据工厂的现场布局,设计成单点输送或多点输送,甚至可以设计成复杂的立体输送网络。
灰仓气力输送机的应用优势特点
相比其他输送方式,灰仓物料气力输送机具有一系列不可忽视的优势。首先是其良好的环保性能。由于采用全密闭管道输送,物料在运输过程中不会发生扬尘,这极大地改善了车间和厂区的空气质量,符合国家严格的环保排放标准。对于建材行业,如水泥厂、粉煤灰厂来说,减少粉尘排放不仅是对环境的保护,更是降低设备磨损、延长设备寿命的有效手段。
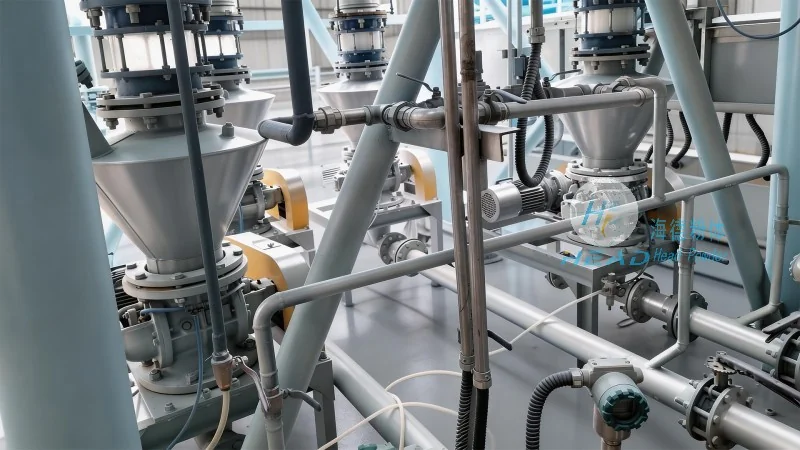
其次,灰仓气力输送系统具有极高的节能性和经济性。气力输送属于流体输送,其能耗主要取决于输送距离、提升高度、物料特性以及气源压力。与机械输送相比,气力输送系统结构简单,占地面积小。它不需要复杂的减速机、链条或皮带,因此故障率低,维护工作量小。此外,由于管道布置灵活,气力输送设备可以充分利用空间,避免占用宝贵的地面生产面积,这对于空间有限的旧厂房改造或新建厂区的布局优化非常有帮助。
再者,灰仓物料气力输送机具有安全可靠的特性。在输送过程中,物料与管道内壁的摩擦较小,且管道内没有运动部件,不存在机械卡死或过载的风险。对于易燃、易爆或有毒的粉体物料,气力输送可以通过控制输送介质(如氮气)来有助于输送环境的安全。同时,密闭的环境也防止了物料受潮或混入杂质,有助于了物料的品质。
气力输送设备在工业中的应用场景
随着工业技术的进步,灰仓气力输送机的应用范围越来越广。在建材行业,它被广泛用于水泥熟料、粉煤灰、矿渣粉、石灰石粉的输送,实现了从粉磨车间到成品库的高效连接。在化工行业,许多化工原料具有腐蚀性或毒性,气力输送的密闭性可以有效防止有毒气体泄漏,保护操作人员的健康。在粮食加工行业,面粉、淀粉、饲料的气力输送则有效避免了粉尘爆炸和交叉污染。
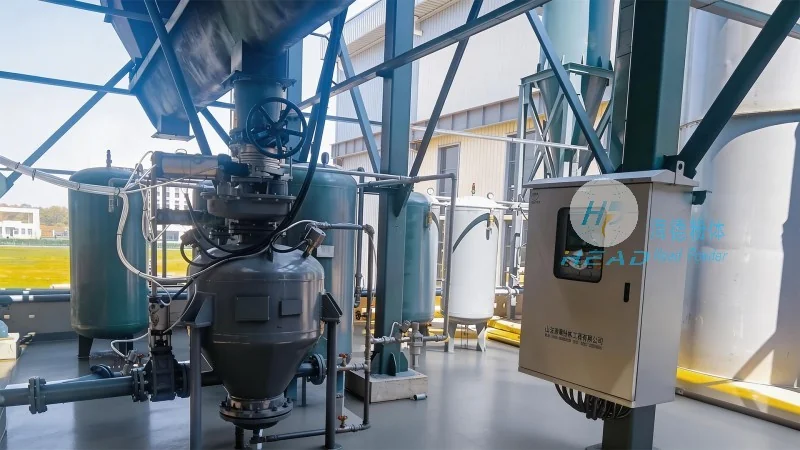
在实际应用中,灰仓气力输送系统还可以与其他设备联动,实现自动化生产。例如,系统可以与中央控制室连接,通过PLC编程控制,实现一键启动、停止以及故障报警。当输送任务完成后,系统会自动切换到待机状态,大大降低了人工操作的成本。对于大型化工厂而言,这种高度自动化的输送系统是提高生产效率、降低运营成本的关键所在。
山东海德粉体工程有限公司的专业实力
在灰仓物料气力输送机的设计、制造和安装领域,山东海德粉体工程有限公司(简称“海德粉体”)凭借其深厚的技术积累和丰富的项目经验,成为了行业内的佼佼者。作为一家专注于气力输送设备研发与生产的高新技术企业,海德粉体致力于为客户提供从方案设计、设备制造到安装调试、售后维护的一站式服务。