玉米颗粒物料气力输送机简介,优势特点介绍
在化工、粮食加工及饲料生产领域,物料的高效流转是支持生产线连续运行的关键环节。玉米颗粒作为一种流动性较好且应用广泛的原料,其输送过程对设备的稳定性、密封性及自动化程度提出了较高要求。所谓的玉米颗粒气力输送机,实际上是指利用空气动力,即通过风机产生的压力差,将玉米颗粒物料在密闭管道内沿气流方向进行输送的机械设备。这种输送方式并非简单的物理位移,而是一种复杂的气固两相流输送技术。
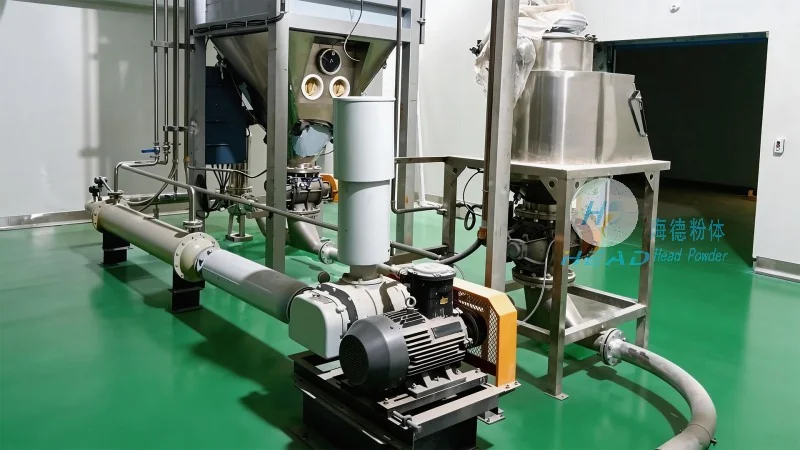
其核心工作原理在于利用风机作为动力源,通过输料管路形成通常的压力场。当风机启动后,管道内产生高速气流,玉米颗粒在气流的带动下呈悬浮状态或流态化状态,从而实现物料的连续输送。与传统的机械输送方式如螺旋输送机或皮带输送机不同,气力输送设备不需要物料与管壁之间进行剧烈的摩擦,这大大减少了玉米颗粒在输送过程中的破碎率,有助于了物料的原始品质。同时,由于整个输送过程是在封闭的管道中进行的,这种玉米颗粒气力输送机能够有效避免粉尘的外泄,为生产环境提供了洁净支持。
在实际应用中,玉米颗粒气力输送系统通常根据压力的不同,分为正压输送和负压输送两种主要形式。正压输送系统结构相对简单,输送距离较远,但需要严格处理物料的除尘问题;负压输送系统则具有物料不外泄、安全性高的特点,但受限于管道的负压吸力,输送距离相对较短。无论采用何种形式,其核心目的都是利用玉米颗粒气力输送设备,将玉米颗粒从料仓或卸料点安全、高效地输送到的接收点,实现生产流程的自动化升级。
玉米颗粒气力输送系统的关键组成部分解析
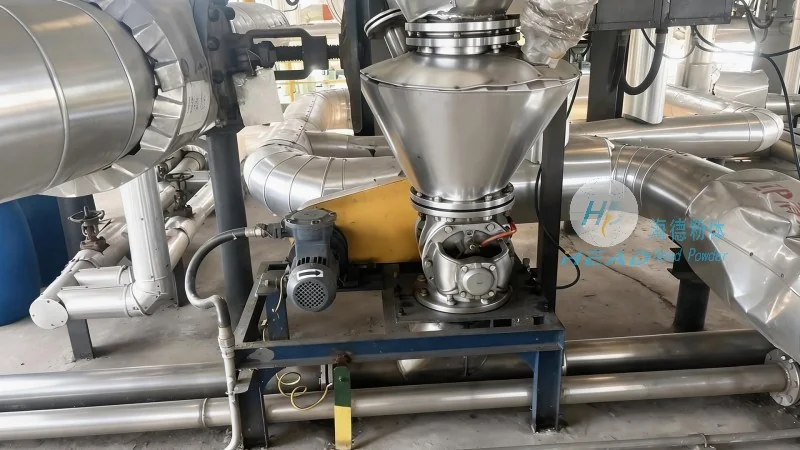
一个完整且高效的玉米颗粒气力输送系统,并非单一设备的简单组合,而是由多个精细部件协同工作的有机整体。要深入理解这一系统,建议详细剖析其各个组成部分的功能与作用。首先,动力系统是整个系统的“心脏”,通常由离心风机或罗茨风机组成,其作用是提供稳定的风压和风量,有助于物料能够克服重力及管道阻力完成输送任务。
其次,输料管路系统是物料的“高速公路”。这部分包括主管道、弯头、三通、变径管等。在玉米颗粒的输送过程中,弯头的设计尤为关键,因为物料在通过弯头时会产生剧烈的撞击和磨损,因此良好的弯头材质和合理的曲率半径对于延长系统寿命至关重要。此外,为了适应工厂布局的复杂性,气力输送系统通常具备高度的灵活性,能够根据厂房结构进行水平、垂直或立体交叉布置。
再者,分离与除尘系统是有助于系统环保性能的关键。物料在到达目的地后,需要通过分离器将气流中的玉米颗粒分离出来,而含尘气流则建议经过除尘器的净化处理。常用的除尘设备包括布袋除尘器和旋风分离器,它们能有效去除空气中的微细粉尘,有助于排放达标。最后,锁气器也是系统中不可或缺的部件,它安装在料仓出口或输送管道末端,能够防止物料自由下落,同时允许气流通过,有助于输送过程的连续性和稳定性。这些部件的稳定配合,共同构成了高效的玉米颗粒气力输送系统。
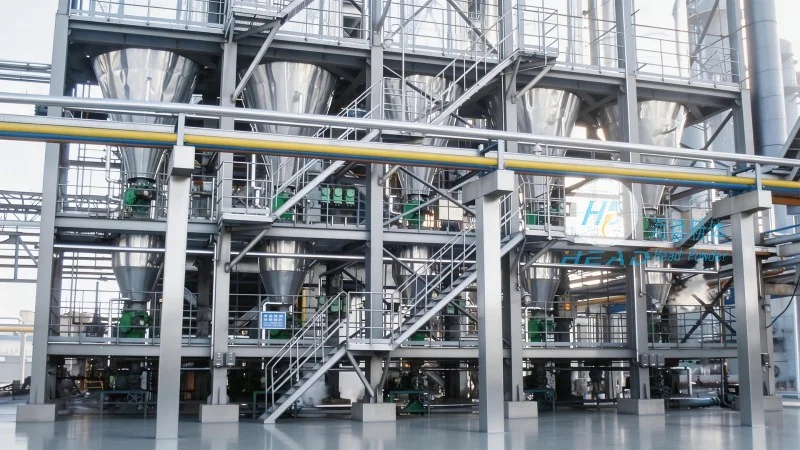
玉米颗粒气力输送设备的主要优势特点
相较于传统的输送方式,采用专业的玉米颗粒气力输送设备具有显著的技术优势,这也是其在工业中备受青睐的原因。首先,从空间利用角度来看,气力输送设备具有极高的空间利用率。由于不需要设置宽大的输送通道或复杂的机械传动结构,它能够充分利用厂房的垂直空间,较为适合在空间紧凑或设备密集的工厂中使用。这对于那些需要从低处料仓向高处料仓输送玉米颗粒的场景来说,具有不可替代的优势。
其次,密封性是玉米颗粒气力输送设备最突出的特点之一。由于整个输送过程在密闭管道内完成,物料不会与外界空气直接接触,这不仅有效防止了粉尘的污染,避免了物料受潮或被空气中的杂质污染,还大大降低了粉尘爆炸的风险。对于易产生粉尘爆炸的粮食加工行业而言,这一安全特性至关重要。
此外,气力输送设备在自动化控制方面表现优异。的玉米颗粒气力输送系统通常配备有PLC控制系统,能够实现远程监控、自动启停及故障报警功能,极大地减少了人工操作的需求,降低了人工成本,并提高了生产效率。同时,由于没有机械运动部件(如齿轮、轴承等)的频繁摩擦,气力输送设备的维护保养相对简单,使用寿命较长。这种高效、安全、自动化的特性,使得玉米颗粒气力输送设备成为了提升企业竞争力的有力工具。
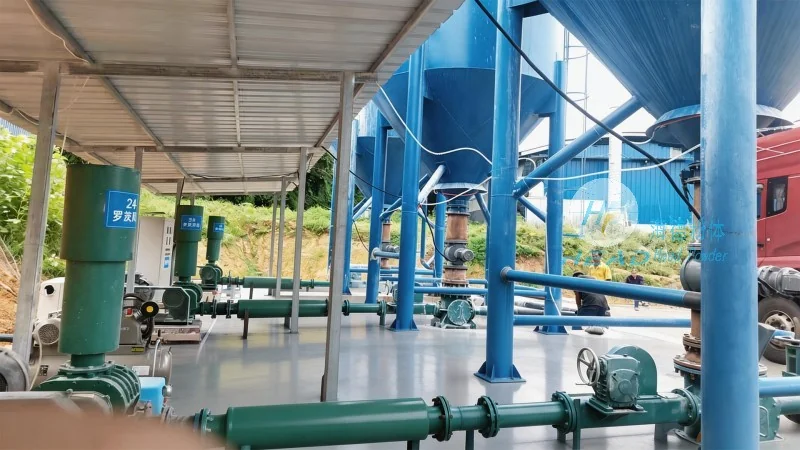
玉米颗粒气力输送系统的典型应用场景
玉米颗粒气力输送系统的应用范围非常广泛,几乎涵盖了所有涉及颗粒状物料处理的工业领域。在饲料加工行业,玉米是主要的能量饲料原料,使用玉米颗粒气力输送机可以将原料仓中的玉米较为准确地输送到粉碎机、配料仓或制粒机中,实现原料的即时供应,有助于饲料生产的连续性。
在玉米淀粉及深加工行业,气力输送系统同样扮演着重要角色。从玉米破碎后的筛分,到淀粉的分离与洗涤,再到成品的包装,各个环节都需要大量的物料搬运。使用玉米颗粒气力输送系统,不仅解决了车间内物料堆积的问题,还提高了物料的纯度和回收率。此外,在面粉加工、化工行业以及仓储物流中心,玉米颗粒气力输送设备也被广泛用于散装物料的内部流转。特别是在大型粮食储备库中,气力输送系统能够实现散粮的快速入库和出库,极大地提高了仓储作业的效率和灵活性。