味精气力输送技术:负压与正压气力输送深度解析与应用
味精作为现代食品工业中不可或缺的调味品,其生产过程中的物料输送环节直接关系到生产效率与产品质量。传统输送方式如皮带输送机、斗式提升机在输送味精等细颗粒物料时,常面临粉尘飞扬、输送效率低、易污染产品等问题,而气力输送技术凭借其高效、密闭、环保等优势,成为味精生产企业的可作为选择。海德粉体工程有限公司(简称海德粉体)作为专业粉体气力输送技术的提供商,致力于为味精生产企业提供优化的气力输送解决方案,助力客户提升生产效率,降低运营成本。
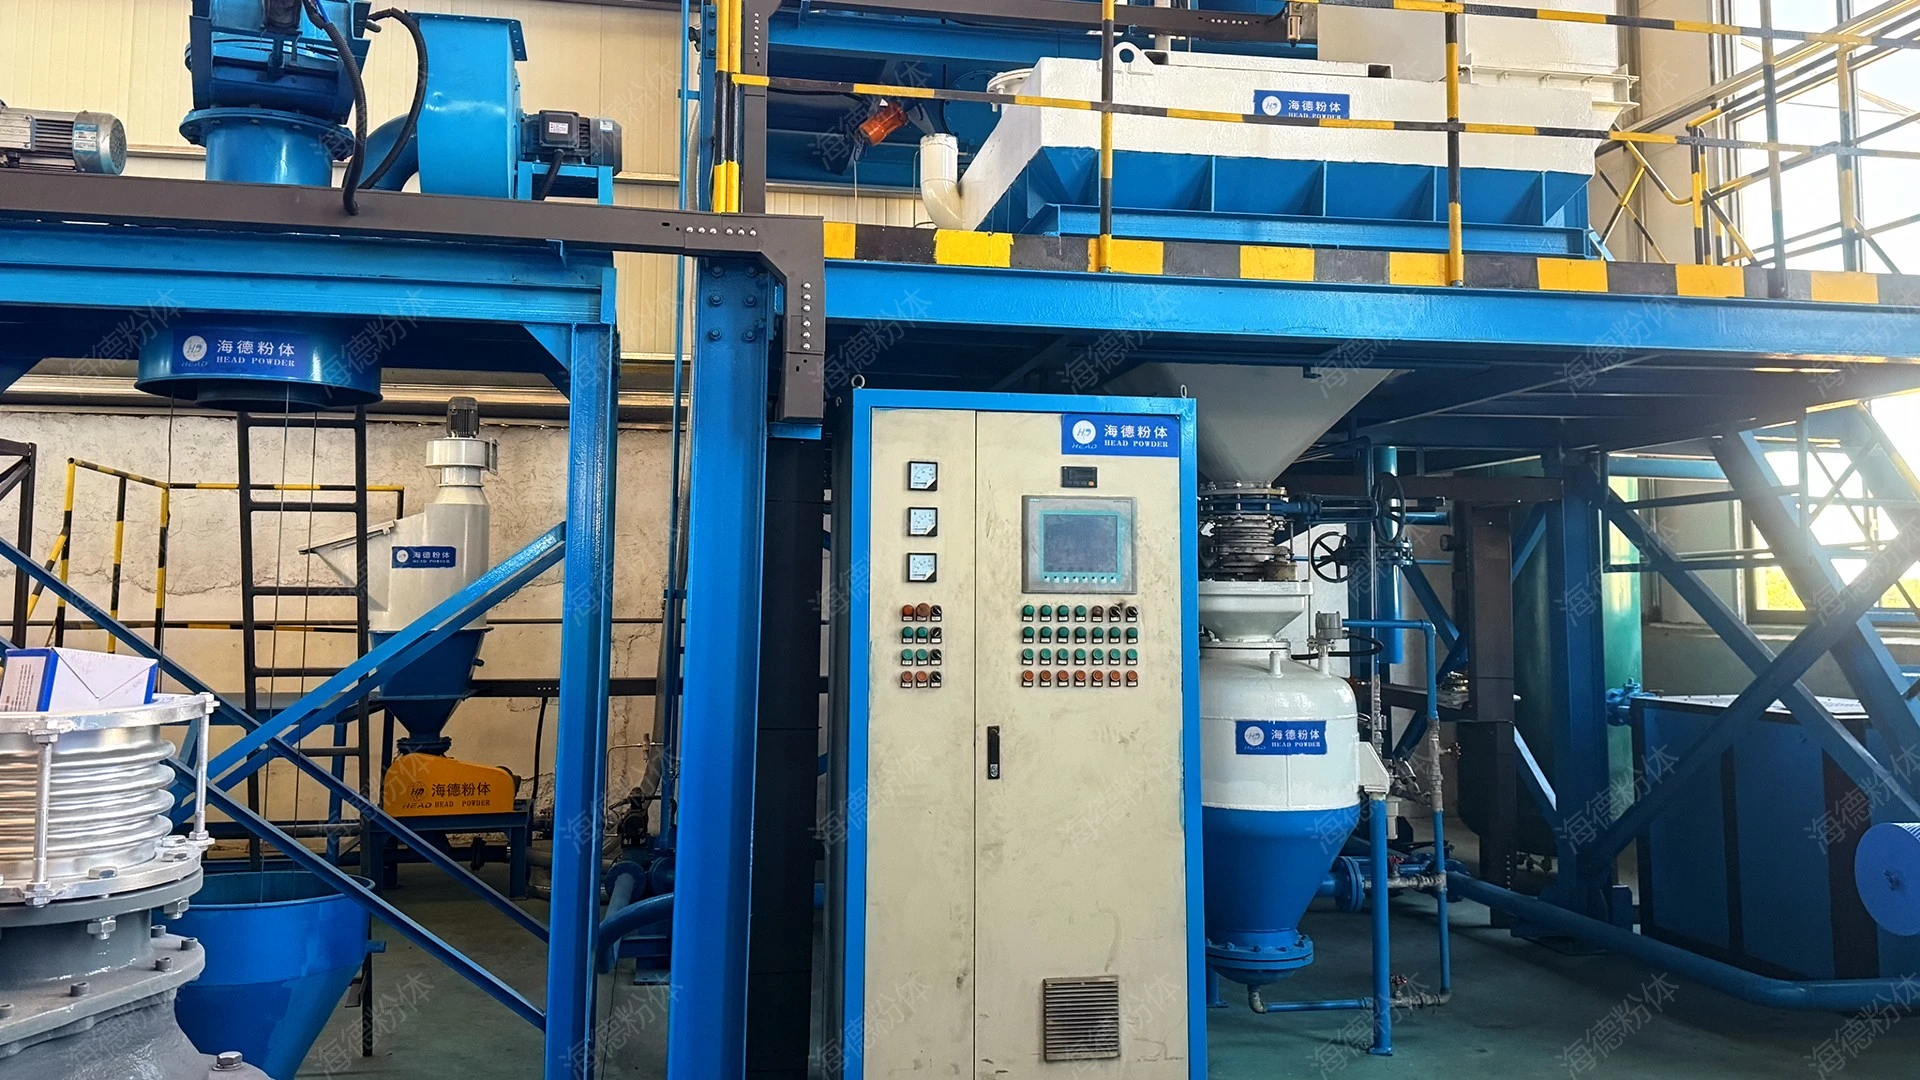
气力输送技术通过将物料与空气混合,利用气流输送物料,可改善传统输送方式的弊端。根据输送系统内压力的不同,气力输送可分为负压(吸送式)和正压(压送式)两种主要类型。下面将分别对这两种技术进行深度解析,并结合实际应用场景,阐述其在味精行业中的优势与适用性。
负压气力输送技术深度解析
负压气力输送(又称吸送式气力输送)是通过风机在输送系统内形成负压,利用负压将物料从吸嘴吸入输料管,随空气流动至分离器,分离后物料落入料斗,空气经除尘后排出。该技术属于密闭输送系统,对环境无污染,适用于长距离、多源物料的汇集输送。负压气力输送系统的核心设备包括吸嘴、输料管、分离器、风机、除尘器等。其中,风机是系统的动力源,通常采用离心风机或罗茨风机,根据输送距离和物料的特性选择合适的型号。输料管通常采用不锈钢或塑料材质,内壁光滑,以减少物料的磨损和堵塞。分离器是系统的关键部件,其作用是将物料与空气分离,通常采用旋风分离器或袋式除尘器,分离效率可达95%以上。
负压气力输送技术的适用场景主要包括:输送距离较长(通常为100-500米)、需要从多个点汇集物料、物料需从低处向高处输送等。在味精生产中,负压输送常用于包装车间的成品输送,例如将包装好的味精袋从包装机收集,通过负压系统输送至仓库或包装线,避免人工搬运,减少粉尘污染。例如,某味精生产企业采用海德粉体的负压气力输送系统,将包装车间到仓库的距离从200米缩短至100米,输送效率提升30%,粉尘排放量减少80%,人工成本降低40%。
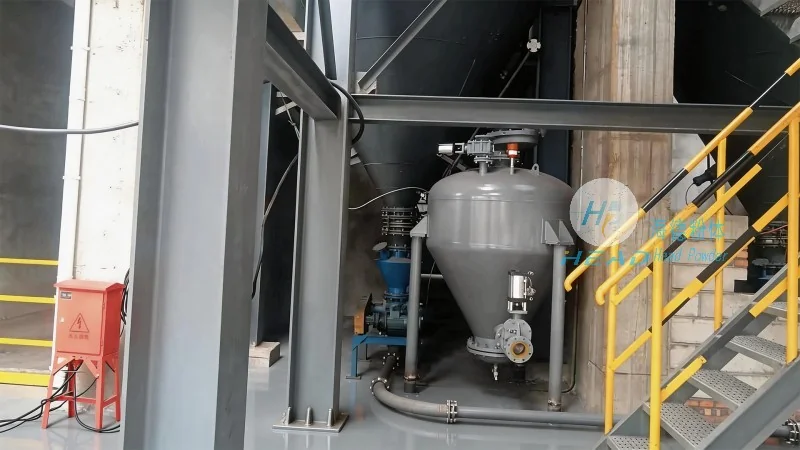
负压气力输送技术的优点在于系统压力低,能耗相对较低,对物料的适应性强,可输送细颗粒、粉状物料。然而,该技术也存在一些缺点,如系统密封要求高,风机易磨损,输送量受负压限制,且启动时需要先启动风机再供料。因此,在选择负压气力输送系统时,需根据输送距离、物料量、环境要求等因素综合考量。
正压气力输送技术深度解析
正压气力输送(又称压送式气力输送)是通过风机在输送系统内形成正压,利用正压将物料从供料器压入输料管,随空气流动至分离器,分离后物料落入料斗,空气经除尘后排出。该技术属于密闭输送系统,适用于短距离、单点或多点物料的输送。正压气力输送系统的核心设备包括供料器、输料管、分离器、除尘器、风机等。供料器是系统的关键部件,其作用是将物料均匀送入输料管,通常采用星形阀、螺旋输送机或气力供料器,根据物料的特性选择合适的型号。输料管通常采用不锈钢或塑料材质,内壁光滑,以减少物料的磨损和堵塞。分离器的作用是将物料与空气分离,通常采用旋风分离器或袋式除尘器,分离效率可达95%以上。
正压气力输送技术的适用场景主要包括:输送距离较短(通常为50-200米)、单点或多点物料输送、物料需从高处向低处输送等。在味精生产中,正压输送常用于车间内设备间的物料输送,例如将原料(如玉米淀粉、糖等)从储仓输送至反应釜,或从反应釜输送至干燥设备。例如,某味精生产企业采用海德粉体的正压气力输送系统,将原料从储仓到反应釜的输送时间从15分钟缩短至5分钟,物料损耗从0.5%降至0.1%,生产效率提升显著。
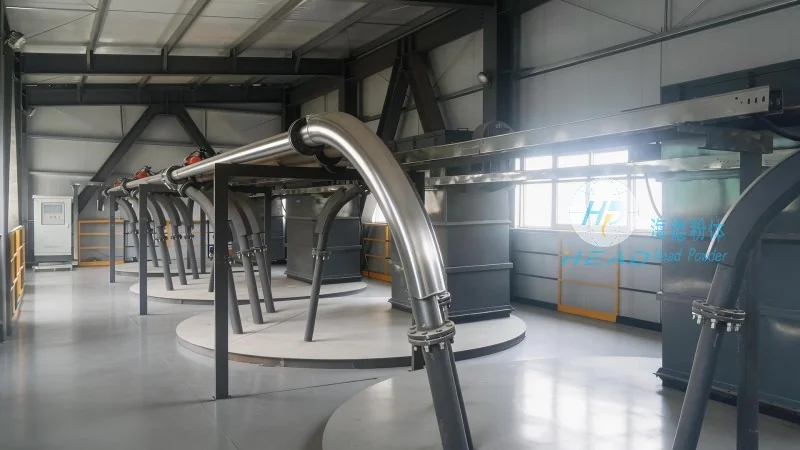
正压气力输送技术的优点在于输送压力大,启动快,对物料的适应性强,可输送细颗粒、粉状物料。然而,该技术也存在一些缺点,如能耗较高,设备磨损大,系统密封要求高,且输送距离不宜过长。因此,在选择正压气力输送系统时,需根据输送距离、物料量、压力要求等因素综合考量。
味精气力输送的应用实践与效果
在实际应用中,海德粉体工程有限公司针对味精的细颗粒、易结块特性,对气力输送系统进行了优化设计。例如,在负压输送系统中,采用内壁光滑的不锈钢输料管,减少物料的磨损和堵塞;在正压输送系统中,采用高效星形阀供料器,有助于物料均匀送入输料管。此外,海德粉体还根据客户的具体需求,调整系统参数,如风机功率、输料管直径、分离器效率等,以达到合适输送效果。
某味精生产企业采用海德粉体的气力输送系统后,取得了显著的效果。该企业原本采用皮带输送机输送包装好的味精,存在粉尘飞扬、效率低等问题。更换为海德粉体的负压气力输送系统后,输送效率提升30%,粉尘排放量减少80%,人工成本降低40%。同时,正压输送系统将原料从储仓到反应釜的输送时间从15分钟缩短至5分钟,物料损耗从0.5%降至0.1%。这些效果得益于海德粉体对设备参数的较为准确匹配,以及专业的安装调试服务。