专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在工业生产中,物料输送的效率与安全性是关键环节。吨袋作为一种大容量包装形式,广泛应用于化工、食品、制药等领域。然而,传统吨袋投料方式往往存在粉尘飞扬、操作不便等问题。为此,吨袋无尘投料站气力输送线应运而生,通过气力输送技术实现物料的无尘、高效输送,成为现代工业生产的重要设备。本文将详细介绍该系统的设计原理、核心构成以及应用优势。
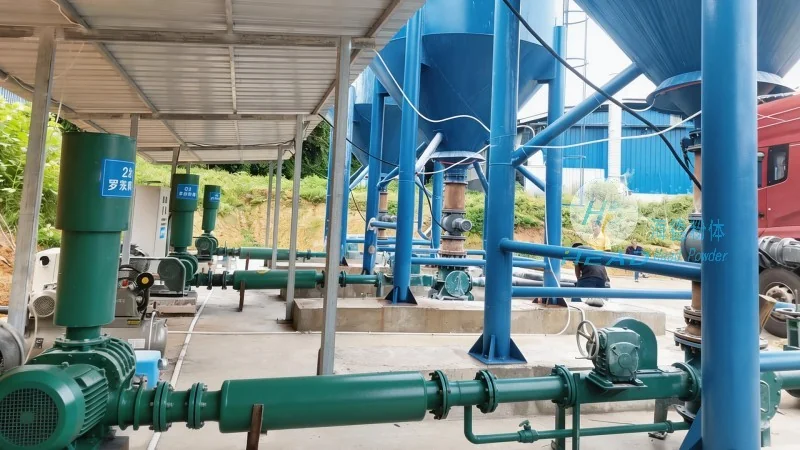
吨袋无尘投料站气力输送系统主要由吨袋拆包装置、气化器、输送管道、除尘系统及投料斗等部分组成。其工作原理基于气力输送技术,通过气流将物料从吨袋中吸入并输送至指定位置。具体流程如下:首先,吨袋通过拆包机被打开,物料进入气化器;随后,气化器内的物料与压缩空气混合,形成流态化状态;接着,混合物通过输送管道被输送到接收设备;同时,系统配备的布袋除尘器对输送过程中的粉尘进行过滤,有助于排放的气体达到环保标准。整个过程实现了物料的密闭输送,有效避免了粉尘泄漏和环境污染。
为满足无尘生产要求,吨袋无尘投料站气力输送系统在密封设计上采用了多重支持措施。例如,吨袋拆包机与气化器之间通过双法兰连接,并配备高弹性密封圈,有助于物料在输送过程中不会泄漏。输送管道采用焊接连接,内部光滑,减少物料积粉。此外,系统还配备了高效布袋除尘器,采用聚酯纤维滤袋,过滤效率可达99.99%,能够有效捕捉微细粉尘。对于高温或腐蚀性物料,系统还可根据需求选择耐高温或防腐材料,有助于设备持续运行。这些设计共同构成了一个密闭、无尘的物料输送环境,符合GMP等严格标准。

气力输送系统的压力控制是有助于输送效率的关键。根据物料特性,系统可选择正压或负压输送方式。正压输送通过风机将空气压入管道,推动物料前进,适用于颗粒状物料;负压输送则通过抽风机将物料吸入管道,适用于易碎或轻质物料。在实际应用中,系统通常配备变频风机,可根据输送量实时调整风量,保持管道内压力稳定。此外,通过优化管道布局,减少弯头和阀门数量,降低气流阻力,提高输送效率。例如,对于长距离输送,可采用多级气化器分段输送,有助于物料在管道内保持流态化状态,避免堵塞。这些技术手段共同提升了系统的输送能力和稳定性。

吨袋无尘投料站气力输送系统广泛应用于化工、食品、制药、建材等多个行业。在化工行业,该系统用于输送粉状原料,如碳酸钙、硫酸钠等,避免粉尘对设备造成腐蚀;在食品行业,用于输送面粉、糖粉等,有助于产品卫生;在制药行业,用于输送药品原料,防止交叉污染。相比传统人工投料或机械输送方式,该系统具有应用优势:首先,减少了人工操作,降低了劳动强度;其次,实现了物料的密闭输送,提高了生产效率;再次,有效控制了粉尘污染,改善了工作环境。此外,系统可根据客户需求进行定制化设计,如调整输送量、增加计量装置等,满足不同生产线的需求。
山东海德粉体工程有限公司作为专业粉体输送设备制造商,致力于为客户提供优良品质的吨袋无尘投料站气力输送系统。公司拥有专业的研发团队和丰富的项目经验,能够根据客户的具体需求,设计定制化的解决方案。从设备选型、安装调试到后期维护,海德粉体提供全方位的服务。例如,对于化工企业,公司可根据物料特性选择合适的气化器和过滤系统;对于制药企业,则采用更严格的密封和过滤措施,有助于符合GMP标准。公司还提供技术支持和培训服务,帮助客户正确操作和维护设备,延长设备使用寿命。张经理作为公司的联系人,将随时为您提供专业的技术指导和咨询服务。如有需要,欢迎联系张经理,电话15662777102,我们将为您提供较好质的产品和服务。
服务热线
微信咨询
回到顶部


