什么是全自动配料物料输送设备?设计原理又是什么?
在工业生产中,物料的较为准确输送与混合是支持生产效率与产品质量的关键环节。全自动配料物料输送设备作为现代工业自动化的重要组成部分,通过集成化的设计,实现了物料从配料、计量到输送的全程自动化控制。本文将深入探讨这类设备的核心功能、设计原理以及其在各行业中的应用价值,帮助读者全面了解其技术内涵与实际效益。
什么是全自动配料物料输送设备?
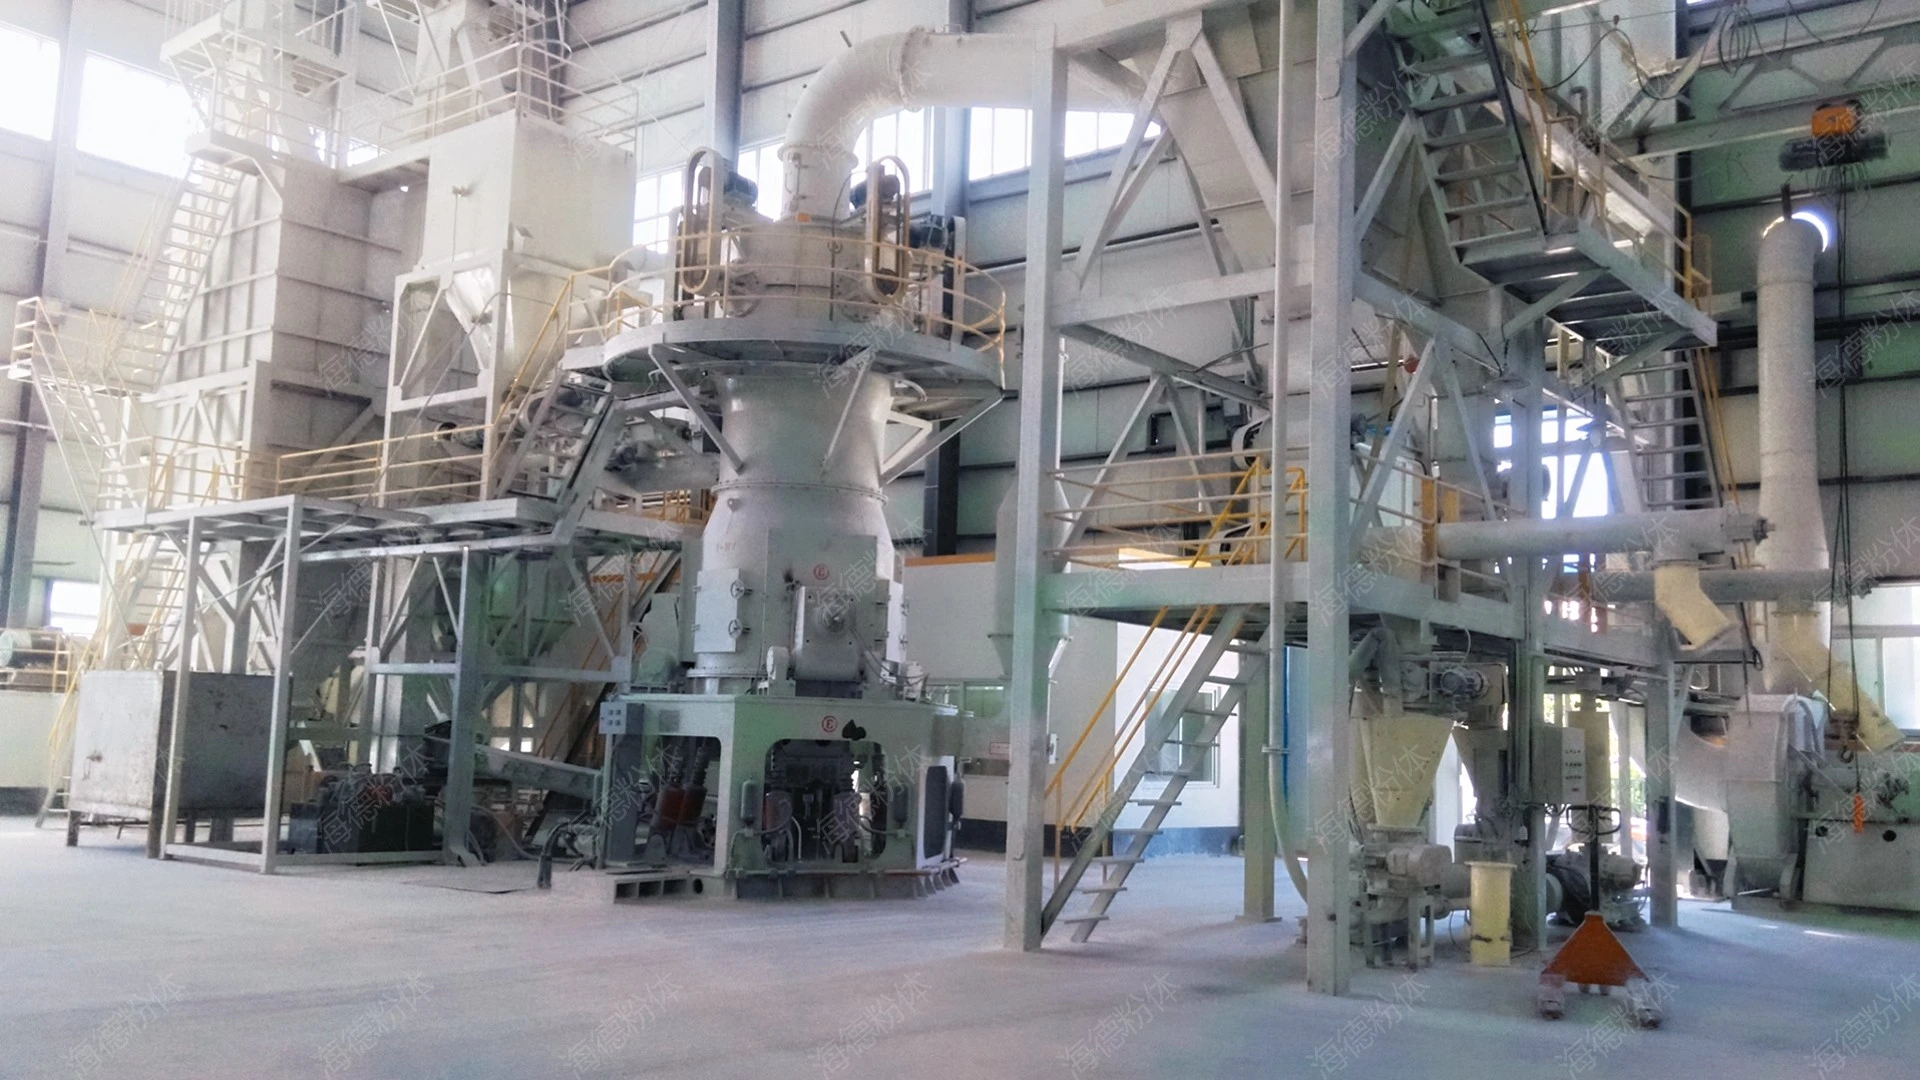
全自动配料物料输送设备,通常指集成了配料、计量、输送及混合功能的一体化设备系统。它通过优化的控制技术,能够根据预设的配方,自动完成物料的称量、混合及输送过程,广泛应用于化工、食品、制药、建材等多个行业。该设备的核心在于实现物料的较为准确控制与高效传输,有效替代了传统的人工或半自动化操作,提升了生产流程的智能化水平。例如,在化工生产中,用于原料的较为准确配比输送;在食品加工中,用于调味料与主料的混合输送;在制药领域,用于药品原料的计量与输送,均能有所提升生产效率与产品质量。
全自动配料物料输送设备的设计原理解析
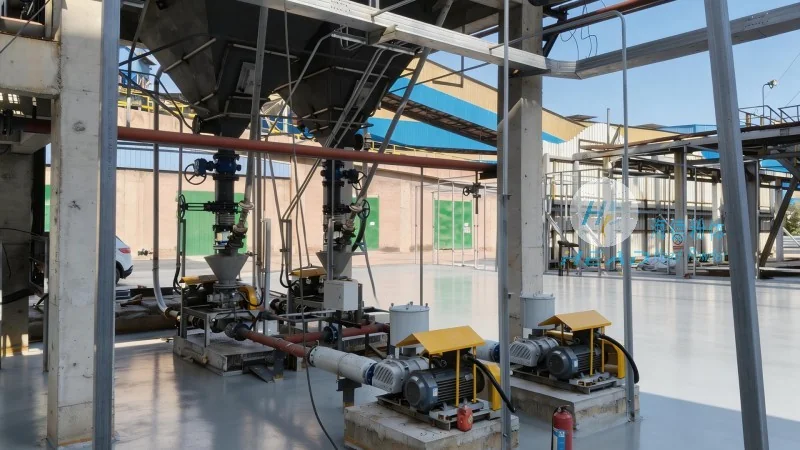
全自动配料物料输送设备的设计通常基于气力输送或机械输送技术,其中以气力输送系统最为常见。其工作原理主要分为以下几个关键环节:首先,物料通过供料装置(如螺旋给料机、振动喂料机)进入计量单元,计量单元通常配备高精度电子秤或流量计,有助于物料按配方比例准确称量。例如,螺旋给料机通过调节转速控制物料流量,电子秤则实时反馈称重数据,两者结合实现高精度计量。随后,计量后的物料进入混合仓,与其它物料或添加剂进行充分混合。混合仓通常采用桨叶式或叶轮式搅拌结构,通过电机驱动实现物料的均匀混合。最后,混合后的物料通过输送管道(正压或负压气力输送)被输送到生产线的下一工序。正压气力输送系统通过压缩空气将物料吹送至目的地,适用于短距离、小颗粒物料的输送;负压气力输送系统则通过真空泵吸送物料,适用于长距离、大颗粒或粉尘浓度高的环境。整个过程中,设备通过PLC或DCS控制系统实现各环节的联动控制,有助于配料、计量、输送、混合的协同工作,实现全程自动化。
设备的主要特点与应用价值
全自动配料物料输送设备相比传统设备,具有显著的技术优势与应用价值。首先,高效较为准确:设备通过高精度计量与自动化控制,有助于物料配比误差控制在±0.1%以内,有所改善产品质量的稳定性。例如,在食品行业,用于调味料的混合,能有助于每批次产品的口感一致;在化工行业,用于原料的配比,能有助于化学反应的稳定进行。其次,全封闭设计:设备采用密封结构,防止粉尘飞扬,符合环保要求,同时支持操作人员的安全。例如,在制药行业,设备的全封闭设计能有效防止交叉污染,支持药品的纯度。再者,自动化程度高:从配料到输送全程无需人工干预,有所减少人工成本,提高生产效率。例如,传统人工操作可能需要多名工人,而全自动设备仅需1-2名操作人员即可完成全部流程。此外,设备还具备易维护、可扩展性强的特点,能够根据生产需求进行功能升级或系统扩展,满足不同规模生产线的需求。例如,企业可以根据生产规模的扩大,增加设备的输送能力或混合仓的容量,实现设备的持续升级。

典型应用场景:提升生产流程的智能化水平
全自动配料物料输送设备在多个行业均展现出优异的应用效果。例如,在化工行业,可用于原料的较为准确配料与输送,有助于化学反应的稳定进行。例如,某化工企业使用海德粉体的全自动配料设备,将原料配比误差从传统设备的±1%降低至±0.1%,有所改善了产品的收率与质量。在食品行业,可用于食品添加剂、调味料的混合与输送,支持食品产品的口感与品质。例如,某食品企业使用该设备,实现了调味料的自动化混合,减少了人工操作带来的误差,提升了产品的市场竞争力。在制药行业,可用于药品原料的计量与输送,满足药品生产对纯度与配比的高要求。例如,某制药企业使用设备,有助于了药品原料的较为准确计量,符合药品生产GMP标准。这些应用场景中,设备均通过自动化控制实现了生产流程的标准化与规范化,有所改善了企业的生产效率与市场竞争力。
专业制造商:山东海德粉体工程有限公司
作为国内粉体工程领域的专业制造商,山东海德粉体工程有限公司致力于为客户提供优良品质的全自动配料物料输送设备。公司自成立以来,始终坚持以技术创新为核心,不断优化设备设计,提升产品性能。海德粉体拥有专业的研发团队与生产团队,能够根据客户的具体需求,定制化设计设备方案,有助于设备与客户的工艺流程稳定匹配。公司产品广泛应用于化工、食品、制药等多个行业,获得了客户的一致好评。例如,某化工企业选择海德粉体的设备后,生产效率提升了30%,人工成本降低了40%。公司地址位于山东济南,联系人张经理,电话为15662777102。我们将为您提供专业的技术支持与售后服务,助力您的生产流程实现智能化升级。如果您对全自动配料物料输送设备感兴趣,或需要定制化解决方案,欢迎联系我们的专业团队,我们将根据您的需求提供最合适的设备方案。