专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在工业粉体输送领域,吨包卸料气力输送系统作为高效、可靠的输送解决方案,被广泛应用于化工、制药、食品等多个行业。它通过气力输送技术,实现了从吨袋(吨包)到生产线的连续、无尘输送,有所改善了生产效率并降低了操作风险。本文将详细解析吨包卸料气力输送系统的工作原理,并阐述其核心特点,帮助用户全面了解这一较好设备。
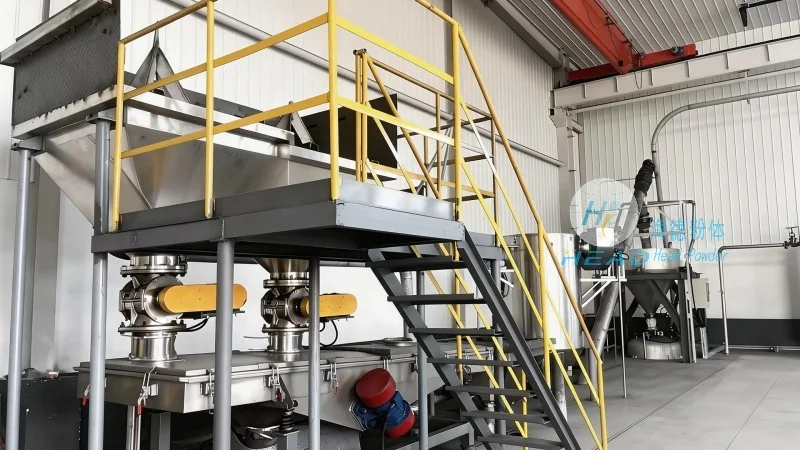
吨包卸料气力输送系统的工作原理基于气力输送技术,通过压缩空气或惰性气体作为动力,将粉体物料从吨袋中吸入并输送到指定位置。具体工作流程可分为以下几个关键步骤:首先,吨袋通过专用卸料阀与系统连接,卸料阀通常采用气动或电动控制,能够较为准确控制物料卸出速度。当系统启动后,压缩空气通过卸料阀进入吨袋内部,形成负压或正压环境,促使粉体物料从吨袋中流出。接着,物料在输送管道内与空气混合形成气固两相流,通过管道输送至接收设备(如料仓、反应釜等)。整个过程中,输送管道内的气流速度和压力需保持稳定,以有助于物料能够均匀、连续地输送。此外,系统还配备有气固分离装置,如旋风分离器或袋式除尘器,用于将输送后的空气与物料分离,回收物料并净化空气,实现环保输送。例如,在具体操作中,气动星型卸料阀通过旋转叶片将吨袋内的物料均匀排出,同时与压缩空气混合,形成稳定的气固流。压缩空气的压力通常控制在0.4-0.8MPa之间,根据物料的流动性、颗粒大小等特性调整,有助于物料颗粒能够被有效悬浮并输送。输送管道的直径根据设计输送量选择,通常为50-200mm,流速控制在15-25m/s,以维持气固流的稳定。气固分离设备中,旋风分离器利用离心力将物料从气流中分离出来,袋式除尘器则通过滤袋过滤空气中的细小颗粒,过滤效率可达99%以上,处理后的空气可循环使用或达标排放,实现绿色输送。
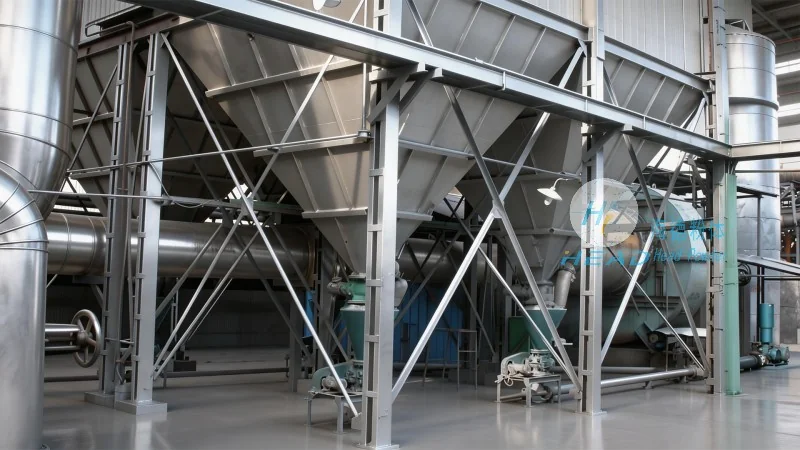
吨包卸料气力输送系统具有多项显著特点,使其在工业生产中具有广泛的应用优势。首先,高效连续输送:该系统能够实现吨袋内物料的连续卸料和输送,避免了传统人工或机械卸料方式的间歇性,有所提高了生产效率。例如,相比人工卸料,系统可将生产效率提升30%以上,缩短物料输送时间,支持生产线的连续运行。其次,无尘环保:通过气力输送和气固分离技术,系统有效避免了物料在输送过程中的扬尘,减少了环境污染,符合现代工业的环保要求。袋式除尘器等设备可将空气中的粉尘浓度降低至国家排放标准以下,减少对周边环境的影响。再者,操作简便安全:系统采用自动化控制,操作人员只需通过控制面板进行简单操作即可完成物料输送,降低了人工操作的风险。PLC控制系统可实时监控设备运行状态,自动报警,避免设备故障导致的生产中断。此外,适用范围广:该系统适用于多种粉体物料的输送,包括易结块、易燃易爆等特殊物料,能够满足不同行业的需求。例如,在化工行业,系统可用于输送碳酸钙、石英砂等原料;在制药行业,系统通过无尘输送,有效避免了物料污染,支持了药品质量;在食品行业,系统采用食品级材料,有助于输送过程符合卫生标准。最后,维护成本低:系统结构相对简单,主要部件如卸料阀、输送管道、分离设备等易于维护和更换。公司提供专业的维护服务,定期检查设备,更换易损件,降低了长期运营成本。例如,卸料阀的叶片和密封件通常为耐磨材料,使用寿命可达数万小时,减少了更换频率。

在实际工业生产中,吨包卸料气力输送系统展现出诸多优势。例如,某化工企业采用海德粉体的吨包卸料气力输送系统,将仓库中的化工原料输送到生产线,实现了连续生产,减少了人工操作,提高了生产效率。该系统通过优化气流参数,将输送距离从原来的100米延长至200米,满足企业扩产需求。在制药行业,某制药企业使用该系统输送原料药,通过无尘输送,有效避免了物料污染,支持了药品质量,获得了客户的认可。此外,对于需要长距离输送的场合,气力输送系统相比传统输送方式(如皮带输送、螺旋输送)具有更灵活的布局优势,能够适应复杂的场地条件。通过优化管道设计和气流控制,系统可以满足不同输送距离和输送量的需求,实现定制化解决方案。例如,在食品加工行业,系统采用食品级不锈钢材料,有助于输送过程符合卫生标准,避免了物料与金属接触带来的污染风险。同时,系统配备的气固分离设备可将空气中的细菌和微生物过滤掉,支持食品的安全。这些实际应用案例充分证明了吨包卸料气力输送系统在提升生产效率、降低运营成本、支持环保安全方面的应用优势。
服务热线
微信咨询
回到顶部


