酵母物料输送设备的工作原理及特点分别是什么
在酵母生产与加工领域,物料的高效、稳定输送是支持生产流程顺畅的关键环节。酵母作为一种重要的微生物发酵原料,其物料的输送不仅需要考虑效率,还需兼顾卫生、环保与安全性。为此,专业的酵母物料输送设备应运而生,为酵母生产提供了可靠的技术支持。本文将详细解析酵母物料输送设备的工作原理、核心特点,并介绍其应用优势,帮助用户全面了解该设备在酵母生产中的重要作用。


工作原理解析
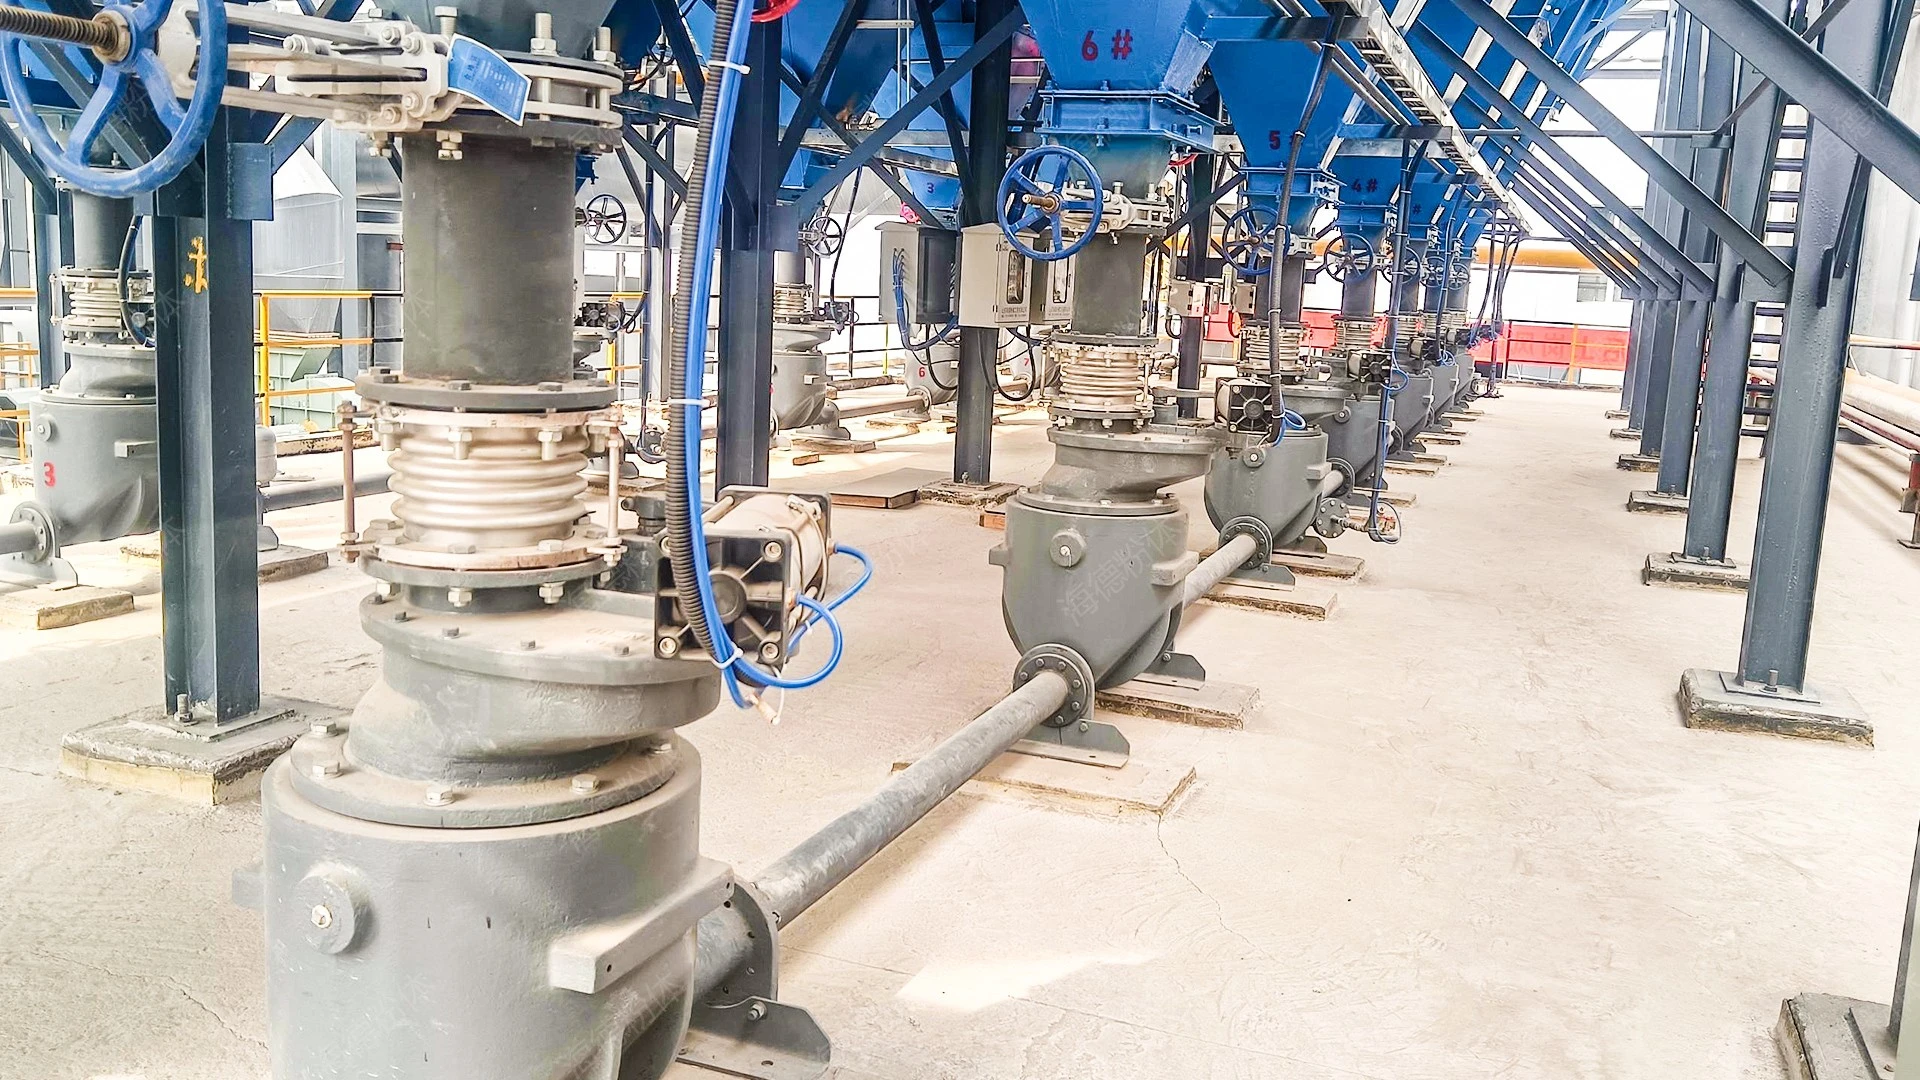
酵母物料输送设备,通常采用气力输送技术,通过气流驱动颗粒物料在管道内运动,实现物料的连续输送。具体来说,设备通过风机产生高压或低压气流,将酵母颗粒与空气混合形成流态化混合物,借助气流的动能推动物料沿管道向前移动。这种输送方式避免了传统机械输送(如皮带、螺旋输送机)中可能存在的物料破损、污染或堵塞问题。在输送过程中,气流速度、颗粒粒径、密度等参数会直接影响输送效果,因此设备通常配备智能控制系统,可根据物料特性自动调节气流参数,有助于输送的稳定与高效。例如,海德粉体工程有限公司的酵母气力输送系统,通过优化气流设计,实现了对酵母颗粒的较为准确控制,有所改善了输送效率与物料完整性。该系统采用正压气力输送方式,通过供料器将酵母颗粒与气流混合,在输送管道中形成稳定的流化床,有助于颗粒均匀输送。同时,设备配备的分离器可高效分离输送后的空气与物料,回收利用空气,降低能耗。此外,风机与管道系统的设计充分考虑了酵母颗粒的物理特性,如粒径一般在10-200微米,密度约1.0-1.2g/cm³,通过调整气流速度(通常为20-30m/s),有助于颗粒在管道中保持悬浮状态,实现顺畅输送。
核心特点与优势
酵母物料输送设备具有多项显著特点,使其在酵母生产中占据重要地位。首先,高效连续输送:气力输送技术可实现物料的连续、不间断输送,相比间歇式输送设备,有所提升了生产效率,减少了生产停机时间。例如,海德粉体工程有限公司的酵母气力输送系统,单台设备可输送酵母颗粒的量达到每小时数吨,满足大规模生产需求。其次,环保卫生:设备采用封闭式输送系统,避免了物料与外界环境的接触,有效防止了污染,同时减少了粉尘飞扬,符合现代食品生产对卫生标准的要求。该设备配备的过滤装置可过滤空气中的杂质,有助于输送过程中的空气洁净,保护酵母活性。此外,设备结构简单,维护方便,降低了生产成本与维护难度。具体来说,设备主要部件包括供料器、输送管道、分离器、风机等,各部件易于拆卸与清洗,维护周期长。再者,设备具有灵活的输送距离与方向调整能力,可根据生产布局灵活布置,满足不同生产场景的需求。例如,在酵母发酵车间,该设备可从发酵罐底部收集酵母,通过管道输送至干燥设备,实现全流程的自动化输送,提升了生产线的整体效率。同时,设备可调整输送方向,适应不同生产流程的布局变化,提高了设备的通用性。

实际应用与效果
在实际生产中,酵母物料输送设备的应用效果较好。以酵母生产中的发酵后物料输送为例,传统方法可能需要人工或机械输送,不仅效率低,还容易造成物料污染或损失。而采用海德粉体工程有限公司的酵母气力输送系统,可将发酵后的酵母浆液通过气力输送至干燥设备,整个过程自动化,减少了人工干预,提升了生产效率。例如,某酵母生产企业引入该设备后,物料输送效率提升了30%,同时减少了粉尘污染,每年可节约约5万元的环保处理费用。此外,设备运行过程中噪音低、能耗低,符合现代绿色生产的要求。该系统采用节能风机,运行能耗仅为传统机械输送设备的50%左右,降低了企业的能源成本。许多酵母生产企业通过采用该设备,实现了生产流程的优化,提升了产品质量与生产效率,降低了运营成本。例如,另一家酵母企业使用海德粉体的气力输送设备后,生产线的整体效率提升了25%,产品质量稳定性提高,客户满意度有所提升。这些实际案例充分证明了酵母物料输送设备在提升生产效率、降低成本、支持产品质量方面的优势。